


Sorpcja, desorpcja, adsorpcja czy absorpcja? Wyjaśniamy!
Adsorpcja i absorpcja to pojęcia bardzo podobne językowo, lecz opisujące dwa odmienne zjawiska fizykochemiczne. Ich mylenie nie jest wyłącznie błędem terminologicznym. W technice przemysłowej może prowadzić do niewłaściwego rozumienia zasady działania urządzeń, błędnego doboru materiałów procesowych, a nawet niepoprawnego projektowania układów oczyszczania i osuszania gazów.
Rozróżnienie jest szczególnie ważne w pneumatyce i technice sprężonego powietrza. Gdy mówimy o osuszaczu adsorpcyjnym, nie chodzi o urządzenie, w którym woda „wsiąka” do materiału pochłaniającego. Cząsteczki pary wodnej zostają przede wszystkim związane na ogromnej powierzchni wewnętrznej adsorbentu. To właśnie adsorpcja, a nie absorpcja, umożliwia uzyskanie bardzo niskich ciśnieniowych punktów rosy, sięgających w odpowiednio zaprojektowanych instalacjach wartości około -40°C, a nawet -70°C. Takie zakresy są stosowane m.in. w rozwiązaniach BEKO TECHNOLOGIES, Omega AIR i Donaldson oferowanych w obszarze przemysłowego uzdatniania sprężonego powietrza.
Warto więc uporządkować oba terminy od podstaw.
Najważniejsza różnica: powierzchnia czy objętość?
Najkrótsze technicznie poprawne rozróżnienie brzmi: adsorpcja zachodzi na powierzchni materiału, natomiast absorpcja zachodzi w jego objętości. W procesie adsorpcji cząsteczki określonej substancji, nazywanej adsorbatem, gromadzą się na powierzchni innej substancji – adsorbentu. Schematycznie można to zapisać:
adsorbat + powierzchnia adsorbentu → adsorbat związany na powierzchni
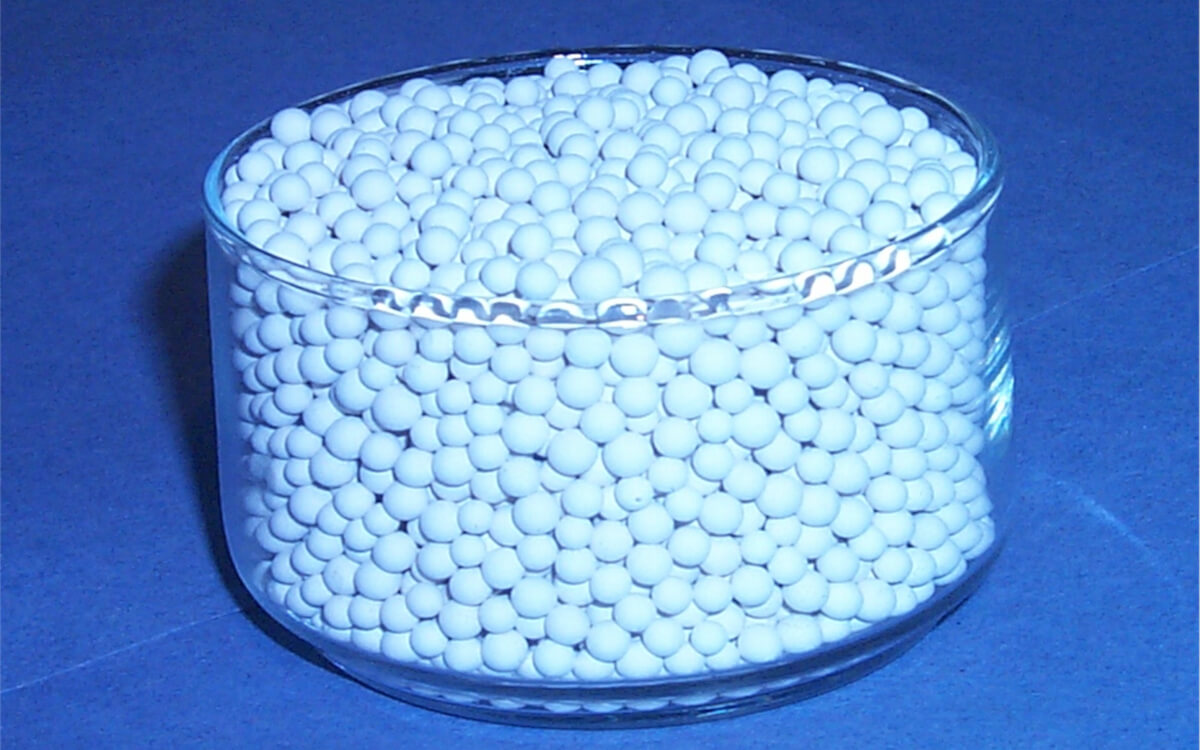
W przypadku osuszacza sprężonego powietrza adsorbatem jest przede wszystkim para wodna, natomiast adsorbentem może być np.:
aktywowany tlenek glinu,
sito molekularne,
żel krzemionkowy,
w określonych zastosowaniach również węgiel aktywny, którego głównym zadaniem jest jednak adsorpcja innych zanieczyszczeń, zwłaszcza par olejowych i związków organicznych.
W absorpcji substancja nie pozostaje jedynie na powierzchni. Przenika do wnętrza fazy absorbującej i rozprowadza się w jej objętości. Dobrym przykładem jest rozpuszczanie gazu w cieczy. Dwutlenek węgla może być absorbowany przez określone roztwory, a amoniak bardzo dobrze absorbuje się w wodzie. W takich przypadkach cząsteczki gazu przechodzą z fazy gazowej do ciekłej i znajdują się w całej objętości absorbentu. To zasadnicza różnica.
Adsorpcja – powierzchnia.
Absorpcja – objętość.
W praktyce przemysłowej za tym prostym rozróżnieniem kryje się jednak znacznie więcej.
Czym dokładnie jest adsorpcja?
Adsorpcja jest procesem zachodzącym na granicy faz, np.:
gaz–ciało stałe,
ciecz–ciało stałe,
gaz–ciecz.
W technice sprężonego powietrza najważniejszy jest układ: gaz – ciało stałe.
Strumień sprężonego powietrza przepływa przez złoże materiału o bardzo dużej powierzchni właściwej. Powierzchnia ta nie ogranicza się do zewnętrznej powierzchni pojedynczego granulatu. Materiał adsorpcyjny posiada rozbudowaną strukturę porów, mikroporów i kanałów wewnętrznych. Dlatego pozornie niewielka ilość adsorbentu może oferować niezwykle dużą aktywną powierzchnię kontaktu z przepływającym gazem. Cząsteczki wody dyfundują do porów i zostają związane na ich powierzchni. Proces można przedstawić w uproszczeniu:
wilgotne sprężone powietrze → złoże adsorbentu → suche sprężone powietrze
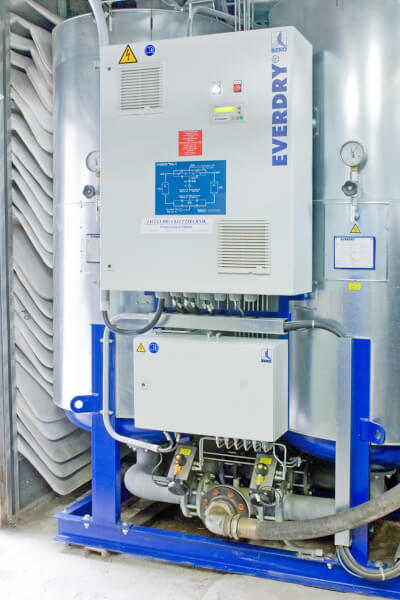
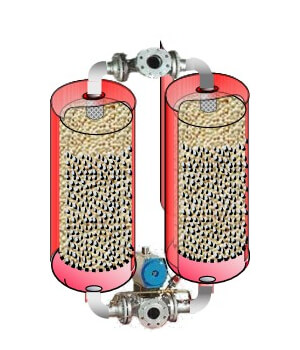
Właśnie tę zasadę wykorzystują przemysłowe osuszacze adsorpcyjne. W typowym układzie dwukolumnowym jedna kolumna znajduje się w fazie osuszania, natomiast druga jest regenerowana. Po określonym czasie lub po osiągnięciu odpowiedniego stopnia nasycenia złoża funkcje kolumn są zamieniane. Taką konstrukcję stosują m.in. rozwiązania Omega AIR A-DRY i B-DRY; producent opisuje bezpośrednio proces, w którym adsorpcja zachodzi pod ciśnieniem w jednej kolumnie, podczas gdy druga jest regenerowana.
Adsorpcja fizyczna i chemicznac
Adsorpcja nie jest jednym, całkowicie jednorodnym mechanizmem. Najczęściej rozróżnia się:
Adsorpcję fizyczną – fizysorpcję
W fizysorpcji cząsteczki adsorbatu są związane z powierzchnią adsorbentu przede wszystkim przez stosunkowo słabe oddziaływania międzycząsteczkowe, m.in. siły van der Waalsa. Zjawisko to jest zazwyczaj odwracalne, stosunkowo szybkie, zależne od ciśnienia i temperatury i możliwe do odwrócenia podczas regeneracji złoża. To właśnie możliwość odwrócenia procesu jest fundamentalna dla pracy przemysłowego osuszacza adsorpcyjnego. Jeżeli złoże można byłoby wykorzystać tylko raz, osuszacz wymagałby ciągłej wymiany adsorbentu. Tymczasem w typowym urządzeniu wilgoć jest okresowo usuwana ze złoża w procesie desorpcji.
Adsorpcję chemiczną – chemisorpcję
W chemisorpcji między adsorbatem a powierzchnią powstają znacznie silniejsze oddziaływania o charakterze chemicznym. Proces może być bardziej selektywny, silniej zależny od rodzaju materiału, trudniej odwracalny oraz związany z większym efektem energetycznym. W klasycznych osuszaczach adsorpcyjnych sprężonego powietrza podstawowe znaczenie ma jednak przede wszystkim odwracalna adsorpcja umożliwiająca późniejszą regenerację adsorbentu.
Czym jest absorpcja?
Absorpcja polega na przenikaniu substancji do wnętrza innej fazy. Najbardziej intuicyjnym przykładem jest absorpcja gazu przez ciecz. Można ją przedstawić jako proces:
gaz → granica faz → wnętrze cieczy
Po przekroczeniu powierzchni kontaktu cząsteczki substancji absorbowanej przemieszczają się w głąb cieczy wskutek transportu masy. Proces absorpcji odgrywa ogromną rolę m.in. w:
oczyszczaniu gazów,
instalacjach chemicznych,
płuczkach,
usuwaniu kwaśnych składników gazowych,
technologii gazu ziemnego,
energetyce,
instalacjach ochrony środowiska,
niektórych procesach chłodniczych,
produkcji chemicznej.
Absorpcja może mieć charakter fizyczny albo może być połączona z reakcją chemiczną. Przykładowo, gaz może po prostu rozpuszczać się w cieczy albo reagować z substancją zawartą w roztworze. W każdym przypadku jednak najważniejszą cechą pozostaje transport substancji do objętości absorbentu.
Adsorbent, adsorbat, absorbent – łatwo tu o pomyłkę
Terminologia bywa dodatkowo myląca. W procesie adsorpcji występują adsorbent – materiał, na którego powierzchni zachodzi adsorpcja oraz adsorbat – substancja zatrzymywana na powierzchni. Przykład:
adsorbent – aktywowany tlenek glinu,
adsorbat – woda.
W absorpcji natomiast występuje absorbent – substancja pochłaniająca inną substancję do swojej objętości. Jedna litera zmienia więc znaczenie techniczne całego terminu.
Dlaczego osuszacz adsorpcyjny nie powinien być nazywany „absorpcyjnym”?
To jeden z najczęstszych błędów językowych występujących przy opisywaniu systemów przygotowania sprężonego powietrza. Osuszacz ze złożem aktywowanego tlenku glinu, sita molekularnego czy silikażelu jest osuszaczem adsorpcyjnym, ponieważ para wodna zostaje związana przede wszystkim na powierzchni materiału adsorpcyjnego. Nie jest to klasyczny proces objętościowego „wchłaniania” wody. Różnica ma znaczenie nie tylko akademickie. Od mechanizmu adsorpcji zależą bowiem:
dobór materiału złoża,
wielkość złoża,
czas cyklu,
prędkość przepływu,
spadek ciśnienia,
sposób regeneracji,
temperatura regeneracji,
ilość powietrza regeneracyjnego,
osiągalny ciśnieniowy punkt rosy,
żywotność adsorbentu.
Zrozumienie, że mamy do czynienia z procesem powierzchniowym, pozwala również wyjaśnić, dlaczego tak ważna jest ogromna powierzchnia właściwa adsorbentu.
Jak cząsteczka wody zostaje zatrzymana w osuszaczu adsorpcyjnym?
Przyjrzyjmy się temu procesowi bardziej szczegółowo. Do osuszacza wpływa sprężone powietrze zawierające określoną ilość pary wodnej. Następują kolejne etapy:
Transport wilgoci z głównego strumienia powietrza
Cząsteczki wody znajdujące się w gazie przemieszczają się wraz ze strumieniem sprężonego powietrza.
Transport do powierzchni granulatu
Cząsteczki muszą dotrzeć z głównego strumienia do powierzchni adsorbentu.
Dyfuzja do wnętrza porów
Adsorbenty posiadają rozwiniętą strukturę porowatą. Cząsteczki wody dyfundują więc również do wnętrza mikroporów.
Związanie na powierzchni
Woda zostaje zaadsorbowana na aktywnych powierzchniach materiału.
Stopniowe nasycanie złoża
Wraz z czasem liczba dostępnych miejsc adsorpcyjnych maleje. W pewnym momencie zdolność złoża do dalszego efektywnego pochłaniania wilgoci zaczyna spadać. Dlatego osuszacz musi posiadać możliwość regeneracji.
Desorpcja – druga połowa procesu adsorpcyjnego
Przeciwieństwem adsorpcji jest desorpcja. Podczas desorpcji wcześniej zaadsorbowane cząsteczki opuszczają powierzchnię adsorbentu. Można więc zapisać:
adsorpcja:
woda w gazie → powierzchnia adsorbentu
desorpcja:
powierzchnia adsorbentu → woda usuwana ze złoża
W przemysłowych osuszaczach właśnie naprzemienne prowadzenie adsorpcji i desorpcji umożliwia pracę ciągłą. Typowe urządzenie posiada dwie kolumny:
kolumna A – adsorpcja
kolumna B – regeneracja
następnie:
kolumna A – regeneracja
kolumna B – adsorpcja
Omega AIR opisuje dokładnie taki sposób pracy zarówno dla konstrukcji regenerowanych niewielkim strumieniem zimnego, osuszonego powietrza jak i dla serii regenerowanych na gorąco.
Dlaczego obniżenie ciśnienia pomaga regenerować adsorbent?
W osuszaczach adsorpcyjnych regenerowanych ‘na zimno” bardzo często wykorzystuje się zależność zdolności adsorpcyjnej od ciśnienia. Podczas adsorpcji złoże pracuje pod ciśnieniem instalacji. Podczas regeneracji druga kolumna zostaje rozprężona. Zmniejszenie ciśnienia sprzyja desorpcji wcześniej zatrzymanej wody. Część suchego powietrza może zostać rozprężona i skierowana przez regenerowaną kolumnę. Suche powietrze odbiera wilgoć uwalnianą z powierzchni adsorbentu, po czym zostaje odprowadzone do otoczenia. Mechanizm ten określany jest często jako:
PSA – Pressure Swing Adsorption, czyli adsorpcja zmiennociśnieniowa.
Omega AIR, Beko Technologies czy Donaldson bezpośrednio wskazują PSA jako zasadę stosowaną w osuszaczach A-DRY: jedna kolumna prowadzi adsorpcję pod ciśnieniem, a druga regenerację po rozprężeniu.
Regeneracja na zimno i na gorąco
Sposób regeneracji jest jednym z najważniejszych kryteriów podziału osuszaczy adsorpcyjnych.
Osuszacze regenerowane na zimno
W tego typu konstrukcjach nie stosuje się zewnętrznego źródła ciepła do regeneracji adsorbentu. Regeneracja odbywa się najczęściej przy wykorzystaniu części wcześniej osuszonego i rozprężonego powietrza. Zalety takiego układu to przede wszystkim:
stosunkowo prosta konstrukcja,
niewielka liczba dodatkowych elementów,
brak nagrzewnicy regeneracyjnej,
łatwa automatyzacja,
kompaktowość.
Trzeba jednak uwzględnić zużycie części wytworzonego sprężonego powietrza na regenerację.
Osuszacze regenerowane na gorąco
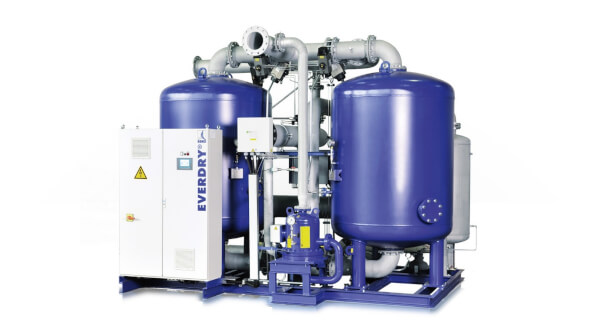
W większych instalacjach przemysłowych wykorzystuje się często dostarczenie energii cieplnej do regenerowanego złoża. Podniesienie temperatury ułatwia desorpcję wody. Pozwala to ograniczyć ilość sprężonego powietrza zużywanego na regenerację, co przy dużych przepływach może mieć istotny wpływ na całkowity koszt eksploatacji instalacji. Omega AIR oferuje zarówno osuszacze regenerowane na zimno jak i serie regenerowane na gorąco, m.in. R-DRY i HPR-DRY, a Beko Technologies serie: ACM oraz Ever-DRY. Producent opisuje także konstrukcje wykorzystujące ogrzane powietrze z otoczenia, regenerację tzw. próżniową czy ciepło sprężania.
Temperatura a adsorpcja
Temperatura odgrywa w adsorpcji bardzo istotną rolę. W przypadku fizysorpcji wzrost temperatury zazwyczaj nie sprzyja zatrzymywaniu adsorbatu na powierzchni. Z punktu widzenia osuszacza oznacza to, że wysoka temperatura powietrza wlotowego może znacząco obciążyć złoże i pogorszyć parametry osuszania. Dlatego osuszacz adsorpcyjny nie powinien być dobierany wyłącznie na podstawie nominalnego przepływu sprężarki. Znaczenie mają m.in.:
przepływ rzeczywisty,
ciśnienie robocze,
temperatura powietrza na wejściu,
temperatura otoczenia,
oczekiwany ciśnieniowy punkt rosy,
wymagana klasa jakości sprężonego powietrza,
charakter pracy instalacji.
Donaldson podkreśla, że przy doborze osuszacza obok przepływu i punktu rosy należy uwzględnić m.in. warunki instalacji, temperaturę, środowisko pracy oraz wymagania serwisowe.
Ciśnieniowy punkt rosy – najważniejszy parametr osuszania
W odniesieniu do sprężonego powietrza niezwykle istotnym parametrem jest ciśnieniowy punkt rosy – PDP, Pressure Dew Point. Oznacza on temperaturę, do której można schłodzić sprężone powietrze przy określonym ciśnieniu, zanim zawarta w nim para wodna zacznie się skraplać. Im niższy ciśnieniowy punkt rosy, tym bardziej suche powietrze.
Przykładowo:
PDP około +3°C jest charakterystyczny dla wielu przemysłowych zastosowań osuszaczy ziębniczych. PDP około -20°C oznacza już znacznie bardziej zaawansowane osuszanie. PDP -40°C jest jednym z typowych poziomów uzyskiwanych przez osuszacze adsorpcyjne. W wymagających aplikacjach możliwe jest osiąganie wartości rzędu -70°C.
BEKO TECHNOLOGIES podaje dla DRYPOINT ACC stabilny ciśnieniowy punkt rosy -40°C przy nominalnym obciążeniu i możliwość uzyskania do -70°C w określonych warunkach pracy. Donaldson dla swoich kompaktowych rozwiązań adsorpcyjnych również wskazuje standardowo -40°C i możliwość osiągania -70°C przy odpowiednim obciążeniu. W ofercie Pneumat System dostępna seria Omega AIR A-DRY obejmuje warianty przeznaczone do pracy z ciśnieniowym punktem rosy -25°C, -40°C oraz -70°C.
Dlaczego zwykłe chłodzenie nie zawsze wystarcza?
W wielu instalacjach przemysłowych osuszacz ziębniczy jest całkowicie wystarczający. Jeżeli jednak:
rurociągi prowadzone są na zewnątrz budynku,
instalacja może pracować poniżej 0°C,
sprężone powietrze ma kontakt z bardzo wrażliwym procesem,
produkowana jest np. elektronika, substancje higroskopijne
powietrze zasila aparaturę laboratoryjną,
wymagane są bardzo niskie zawartości wilgoci,
instalacja znajduje się w przemyśle farmaceutycznym,
występują wymagania dotyczące bardzo wysokiej klasy czystości,
punkt rosy uzyskiwany w osuszaczu ziębniczym może nie wystarczać. W takich warunkach adsorpcja staje się jednym z podstawowych sposobów uzyskania bardzo suchego sprężonego powietrza. BEKO wskazuje, że jego portfolio technologii osuszania obejmuje rozwiązania ziębnicze, membranowe i adsorpcyjne, pozwalające – zależnie od konfiguracji i wymagań – osiągać punkty rosy w szerokim zakresie aż do około -70°C.
Adsorpcja nie dotyczy wyłącznie wody
To bardzo ważne. W pneumatyce termin „adsorpcja” najczęściej kojarzy się z osuszaniem, ale mechanizm powierzchniowego wiązania może być wykorzystywany również do usuwania innych składników. Najbardziej znanym przykładem jest węgiel aktywny. Dzięki bardzo rozwiniętej powierzchni jest on stosowany do adsorpcji m.in. par oleju, niektórych węglowodorów, związków organicznych i substancji odpowiedzialnych za zapach.
Dlatego w systemach bardzo wysokiej jakości sprężonego powietrza można spotkać adsorbery z węglem aktywnym pracujące za odpowiednio dobranymi stopniami filtracji. Nie należy jednak utożsamiać adsorbera węglowego z osuszaczem adsorpcyjnym. Zasada fizykochemiczna może być podobna, lecz usuwany składnik i funkcja urządzenia są inne. Osuszacz adsorpcyjny ukierunkowany jest przede wszystkim na parę wodną. Adsorber z węglem aktywnym stosuje się przede wszystkim do redukcji par olejowych i określonych zanieczyszczeń gazowych.
BEKO TECHNOLOGIES wyróżnia w swoim portfolio zarówno osuszacze adsorpcyjne, jak i adsorbery z węglem aktywnym. Omega AIR oferuje natomiast m.in. osuszacze A-DRY TAC i B-DRY TAC wyposażone w dodatkową kolumnę z węglem aktywnym.
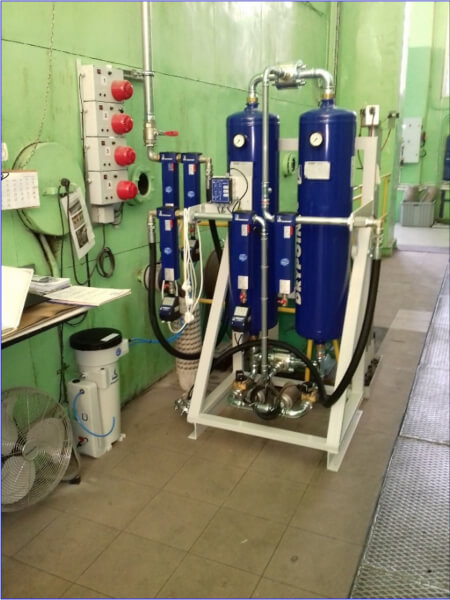
Adsorpcja, filtracja i separacja kondensatu to trzy różne procesy
Kolejnym częstym błędem jest traktowanie całego uzdatniania sprężonego powietrza jako jednego procesu. Tymczasem przykładowa instalacja może obejmować kolejno:
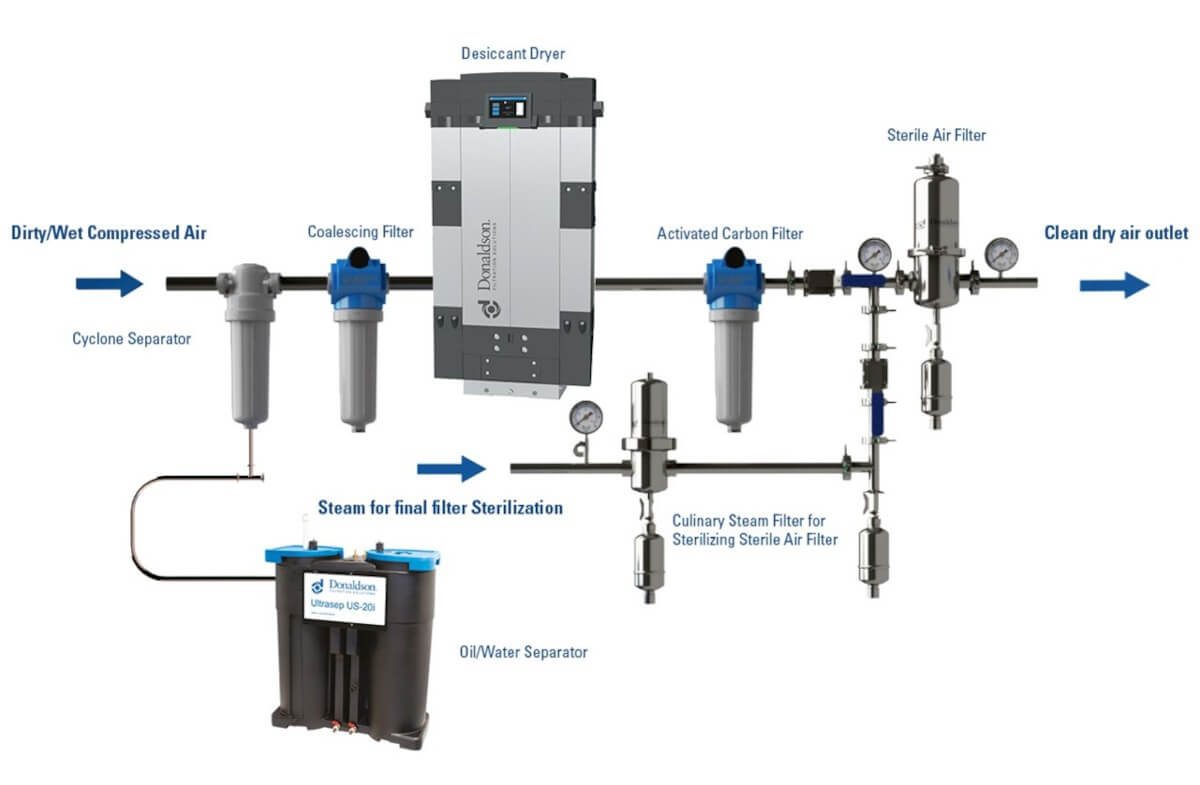
separator kondensatu → filtr koalescencyjny → osuszacz adsorpcyjny → filtr pyłowy → adsorber węglowy
Każdy element realizuje inne zadanie.
Separator
Usuwa przede wszystkim większe ilości cieczy.
Filtr koalescencyjny
Zatrzymuje aerozole cieczy i bardzo drobne cząstki.
Osuszacz adsorpcyjny
Usuwa parę wodną, czyli wodę występującą w fazie gazowej.
Filtr końcowy
Usuwa pył powstający np. w wyniku mechanicznego ścierania złoża adsorpcyjnego.
Adsorber z węglem aktywnym
Redukuje przede wszystkim pozostałości par olejowych i wybrane zanieczyszczenia gazowe. Donaldson w przypadku kompaktowych systemów Ultrapac Smart opisuje właśnie taki wielostopniowy układ: filtr wstępny zatrzymuje cząstki oraz aerozole oleju i wody, następnie adsorber osusza sprężone powietrze, a filtr końcowy usuwa pozostałe cząstki stałe.
Dlaczego olej jest niebezpieczny dla adsorbentu?
Adsorbent przeznaczony do usuwania pary wodnej musi mieć dostępne miejsca aktywne. Jeżeli na powierzchnię złoża dostanie się znaczna ilość oleju, powierzchnia adsorbentu może zostać zanieczyszczona. W praktyce prowadzi to do zmniejszenia powierzchni dostępnej dla wody, pogorszenia zdolności adsorpcyjnej, skrócenia trwałości złoża, pogorszenia ciśnieniowego punktu rosy i zwiększenia kosztów serwisowych. Dlatego przed osuszaczem adsorpcyjnym bardzo często stosuje się wysokosprawną filtrację koalescencyjną. To doskonały przykład pokazujący, dlaczego znajomość mechanizmu adsorpcji jest przydatna praktycznie. Jeżeli zjawisko zachodzi na powierzchni, czystość tej powierzchni ma fundamentalne znaczenie.
Dlaczego woda ciekła również nie powinna trafiać do osuszacza adsorpcyjnego?
Osuszacz adsorpcyjny nie powinien pełnić funkcji separatora dużych ilości ciekłej wody. Złoże zostało zaprojektowane przede wszystkim do usuwania pary wodnej. Jeżeli do urządzenia zacznie napływać kondensat, może dojść do:
nadmiernego obciążenia adsorbentu,
gwałtownego pogorszenia parametrów,
degradacji mechanicznej złoża,
zwiększenia spadku ciśnienia,
ograniczenia efektywnej regeneracji.
Dlatego prawidłowe przygotowanie sprężonego powietrza przed osuszaczem ma równie duże znaczenie jak sam dobór urządzenia.
Adsorpcja a absorpcja – porównanie techniczne
| Cecha | Adsorpcja | Absorpcja |
| Miejsce zachodzenia procesu | powierzchnia | objętość materiału |
| Typowy układ | gaz–ciało stałe | gaz–ciecz |
| Materiał roboczy | adsorbent | absorbent |
| Substancja wychwytywana | adsorbat | substancja absorbowana |
| Znaczenie powierzchni właściwej | bardzo duże | znacznie mniejsze |
| Typowy przykład pneumatyczny | osuszacz adsorpcyjny | rzadziej stosowana bezpośrednio w klasycznym przygotowaniu sprężonego powietrza |
| Regeneracja | desorpcja | np. desorpcja, ogrzewanie, zmiana ciśnienia lub regeneracja chemiczna |
| Przykład materiału | aktywowany tlenek glinu, sito molekularne, silikażel | ciecz absorpcyjna |
Czy adsorpcja i absorpcja mogą zachodzić jednocześnie?
Tak. W rzeczywistych procesach przemysłowych mechanizmy transportu masy nie zawsze dają się rozdzielić idealnie. Jeżeli substancja najpierw wiąże się na powierzchni, a następnie przenika w głąb materiału, mogą występować oba zjawiska. Dlatego w szerszej terminologii spotyka się także pojęcie sorpcja. Jest ono ogólnym określeniem procesów prowadzących do zatrzymywania jednej substancji przez drugą bez konieczności rozstrzygania, czy dominująca jest adsorpcja, absorpcja czy bardziej złożony mechanizm. W technice sprężonego powietrza w odniesieniu do klasycznych osuszaczy ze złożem stałym prawidłowym i przyjętym terminem pozostaje jednak osuszacz adsorpcyjny.
Izoterma adsorpcji – dlaczego złoże ma ograniczoną pojemność?
Adsorbent znajdujący się w osuszaczu nie może zatrzymywać nieograniczonej ilości pary wodnej. Każdy materiał adsorpcyjny ma określoną pojemność adsorpcyjną, czyli maksymalną ilość wody, jaką może związać w danych warunkach temperatury i ciśnienia. W praktyce oznacza to, że wraz z upływem czasu coraz większa część powierzchni adsorbentu zostaje zajęta przez cząsteczki wody. Liczba wolnych miejsc, na których mogą zostać związane kolejne cząsteczki, stopniowo maleje. W pewnym momencie złoże zbliża się do stanu nasycenia i jego zdolność do dalszego osuszania powietrza wyraźnie spada. Zależność pomiędzy ilością substancji zaadsorbowanej a jej ciśnieniem cząstkowym lub stężeniem w określonej temperaturze opisuje się za pomocą izoterm adsorpcji.
Jednym z najbardziej znanych modeli jest izoterma Langmuira:
q = (qmax × b × p) / (1 + b × p)
gdzie:
q – ilość wody zaadsorbowanej przez określoną ilość adsorbentu,
qmax – maksymalna pojemność adsorpcyjna materiału,
b – współczynnik opisujący powinowactwo adsorbentu do adsorbowanej substancji,
p – ciśnienie cząstkowe pary wodnej.
Najważniejsze nie jest jednak samo równanie, lecz jego sens praktyczny. Przy małej zawartości pary wodnej w powietrzu złoże posiada jeszcze wiele wolnych miejsc adsorpcyjnych. Kolejne cząsteczki wody mogą więc stosunkowo łatwo przyłączać się do powierzchni adsorbentu. Wraz ze wzrostem ilości zaadsorbowanej wody coraz więcej miejsc aktywnych zostaje zajętych. Zdolność złoża do przyjmowania kolejnych cząsteczek maleje. W końcowej fazie złoże zbliża się do maksymalnej pojemności adsorpcyjnej. Dalszy wzrost zawartości wilgoci w dopływającym powietrzu powoduje już tylko niewielki wzrost ilości wody zatrzymywanej przez adsorbent. Można to porównać do parkingu o określonej liczbie miejsc. Na początku samochody mogą swobodnie zajmować kolejne stanowiska. Im bardziej parking jest wypełniony, tym mniej pozostaje wolnych miejsc. Gdy wszystkie miejsca zostaną zajęte, kolejny samochód nie może już zostać przyjęty. Podobnie zachowuje się złoże adsorpcyjne – liczba dostępnych miejsc adsorpcyjnych jest ograniczona. W osuszaczu sprężonego powietrza ma to bezpośrednie znaczenie eksploatacyjne. Gdy adsorbent zbliża się do nasycenia, zaczyna przepuszczać coraz większą ilość pary wodnej. W konsekwencji rośnie wilgotność powietrza na wyjściu i pogarsza się ciśnieniowy punkt rosy. Dlatego złoże musi być regularnie regenerowane. Podczas regeneracji zaadsorbowana wcześniej woda jest usuwana z powierzchni adsorbentu, a miejsca adsorpcyjne zostają ponownie udostępnione dla kolejnego cyklu osuszania. Właśnie dlatego typowy przemysłowy osuszacz adsorpcyjny posiada dwie kolumny. Gdy jedna z nich osusza sprężone powietrze i stopniowo się nasyca, druga jest regenerowana. Następnie kolumny zamieniają się funkcjami. Na rzeczywistą pojemność złoża wpływa wiele parametrów, między innymi:
rodzaj zastosowanego adsorbentu,
temperatura sprężonego powietrza,
ciśnienie robocze,
ilość pary wodnej dopływającej do osuszacza,
wymagany ciśnieniowy punkt rosy,
czas kontaktu powietrza ze złożem,
stopień zużycia adsorbentu,
zanieczyszczenie złoża olejem lub wodą w stanie ciekłym.
Szczególnie istotna jest temperatura. Zdolność adsorbentu do zatrzymywania pary wodnej zwykle maleje wraz ze wzrostem temperatury. Dlatego gorące powietrze wpływające do osuszacza może znacznie szybciej wykorzystać dostępną pojemność złoża. Z punktu widzenia użytkownika najważniejszy wniosek jest prosty - adsorbent nie „pochłania” wilgoci bez końca. Ma ograniczoną pojemność, po której wykorzystaniu musi zostać zregenerowany. To właśnie ograniczona liczba dostępnych miejsc adsorpcyjnych jest jednym z podstawowych powodów, dla których osuszacze adsorpcyjne pracują cyklicznie, najczęściej w układzie dwóch naprzemiennie pracujących kolumn.
Front adsorpcyjny i przebicie złoża
W rzeczywistym złożu adsorpcyjnym proces nie zachodzi identycznie w każdym miejscu kolumny. Powietrze wpływające do złoża trafia najpierw na jego początkową część. Tam adsorpcja jest najbardziej intensywna. Z czasem pierwsza część złoża nasyca się i aktywna strefa adsorpcji przesuwa się dalej. Można wyobrazić sobie poruszający się przez kolumnę front adsorpcyjny. Jeżeli front dotrze do końca złoża, zawartość wilgoci na wyjściu zaczyna rosnąć. Zjawisko to określa się jako przebicie złoża. W prawidłowo sterowanym osuszaczu przełączenie kolumn powinno nastąpić odpowiednio wcześniej.
Stąd bierze się znaczenie:
właściwego wymiarowania złoża,
kontroli czasu cyklu,
pomiaru punktu rosy,
sterowania zależnego od obciążenia.
Sterowanie według punktu rosy a efektywność energetyczna
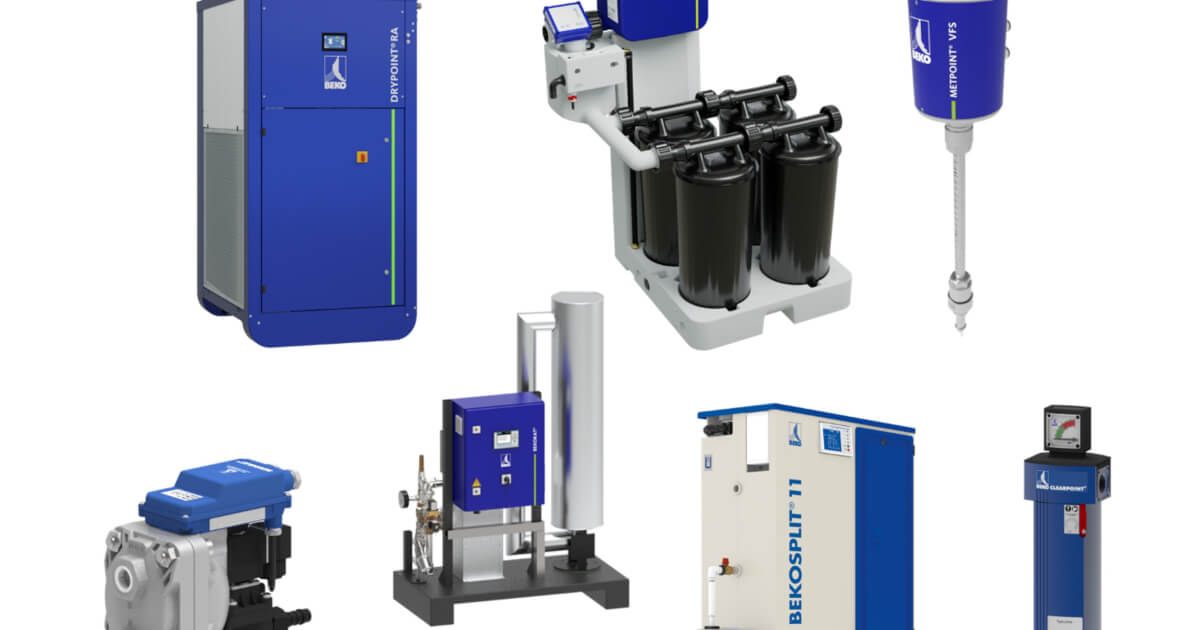
Najprostszy osuszacz może przełączać kolumny po stałym czasie. Nie zawsze jest to jednak rozwiązanie najbardziej efektywne. Jeżeli zakład pracuje przy 50% obciążenia, złoże będzie nasycało się wolniej niż przy pełnym przepływie. Sztywne przełączanie kolumn może wówczas powodować rozpoczęcie regeneracji znacznie wcześniej, niż jest to faktycznie potrzebne. Rozwiązaniem jest sterowanie uwzględniające rzeczywisty stan procesu, np. na podstawie ciśnieniowego punktu rosy. BEKO TECHNOLOGIES dla DRYPOINT ACC wskazuje możliwość sterowania zależnego od zapotrzebowania i punktu rosy, którego celem jest zwiększenie efektywności energetycznej przy zachowaniu stabilnej jakości powietrza. Donaldson stosuje w wybranych rozwiązaniach sterowanie Ultraconomy, które dostosowuje cykl do wykorzystania pojemności złoża. W dużych instalacjach oszczędność może mieć istotne znaczenie, ponieważ powietrze regeneracyjne również zostało wcześniej:
sprężone,
schłodzone,
oczyszczone,
osuszone,
a więc jego wytworzenie kosztowało energię.
BEKO TECHNOLOGIES – adsorpcja w systemach DRYPOINT
BEKO TECHNOLOGIES jest jednym z producentów specjalizujących się w technice uzdatniania sprężonego powietrza. Portfolio DRYPOINT obejmuje różne technologie osuszania, w tym systemy adsorpcyjne. Producent wskazuje, że wybór technologii zależy m.in. od wymaganego stopnia osuszania, przepływu oraz wymaganej klasy jakości sprężonego powietrza. W aktualnej rodzinie rozwiązań znajduje się m.in. kompaktowy DRYPOINT ACC przeznaczony do aplikacji wymagających wysokiej jakości sprężonego powietrza i niskiego punktu rosy. Urządzenie może osiągać PDP -40°C przy obciążeniu nominalnym oraz niższe wartości w odpowiednich warunkach eksploatacyjnych.
BEKO oferuje również rozwiązania wysokociśnieniowe. DRYPOINT AC HP jest przeznaczony do aplikacji wysokiego ciśnienia, w których wilgoć i inne zanieczyszczenia mogą zagrażać niezawodności procesu. Osuszacze adsorpcyjne BEKO są również dostępne w ofercie Pneumat System. Na stronie Pneumat prezentowane są m.in. urządzenia rodziny DRYPOINT, w tym kompaktowe warianty adsorpcyjne.
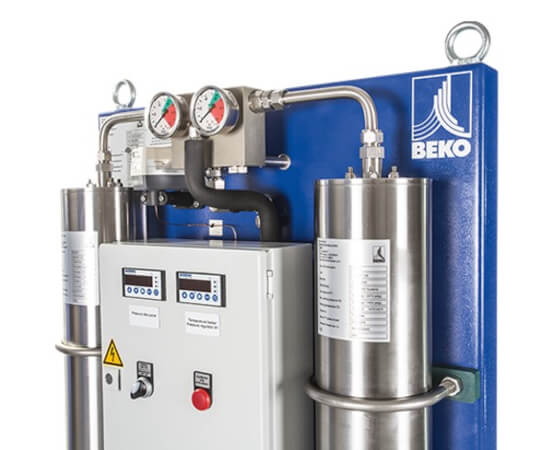
Omega AIR – szeroki zakres technologii adsorpcyjnych
Omega AIR posiada bardzo rozbudowaną rodzinę osuszaczy adsorpcyjnych. Oferta producenta obejmuje m.in.:
A-DRY,
X-DRY,
B-DRY,
F-DRY,
HP-DRY,
PICO-DRY,
R-DRY,
HPR-DRY,
rozwiązania z kolumnami węgla aktywnego,
systemy wysokociśnieniowe,
osuszacze regenerowane na zimno,
osuszacze regenerowane na gorąco.
Seria A-DRY wykorzystuje układ dwóch kolumn, w którym w jednej zachodzi adsorpcja wilgoci, natomiast druga podlega regeneracji. Producent wskazuje dla tej rodziny przepływy do około 200 Nm³/h. Pneumat System oferuje osuszacze Omega AIR A-DRY; w ofercie znajdują się urządzenia pozwalające – zależnie od wariantu – uzyskać ciśnieniowy punkt rosy -25°C, -40°C lub -70°C. W kategorii Omega AIR dostępnej w Pneumat System wskazywane są również materiały adsorpcyjne takie jak silikażel oraz alumina, a zakres serii A-DRY obejmuje modele dla różnych wydajności instalacji. Dla większych przepływów interesujące są konstrukcje regenerowane na gorąco, takie jak R-DRY. W tym przypadku jedna kolumna prowadzi adsorpcję pod ciśnieniem, podczas gdy druga jest regenerowana ogrzanym powietrzem lub odpowiednim strumieniem regeneracyjnym.
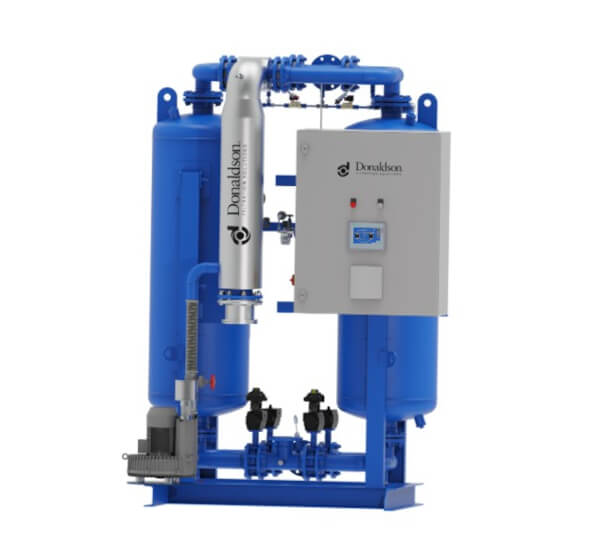
Donaldson – osuszanie jako część kompleksowego przygotowania powietrza
Donaldson również posiada szerokie portfolio przemysłowych osuszaczy powietrza i gazów, obejmujące m.in. osuszacze adsorpcyjne regenerowane „na zimno”, konstrukcje modułowe, urządzenia regenerowane na gorąco, osuszacze membranowe, ziębnicze, rozwiązania do gazów procesowych.
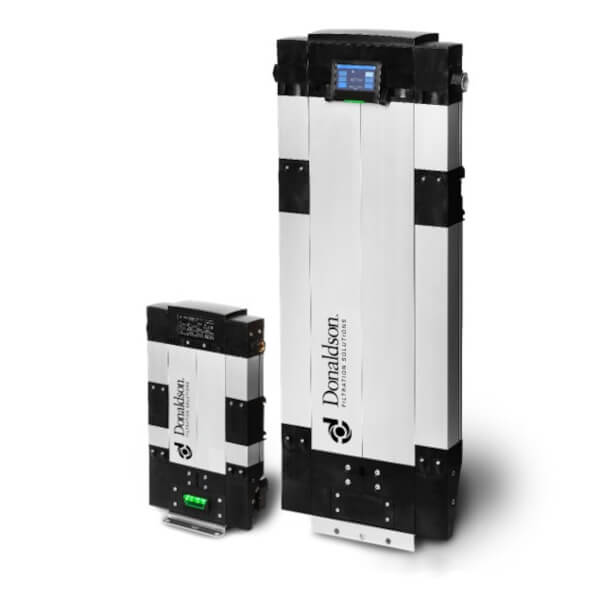
Interesującym przykładem są kompaktowe systemy Ultrapac Smart, łączące w jednej koncepcji filtrację wstępną, osuszanie adsorpcyjne oraz filtrację końcową. Rozwiązania tego typu są przeznaczone między innymi do lokalnego osuszania w punkcie poboru, aparatury kontrolno-pomiarowej, elektroniki, procesów lakierniczych, laboratoriów, branży spożywczej oraz produkcji farmaceutycznej.
W ofercie Pneumat System dostępne są osuszacze adsorpcyjne Donaldson, w tym serie Ultrapac oraz ALD/HED/MSD i Medipac. Ultrapac 2000 jest przedstawiany przez Pneumat System jako kompletny system obejmujący osuszacz adsorpcyjny, filtrację odolejającą i pyłową oraz odprowadzanie kondensatu.
Gdzie przemysł potrzebuje bardzo suchego sprężonego powietrza?
Adsorpcja jest szczególnie istotna tam, gdzie nawet niewielka ilość wilgoci może powodować zakłócenia procesu.
Automatyka i pneumatyka
Wilgoć może sprzyjać korozji przewodów, korozji elementów sterujących, zamarzaniu instalacji, uszkodzeniom precyzyjnych zaworów oraz wypłukiwaniu środków smarnych.
Lakiernictwo
Woda obecna w powietrzu atomizującym lub procesowym może powodować wady powłoki, pogorszenie przyczepności, problemy z jakością powierzchni i wzrost liczby braków.
Elektronika
Procesy produkcyjne i pomiarowe mogą wymagać bardzo stabilnych warunków wilgotności.
W aplikacjach, w których sprężone powietrze ma kontakt z produktem lub opakowaniem, jakość powietrza musi być kontrolowana szczególnie starannie.
Farmacja
Wilgoć może być krytycznym parametrem dla procesów technologicznych, transportu produktu i aparatury.
Instalacje zewnętrzne
Jeżeli przewody znajdują się zimą w temperaturze poniżej 0°C, woda zawarta w sprężonym powietrzu może kondensować i zamarzać.
W przypadku niektórych proszków wilgoć może prowadzić do zbrylania,
przywierania,
ograniczenia sypkości,
zmiany właściwości produktu.
Dlaczego nie zawsze należy wybierać najniższy możliwy punkt rosy?
Można odnieść wrażenie, że im bardziej suche powietrze, tym lepiej. Technicznie nie zawsze jest to uzasadnione. Uzyskanie PDP -70°C jest bardziej wymagające niż uzyskanie -40°C, a uzyskanie -40°C jest zazwyczaj droższe niż zastosowanie osuszacza ziębniczego zapewniającego punkt rosy w okolicy kilku stopni powyżej zera. Bardziej intensywne osuszanie może oznaczać:
większe urządzenie,
większą ilość adsorbentu,
większe zużycie powietrza regeneracyjnego,
większe zużycie energii,
wyższy koszt inwestycji,
wyższe wymagania serwisowe.
Dlatego prawidłowe pytanie brzmi nie „Jaki najniższy punkt rosy możemy osiągnąć?”, lecz: „Jaki punkt rosy jest rzeczywiście wymagany przez proces?” Dobór osuszacza powinien więc zaczynać się od analizy aplikacji.
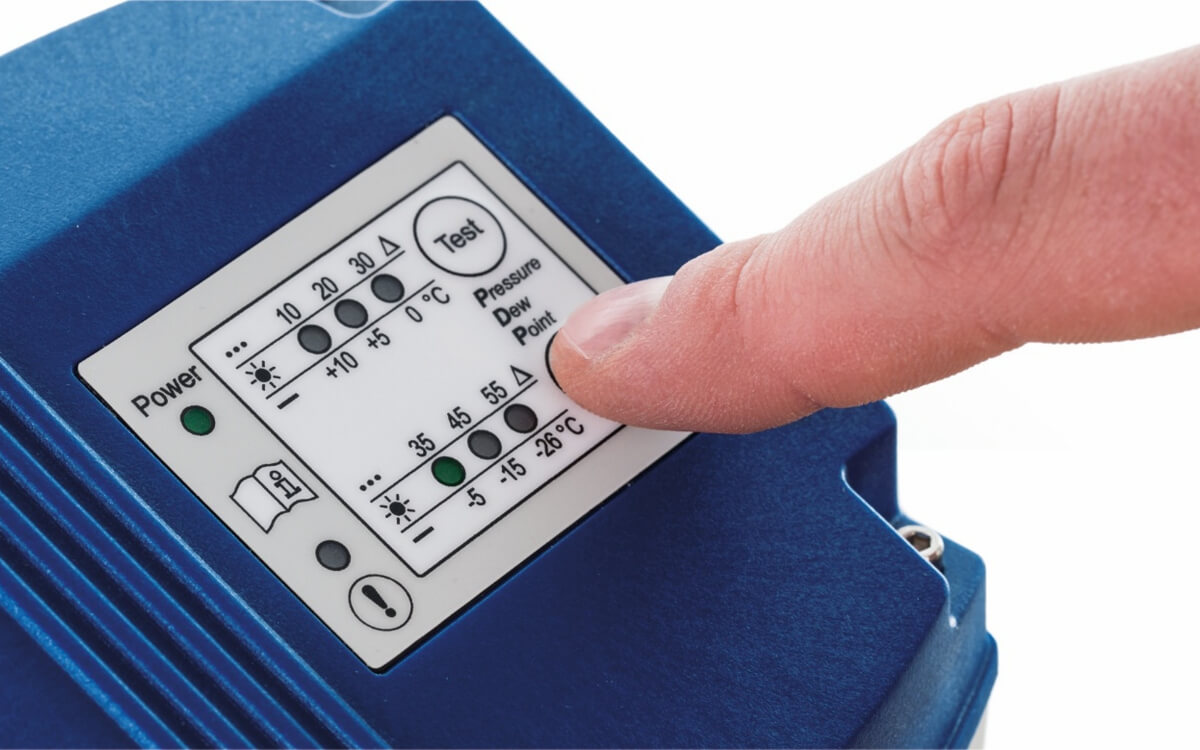
Jak prawidłowo dobrać osuszacz adsorpcyjny?
Podstawowe dane projektowe powinny obejmować co najmniej:
Wymagany przepływ
Należy uwzględniać przepływ rzeczywisty oraz możliwe przyszłe zwiększenie zapotrzebowania.
Ciśnienie robocze
Parametr ten wpływa na wydajność urządzenia i przebieg procesu adsorpcji.
Temperaturę na wejściu
Wysoka temperatura może radykalnie zwiększyć obciążenie wilgocią.
Wymagany ciśnieniowy punkt rosy
Np.: -20°C, -40°C, -70°C.
Rodzaj sprężarki
Znaczenie może mieć m.in. obecność oleju w układzie.
Jakość filtracji przed osuszaczem
Chroni adsorbent przed aerozolami i cząstkami.
Warunki środowiskowe
Temperatura otoczenia, zapylenie, możliwość zamarzania czy lokalizacja urządzenia wpływają na jego pracę. Donaldson zwraca uwagę, że środowisko instalacji jest jednym z często niedocenianych parametrów doboru.
Koszt regeneracji
Dla dużych instalacji może to być jeden z kluczowych elementów całkowitego kosztu posiadania.
Sposób sterowania
Sterowanie zależne od punktu rosy może pozwolić lepiej wykorzystać rzeczywistą pojemność adsorpcyjną złoża.
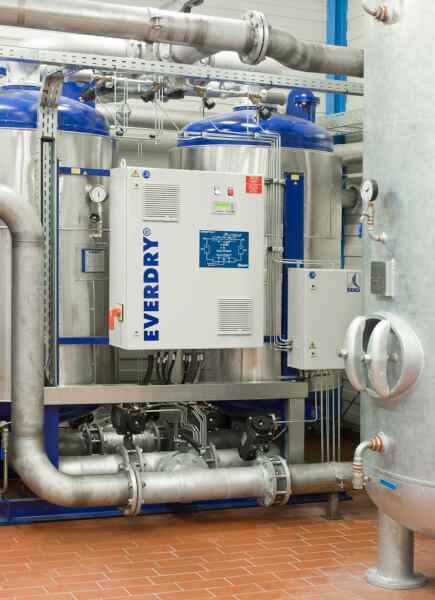
Adsorpcja a energochłonność instalacji sprężonego powietrza
Sam proces adsorpcji nie wymaga napędu mechanicznego w takim sensie jak sprężarka. Nie oznacza to jednak, że osuszanie jest energetycznie „darmowe”. Koszt może wynikać z:
utraty sprężonego powietrza podczas regeneracji,
spadku ciśnienia,
pracy nagrzewnic,
pracy dmuchaw,
układów chłodzenia,
dodatkowego zapotrzebowania sprężarki.
Szczególnie ważny jest spadek ciśnienia. Jeżeli instalacja uzdatniania powoduje nadmierne opory przepływu, sprężarka może wymagać pracy przy wyższym ciśnieniu tłoczenia, co zwiększa zużycie energii. Dlatego przy projektowaniu instalacji należy analizować cały łańcuch:
sprężarka → separacja kondensatu → filtracja → osuszanie → magazynowanie → dystrybucja → odbiornik
a nie sam osuszacz.
Dlaczego adsorbent trzeba okresowo wymieniać?
Regeneracja nie oznacza, że materiał adsorpcyjny jest wieczny. W czasie eksploatacji zachodzą m.in.:
mechaniczne ścieranie granulek,
pylenie,
stopniowe zanieczyszczanie powierzchni,
kontakt z olejem,
zmiany struktury porów,
działanie cykli ciśnieniowych,
starzenie materiału.
Z czasem efektywna pojemność adsorpcyjna może się zmniejszać. Dlatego obsługa osuszacza powinna obejmować m.in.:
kontrolę punktu rosy,
kontrolę filtrów,
kontrolę drenów kondensatu,
ocenę stanu zaworów,
kontrolę tłumików,
sprawdzanie działania układu sterowania,
okresową wymianę adsorbentu zgodnie z warunkami pracy i dokumentacją producenta.
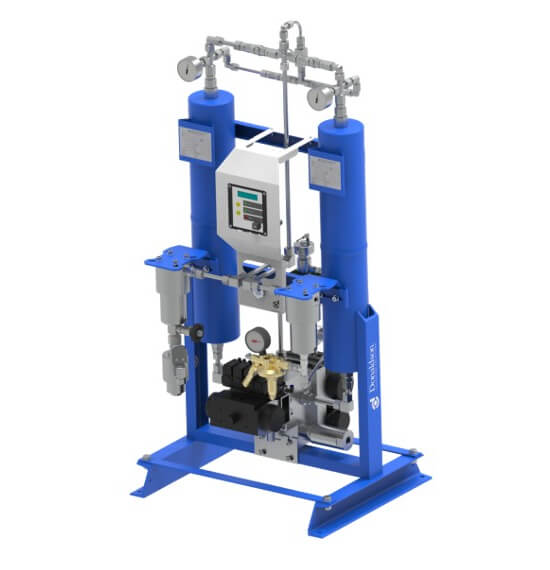
Producenci
Producenci osuszaczy adsorpcyjnych zalecają wymianę adsorbentu na nowy co 4 - 6 lat, zależnie od warunków lokalnych, przepływu przez osuszacz, rodzaju sprężarki zasilającej osuszacz, filtracji wstępnej i ciśnienia roboczego na wlocie osuszacza.
Najczęstsze błędy związane z osuszaniem adsorpcyjnym
Nazywanie osuszacza adsorpcyjnego absorpcyjnym - to błąd terminologiczny wynikający z podobieństwa obu słów.
Brak filtracji wstępnej - olej i kondensat mogą znacząco ograniczyć trwałość złoża.
Dobór wyłącznie według przepływu sprężarki - bez uwzględnienia temperatury, ciśnienia i wymaganego PDP wynik może być błędny.
Brak filtracji pyłowej za osuszaczem - cząstki powstające w wyniku pracy złoża mogą przedostawać się do instalacji.
Nieuzasadnione wymaganie PDP -70°C - powoduje wzrost kosztów bez korzyści procesowej, jeżeli aplikacja nie wymaga aż tak suchego powietrza.
Brak analizy regeneracji - w dużych instalacjach jej koszt może istotnie wpływać na całkowite zużycie energii.
Pomijanie rzeczywistego punktu rosy - samo założenie, że „osuszacz działa”, nie zastępuje kontroli parametrów powietrza.
Adsorpcja i absorpcja w praktyce przemysłowej – dlaczego właściwe nazewnictwo ma znaczenie?
Można uznać, że pomylenie jednej litery nie ma większych konsekwencji. W praktyce technicznej precyzyjne nazewnictwo pozwala jednak od razu określić mechanizm procesu. Jeżeli inżynier słyszy:
adsorpcja
powinien myśleć przede wszystkim o:
powierzchni,
porach,
powierzchni właściwej,
nasyceniu,
izotermie adsorpcji,
regeneracji,
desorpcji.
Jeżeli słyszy:
absorpcja
powinien myśleć przede wszystkim o:
transporcie do objętości,
rozpuszczalności,
współczynnikach transportu masy,
powierzchni kontaktu gaz–ciecz,
absorberach,
kolumnach absorpcyjnych.
To dwie różne grupy aparatów, dwa różne mechanizmy procesowe i inne metody projektowania.
Adsorpcja w ofercie Pneumat System
W instalacjach sprężonego powietrza prawidłowe osuszanie jest elementem szerszego systemu uzdatniania medium. Pneumat System oferuje rozwiązania obejmujące m.in.:
osuszacze adsorpcyjne,
osuszacze ziębnicze,
separację kondensatu,
spusty kondensatu,
adsorbery,
urządzenia do kontroli jakości sprężonego powietrza.
W kategorii osuszania adsorpcyjnego dostępne są urządzenia renomowanych producentów takich jak BEKO TECHNOLOGIES, Omega AIR i Donaldson. Dzięki temu rozwiązanie może zostać dobrane zarówno do niewielkiego lokalnego punktu poboru, jak i do rozbudowanej instalacji przemysłowej wymagającej bardzo niskiego ciśnieniowego punktu rosy. Kluczowe jest jednak traktowanie osuszacza nie jako pojedynczego produktu, lecz jako elementu kompletnej instalacji. Należy uwzględnić:
sprężarkę → chłodzenie → separację kondensatu → filtrację → osuszanie → ewentualną adsorpcję par oleju → dystrybucję → kontrolę jakości powietrza.
Dopiero takie podejście pozwala uzyskać jednocześnie wysoką jakość medium, bezpieczeństwo procesu i racjonalny koszt eksploatacji.

Autor:
Krzysztof Kornacki
Product Manager
Pneumat.
Autor:
Krzysztof Kornacki
Product Manager
Pneumat.


