



Liczba Webera w pneumatyce i technice natryskowej
Rozpylanie cieczy jest jednym z najczęściej spotykanych, a jednocześnie najbardziej złożonych procesów zachodzących w przemyśle. Występuje w lakierowaniu, nanoszeniu klejów, dozowaniu środków antyadhezyjnych, smarowaniu, chłodzeniu, nawilżaniu, odpylaniu, dezynfekcji, obróbce powierzchniowej, gaszeniu pożarów, produkcji żywności oraz w wielu procesach chemicznych.
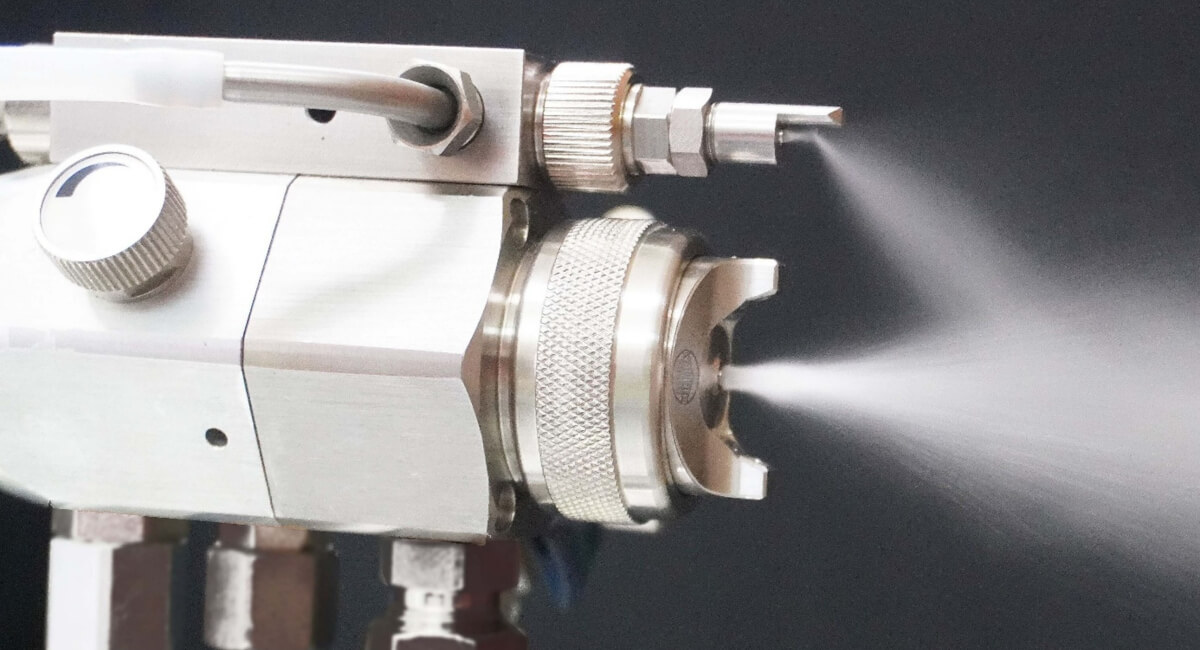
Z technicznego punktu widzenia natrysk polega na doprowadzeniu cieczy do stanu, w którym ciągły strumień, błona lub większe krople zostają rozbite na dużą liczbę mniejszych kropel. Aby proces przebiegał prawidłowo, energia dostarczana przez ciśnienie cieczy, przepływ sprężonego powietrza albo oba te media jednocześnie musi pokonać siły utrzymujące ciecz w zwartej postaci. Jednym z najważniejszych parametrów opisujących tę równowagę jest liczba Webera. Pozwala ona ocenić, czy kropla będzie stabilna, jedynie się odkształci, czy też zostanie rozbita na mniejsze fragmenty. Liczba Webera nie mówi jednak wszystkiego. Nie zastępuje charakterystyki dyszy, pomiaru wielkości kropel ani prób technologicznych. Jest natomiast bardzo użytecznym narzędziem do interpretacji procesu, porównywania wariantów pracy oraz wyjaśniania, dlaczego zmiana ciśnienia, lepkości, napięcia powierzchniowego lub prędkości powietrza prowadzi do zupełnie innego obrazu natrysku.
Czym jest liczba Webera?
Liczba Webera jest bezwymiarowym stosunkiem sił bezwładności do sił napięcia powierzchniowego. W najprostszej interpretacji:
siły bezwładności próbują odkształcić i rozbić kroplę,
napięcie powierzchniowe dąży do zachowania jej zwartego, możliwie kulistego kształtu.
Liczbę Webera zapisuje się w postaci:
We = (ρ · u2 · d) / σ
gdzie:
We – liczba Webera,
ρ – gęstość medium wywołującego siły bezwładności,
u – prędkość charakterystyczna lub prędkość względna,
d – charakterystyczny wymiar, najczęściej średnica kropli, średnica strugi albo grubość błony,
σ – napięcie powierzchniowe cieczy.
Liczba Webera nie ma jednostki. Wynika to z faktu, że licznik i mianownik opisują porównywalne oddziaływania fizyczne. W badaniach rozpadu kropli liczba Webera jest uznawana za jeden z głównych parametrów określających konkurencję między oddziaływaniami bezwładnościowymi i kapilarnymi. Jednocześnie badania pokazują, że granica rozpadu nie jest jedną uniwersalną wartością, ponieważ zależy między innymi od lepkości, charakteru przepływu, turbulencji i czasu oddziaływania na kroplę.
Fizyczne znaczenie liczby Webera
Żeby zrozumieć sens liczby Webera, warto przeanalizować dwa skrajne przypadki.
Mała liczba Webera
Jeżeli liczba Webera jest mała, napięcie powierzchniowe ma przewagę nad siłami bezwładności. Kropla może pozostać prawie kulista, lekko się spłaszczyć, oscylować, zmienić kształt, ale nie ulec rozpadowi, czy w końcu po chwilowym odkształceniu powrócić do stanu zbliżonego do początkowego. W procesie natryskowym oznacza to zazwyczaj obecność dużych, ciężkich kropel. Natrysk może być nierównomierny, a ciecz może tworzyć lokalne nagromadzenia, zacieki lub słabo rozprowadzoną warstwę.
Duża liczba Webera
Jeżeli liczba Webera jest duża, siły aerodynamiczne lub hydrodynamiczne uzyskują przewagę nad napięciem powierzchniowym. Kropla może zostać silnie spłaszczona, rozciągnięta, przekształcona w cienką błonę, rozerwana na pasma cieczy czy rozbita na liczne mniejsze krople. Wzrost liczby Webera zazwyczaj sprzyja drobniejszemu rozpylaniu. Nie oznacza to jednak, że należy zawsze dążyć do maksymalnej możliwej wartości. Zbyt intensywna atomizacja może zwiększać pylenie, mgłę lakierniczą, straty materiału, obciążenie filtrów i zużycie sprężonego powietrza.
Skąd bierze się wzór na liczbę Webera?
Ciśnienie dynamiczne związane z ruchem medium można w przybliżeniu opisać jako:
pd ∼ ρ ⋅ u2
Jeżeli ciśnienie dynamiczne działa na powierzchnię o rozmiarze zbliżonym do kwadratu średnicy kropli, siłę bezwładności można przedstawić w przybliżeniu jako:
Fb ∼ ρ · u2 · d2
Siłę wynikającą z napięcia powierzchniowego można natomiast przybliżyć zależnością:
Fσ ∼ σ · d
Stosunek tych sił wynosi:
Fb / Fσ ∼ (ρ · u2 · d2) / (σ · d)
Po skróceniu średnicy otrzymujemy:
We = (ρ · u2 · d) / σ
Wzór pokazuje, że liczba Webera rośnie:
liniowo wraz z gęstością,
proporcjonalnie do kwadratu prędkości,
liniowo wraz ze wzrostem charakterystycznego wymiaru,
odwrotnie proporcjonalnie do napięcia powierzchniowego.
Najsilniejszy wpływ ma prędkość, ponieważ występuje ona w drugiej potędze.
Którą gęstość należy przyjąć do obliczeń?
W praktyce spotyka się kilka odmian liczby Webera. Różnią się one przede wszystkim tym, jaka gęstość i jaka prędkość są używane w liczniku.
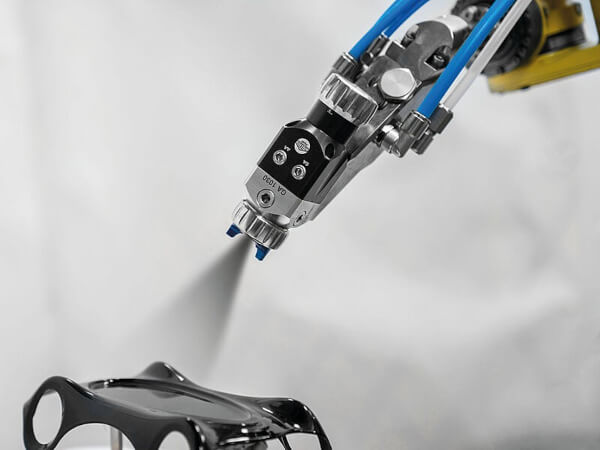
Gazowa liczba Webera
W przypadku kropli znajdującej się w strumieniu powietrza najczęściej stosuje się gazową liczbę Webera:
Weg = (ρg · uwz2 · d) / σ
gdzie:
ρg - gęstość powietrza lub innego gazu,
uwz - prędkość względna gazu względem kropli,
d - średnica kropli,
σ - napięcie powierzchniowe cieczy.
Ta postać jest szczególnie przydatna przy analizie wtórnego rozpadu kropli, czyli sytuacji, w której wcześniej utworzona kropla zostaje ponownie rozbita przez przepływ powietrza. W badaniach aerodynamicznego rozpadu kropli gęstość gazu, prędkość względna, początkowa średnica kropli i napięcie powierzchniowe są podstawowymi wielkościami używanymi do wyznaczenia liczby Webera.
Cieczowa liczba Webera
W przypadku rozpylania hydraulicznego lub analizy strugi cieczy można zastosować cieczową liczbę Webera:
Wel = (ρl · ul2 · d) / σ
gdzie:
ρl - gęstość cieczy,
ul - prędkość cieczy,
d - średnica otworu, strugi lub inny wymiar charakterystyczny.
Ta postać jest często stosowana w analizie dysz hydraulicznych, natrysku AIRLESS, wtrysku cieczy, rozpadu strugi czy rozpadu cienkiej błony wychodzącej z dyszy.
Dlaczego nie można mieszać definicji?
Gazowa i cieczowa liczba Webera mogą przyjmować zupełnie różne wartości dla tego samego urządzenia. W natrysku pneumatycznym ciecz ma znacznie większą gęstość niż powietrze, ale mechanizm rozpadu może być napędzany przede wszystkim bardzo dużą prędkością strumienia gazu. Dlatego przed rozpoczęciem obliczeń trzeba ustalić:
jaki etap rozpylania jest analizowany,
które medium dostarcza energię rozbijającą ciecz,
jaka prędkość jest rzeczywiście istotna,
jaki wymiar należy przyjąć jako charakterystyczny.
Bez określenia tych założeń sama wartość liczby Webera może być myląca.
Prędkość względna – parametr ważniejszy niż sama prędkość powietrza
W gazowej liczbie Webera nie należy automatycznie podstawiać prędkości powietrza mierzonej na wylocie dyszy. Istotna jest prędkość względna:
uwz = |ug − uk|
gdzie:
ug - prędkość gazu,
uk - prędkość kropli.
Jeżeli powietrze porusza się z prędkością 80 m/s, a kropla z prędkością 30 m/s w tym samym kierunku, prędkość względna wynosi w uproszczeniu:
uwz = 80 − 30 = 50 m/s
W miarę przemieszczania się kropli powietrze może tracić prędkość, natomiast kropla jest przez nie przyspieszana. Prędkość względna nie jest więc stała. Z tego powodu liczba Webera jest często wielkością lokalną:
Weg(x) = (ρg(x) · uwz2(x) · d(x)) / σ(x)
Oznaczenie x wskazuje, że gęstość, prędkość, średnica kropli i napięcie powierzchniowe mogą zmieniać się wraz z odległością od dyszy.
Pierwotny i wtórny rozpad cieczy
Proces atomizacji należy podzielić na dwa podstawowe etapy.
a) Rozpad pierwotny
Rozpad pierwotny zachodzi bezpośrednio przy wylocie dyszy. Ciągły strumień lub błona cieczy zostaje rozdzielona na pasma cieczy, włókna, ligameny i większe krople pierwotne. W tym etapie duże znaczenie mają: geometria dyszy, prędkość cieczy, ciśnienie materiału, grubość błony cieczowej, prędkość powietrza rozpylającego, kąt zetknięcia strumieni, turbulencje, właściwości reologiczne materiału.
b) Rozpad wtórny
Rozpad wtórny zachodzi już po utworzeniu kropli. Kropla przemieszcza się w powietrzu i może zostać poddana dalszym siłom aerodynamicznym. Jeżeli lokalna gazowa liczba Webera jest wystarczająco duża, kropla odkształca się i rozpada na mniejsze elementy. Rozpad wtórny ma duże znaczenie w pneumatycznych pistoletach lakierniczych, dyszach dwumediowych, natrysku wspomaganym powietrzem, rozpylaniu cieczy w kanałach wentylacyjnych, chłodzeniu gazów, nawilżaniu, rozpylaniu paliw czy produkcji proszków metodą atomizacji gazowej. Badania NIST dotyczące atomizacji gazowej pokazują, że w niektórych układach rozpad wtórny może zachodzić na znacznej odległości od wylotu dyszy i mieć istotny wpływ na końcowy rozkład wielkości cząstek.
Mechanizmy prowadzące do rozpadu kropli
Liczba Webera informuje o ogólnej relacji między bezwładnością a napięciem powierzchniowym. Sam rozpad jest jednak wynikiem rozwoju określonych niestabilności hydrodynamicznych.
Niestabilność Kelvina–Helmholtza
Niestabilność Kelvina–Helmholtza powstaje na granicy dwóch mediów poruszających się z różnymi prędkościami. W dyszy pneumatycznej szybki strumień powietrza przepływa obok wolniejszej cieczy. Na powierzchni cieczy pojawiają się fale. Wraz ze wzrostem różnicy prędkości fale narastają, a z powierzchni mogą być odrywane pasma i krople. Mechanizm ten jest szczególnie ważny w dyszach dwumediowych, zewnętrznym mieszaniu powietrza i cieczy, rozpylaniu cienkich błon cieczowych czy atomizacji cieczy o stosunkowo małej lepkości.
Niestabilność Rayleigha–Taylora
Niestabilność Rayleigha–Taylora może rozwijać się, gdy cięższa ciecz jest gwałtownie przyspieszana lub hamowana przez lżejszy gaz. Powietrze napiera na przednią część kropli, spłaszcza ją i powoduje powstanie niejednorodnego rozkładu ciśnienia. Na powierzchni kropli mogą rozwinąć się zaburzenia prowadzące do powstania worka, błony albo wielu lokalnych wypukłości.
Niestabilność Rayleigha–Plateau
Niestabilność Rayleigha–Plateau odpowiada przede wszystkim za rozpad cienkich strug i pasm cieczy. Cylindryczny ligament nie jest stabilny. Niewielkie zaburzenia jego średnicy narastają, aż pasmo cieczy dzieli się na oddzielne krople. W praktyce proces może przebiegać następująco:
błona cieczy → pasma cieczy → krople
Wiele procesów atomizacji jest kombinacją wszystkich wymienionych mechanizmów.
Orientacyjne zakresy rozpadu aerodynamicznego
W literaturze technicznej spotyka się klasyfikacje opisujące sposób zachowania kropli przy rosnącej gazowej liczbie Webera. Zakresy należy traktować jako orientacyjne, ponieważ zależą między innymi od liczby Ohnesorge’a, stosunku gęstości, turbulencji, czasu oddziaływania oraz sposobu przyspieszania kropli.
| Orientacyjna wartość Weg | Typowe zachowanie kropli |
| poniżej około 1 | niewielkie odkształcenie, dominacja napięcia powierzchniowego |
| około 1–10 | spłaszczenie i oscylacje, zazwyczaj bez intensywnego rozpadu |
| około 10–20 | początek rozpadu workowego |
| około 20–50 | rozpad workowy, wielomodowy lub mieszany |
| około 50–100 | ścieńczenie błony, odrywanie fragmentów i rozpad ścinający |
| powyżej około 100 | bardzo intensywna fragmentacja i dalsza kaskada rozpadu |
W badaniach aerodynamicznego rozpadu obserwowano rozpad workowy przy liczbie Webera około 14 oraz rozpad związany ze ścieńczeniem błony przy wartości około 55. Inne prace wskazują, że dla cieczy o małej lepkości początek intensywnego rozpadu często pojawia się w pobliżu wartości 11–12, ale granica ta nie jest uniwersalną stałą.
Dlaczego nie istnieje jedna krytyczna liczba Webera?
Stwierdzenie, że „kropla rozpada się po przekroczeniu konkretnej wartości liczby Webera”, jest nadmiernym uproszczeniem. Dwie krople o takiej samej średnicy i liczbie Webera mogą zachowywać się inaczej, jeżeli różnią się lepkością, sprężystością materiału, obecnością cząstek stałych, właściwościami tiksotropowymi, temperaturą, czasem ekspozycji na przepływ, historią wcześniejszych odkształceń, rozkładem prędkości powietrza oraz poziomem turbulencji. Badania rozpadu turbulentnego pokazują, że krytyczna liczba Webera powinna być traktowana raczej jako granica statystyczna niż absolutna. W pobliżu warunków krytycznych część kropel może się rozpaść, podczas gdy pozostałe zachowają stabilność. Właśnie dlatego liczbę Webera należy analizować razem z innymi liczbami bezwymiarowymi.
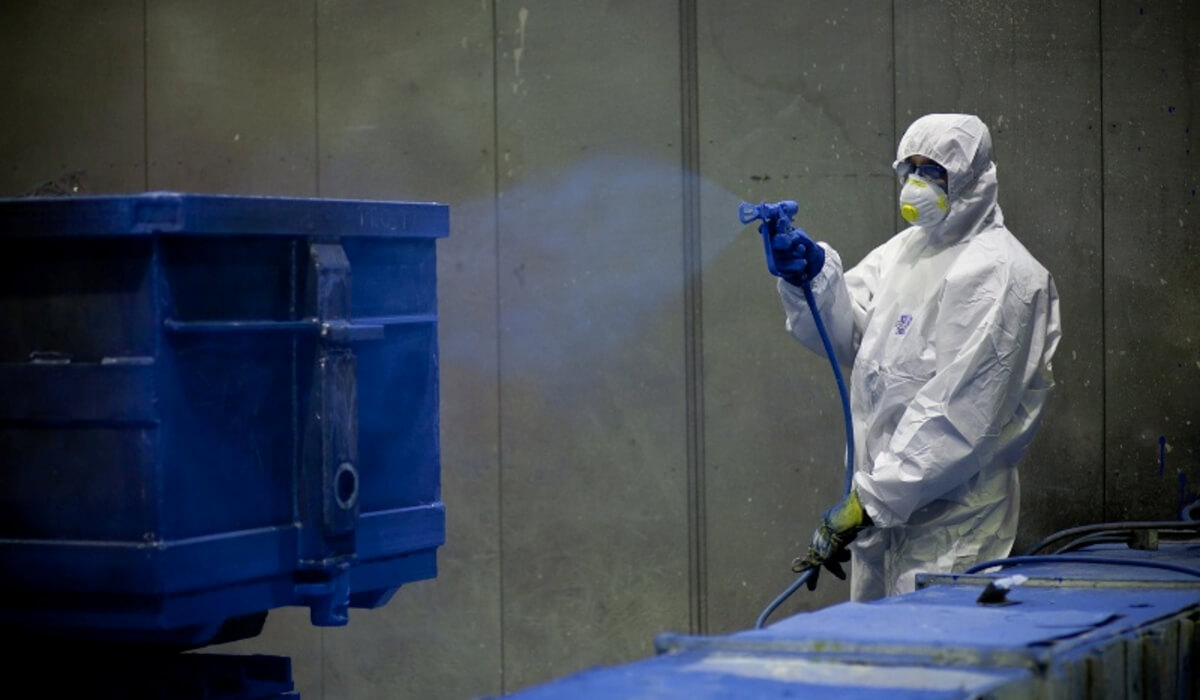
Liczba Ohnesorge’a – wpływ lepkości
Liczba Webera nie zawiera lepkości. Tymczasem lepkość może silnie hamować odkształcanie i rozpad cieczy. Wpływ lepkości opisuje liczba Ohnesorge’a:
Oh = μ / √(ρ · σ · d)
gdzie:
Oh – liczba Ohnesorge’a,
μ – lepkość dynamiczna cieczy,
ρ – gęstość cieczy,
σ – napięcie powierzchniowe,
d – charakterystyczna średnica.
Mała liczba Ohnesorge’a oznacza, że wpływ lepkości jest stosunkowo niewielki. Przy większej wartości lepkość tłumi fale i zaburzenia prowadzące do rozpadu. W praktyce oznacza to, że gęsty klej, lakier o wysokiej zawartości części stałych albo materiał tiksotropowy może wymagać znacznie większej energii atomizacji niż woda, nawet gdy obliczona liczba Webera jest podobna. W badaniach przepływów dwufazowych przyjmuje się, że dla małych wartości liczby Ohnesorge’a wpływ lepkości może być drugorzędny, natomiast przy większych wartościach staje się konieczny do prawidłowego opisu rozpadu.
Liczba Reynoldsa
Liczba Reynoldsa porównuje siły bezwładności z siłami lepkości:
Re = (ρ · u · d) / μ
Duża liczba Reynoldsa oznacza przewagę bezwładności nad lepkością. Mała wartość wskazuje, że lepkość silnie ogranicza ruch wewnątrz cieczy oraz rozwój zaburzeń. W analizie atomizacji liczba Reynoldsa pomaga odpowiedzieć na pytanie, czy przepływ jest laminarny, przechodzi w stan niestabilny, wykazuje silne turbulencje czy sprzyja powstawaniu fal i pasm cieczy.
Liczba kapilarna
Liczba kapilarna opisuje stosunek sił lepkości do napięcia powierzchniowego:
Ca = (μ · u) / σ
Jest szczególnie przydatna przy analizie:
cienkich błon,
powlekania,
przepływu w małych szczelinach,
rozpylania cieczy bardzo lepkich,
nanoszenia klejów i mas uszczelniających.
Dla spójnie zdefiniowanych parametrów zachodzi zależność:
We = Re · Ca
Zależność ta pokazuje, że liczba Webera, Reynoldsa i kapilarna opisują różne porównania tych samych trzech grup zjawisk, mianowicie bezwładności, lepkości i napięcia powierzchniowego.
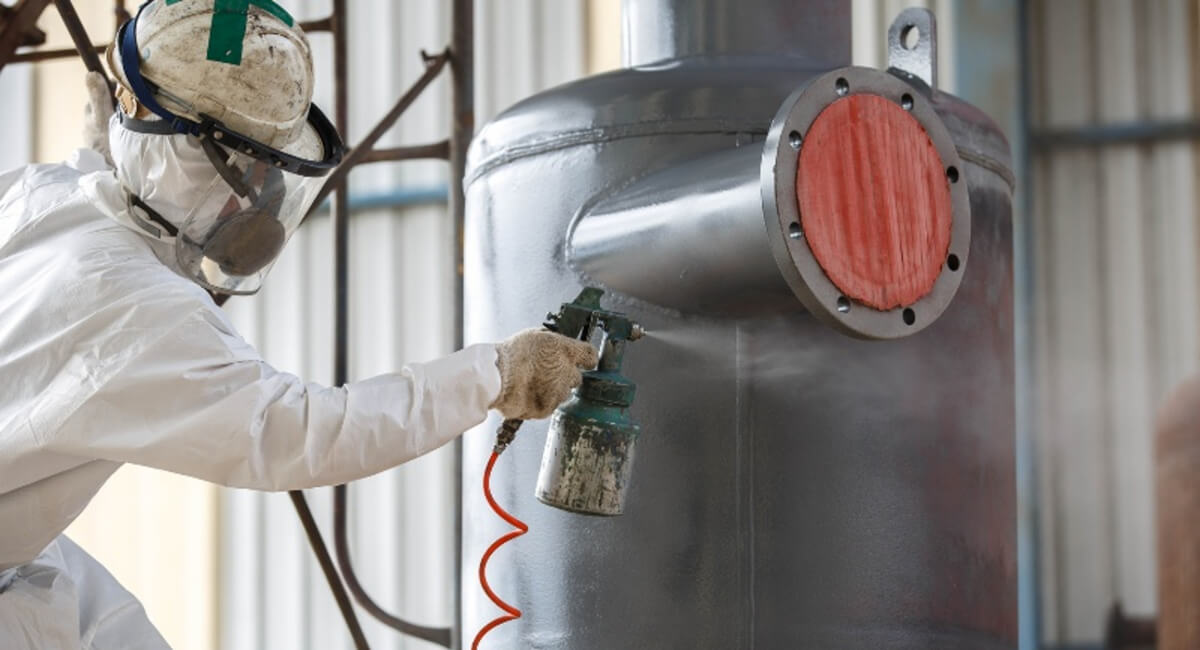
Wpływ prędkości na rozpad kropli
Prędkość występuje we wzorze na liczbę Webera w drugiej potędze:
We ∼ u2
Jeżeli prędkość wzrośnie dwukrotnie, liczba Webera wzrośnie czterokrotnie:
(We2) / (We1) = (u2 / u1)2
Dla:
u2 = 2 · u1
otrzymujemy:
We2 = 4 · We1
To wyjaśnia, dlaczego nawet stosunkowo niewielka zmiana ciśnienia powietrza rozpylającego może wyraźnie zmienić strukturę natrysku. Jednocześnie należy pamiętać, że ciśnienie nie jest prędkością. Zależność między ciśnieniem zasilania a lokalną prędkością powietrza zależy od konstrukcji kanałów powietrznych, pola przekroju, strat przepływu, ciśnienia przed dyszą i ciśnienia otoczenia, temperatury oraz możliwości wystąpienia przepływu krytycznego. Dlatego samo wskazanie manometru nie wystarcza do pełnego opisania atomizacji.
Wpływ średnicy kropli
Liczba Webera rośnie liniowo wraz ze średnicą:
We ∼ d
Duża kropla jest bardziej podatna na rozpad aerodynamiczny niż mała kropla poruszająca się w tych samych warunkach. Można to wyjaśnić następująco:
siły aerodynamiczne działają na powierzchnię kropli,
napięcie powierzchniowe stabilizuje jej obwód i powierzchnię międzyfazową,
wraz ze wzrostem rozmiaru kropli wpływ bezwładności rośnie szybciej niż zdolność napięcia powierzchniowego do utrzymania jej kształtu.
W procesie natrysku może powstać kaskada rozpadu:
d0 → d1 → d2 → d3
Każde kolejne pokolenie kropel jest mniejsze. Wraz ze spadkiem średnicy zmniejsza się liczba Webera, aż krople osiągną rozmiar, przy którym dalszy rozpad nie jest już prawdopodobny w danych warunkach przepływu.
Wpływ napięcia powierzchniowego
Liczba Webera jest odwrotnie proporcjonalna do napięcia powierzchniowego:
We ∼ 1 / σ
Ciecz o dużym napięciu powierzchniowym silniej przeciwstawia się tworzeniu nowej powierzchni i rozpadowi na drobne krople. Obniżenie napięcia powierzchniowego może ułatwić atomizację, zmniejszyć średnią wielkość kropel, poprawić zwilżanie podłoża, zmienić kąt rozpylania lub zwiększyć podatność cieczy na tworzenie mgły. W lakiernictwie napięcie powierzchniowe zależy od rodzaju żywicy, rozpuszczalnika, zawartości wody, dodatków powierzchniowo czynnych, temperatury, stopnia wymieszania materiału. Nie należy jednak regulować procesu wyłącznie przez zmianę składu cieczy. Dodatek rozcieńczalnika może jednocześnie zmieniać napięcie powierzchniowe, lepkość, szybkość odparowania oraz udział części stałych.
Wpływ lepkości
Wzrost lepkości utrudnia formowanie cienkiej błony, rozciąganie ligamentów, rozwój fal powierzchniowych, rozpad pasm cieczy i tworzenie drobnych kropel. Materiały o dużej lepkości mogą tworzyć wydłużone włókna, nieregularne fragmenty, większe krople, niejednorodny rozkład wielkości kropel i pulsujący lub niestabilny strumień. Warto podkreślić, że dwie ciecze mogą mieć taką samą liczbę Webera, lecz zupełnie inną liczbę Ohnesorge’a. W takiej sytuacji ich zachowanie podczas natrysku nie musi być podobne.
Rozpylanie w dyszach pneumatycznych
W dyszach pneumatycznych energia niezbędna do rozpadu cieczy jest w dużej części dostarczana przez sprężone powietrze. Szybki strumień powietrza styka się z cieczą, deformuje jej powierzchnię, rozciąga ciecz w cienką błonę, odrywa od niej pasma, rozbija pasma na krople i może powodować dalszy wtórny rozpad kropel. Najważniejszym parametrem nie jest samo ciśnienie powietrza, lecz rzeczywista ilość energii przekazywana cieczy. Znaczenie mają:
ciśnienie powietrza rozpylającego,
przepływ objętościowy powietrza,
ciśnienie materiału,
ciśnienie materiału,
stosunek ilości powietrza do ilości cieczy,
geometria głowicy,
wzajemne ustawienie otworów,
wielkość dyszy materiałowej,
rodzaj mieszania.
Dokumentacja przemysłowych dysz dwumediowych wskazuje, że rozkład wielkości kropel jest silnie zależny od stosunku powietrza do cieczy oraz od poziomu ciśnień obu mediów. Zwiększanie udziału powietrza rozpylającego zazwyczaj prowadzi do drobniejszego widma kropel.
Mieszanie wewnętrzne i zewnętrzne
a) Dysze z mieszaniem wewnętrznym
W dyszach z mieszaniem wewnętrznym powietrze i ciecz spotykają się przed opuszczeniem korpusu dyszy. Zaletą takiego rozwiązania może być intensywna atomizacja, jednorodne mieszanie faz, możliwość uzyskania drobnych kropel i zwarta konstrukcja strefy rozpylania. Ograniczeniem może być większa podatność na osadzanie materiału, zatykanie, wewnętrzne wysychanie powłoki i niepożądane cofanie się medium przy błędnie dobranych ciśnieniach.
b) Dysze z mieszaniem zewnętrznym
W dyszach z mieszaniem zewnętrznym ciecz opuszcza własny otwór, a powietrze oddziałuje na nią poza korpusem dyszy. Rozwiązanie to ułatwia niezależną regulację przepływu cieczy i powietrza, kształtu strumienia oraz stopnia atomizacji. Może również lepiej sprawdzać się przy materiałach lepkich, reaktywnych lub podatnych na zasychanie.
Natrysk konwencjonalny, HVLP, AIRLESS i air-assisted AIRLESS
a) Konwencjonalny natrysk pneumatyczny
W natrysku konwencjonalnym atomizacja jest realizowana przez sprężone powietrze o stosunkowo dużej prędkości. Zaletą jest możliwość uzyskania drobnego rozpylania, dobrej jakości powierzchni, szerokiego zakresu regulacji oraz precyzyjnego kształtowania strumienia. Zbyt duża prędkość powietrza może jednak prowadzić do nadmiernego wzrostu liczby Webera, powstawania bardzo drobnej mgły, zwiększonego odbicia materiału od powierzchni, większego oversprayu i obniżenia efektywności nanoszenia.
HVLP
HVLP, czyli natrysk o dużym przepływie powietrza i niskim ciśnieniu przy głowicy, wykorzystuje dużą objętość powietrza przy ograniczonej prędkości końcowej. Celem jest uzyskanie odpowiedniej atomizacji przy mniejszym odbiciu materiału od powierzchni. Z punktu widzenia liczby Webera oznacza to konieczność znalezienia kompromisu:
liczba Webera musi być wystarczająca do poprawnego rozpadu cieczy,
nie powinna jednak prowadzić do nadmiernego rozdrobnienia i rozpędzenia kropel.
W ofercie Pneumat System znajdują się ręczne i automatyczne pistolety natryskowe, a także rozwiązania niskociśnieniowe przeznaczone między innymi do lakierowania, klejów i znakowania.
b) AIRLESS
W natrysku AIRLESS ciecz jest rozpylana głównie przez wysokie ciśnienie materiału i gwałtowne rozprężenie po przejściu przez mały otwór dyszy. W tym przypadku podstawowe znaczenie ma cieczowa liczba Webera:
Wel = (ρl · ul2 · d) / σ
Sprężone powietrze nie musi uczestniczyć bezpośrednio w atomizacji przy głowicy. Natrysk AIRLESS sprawdza się między innymi przy dużych wydajnościach, pokrywaniu dużych powierzchni, materiałach o większej lepkości i nakładaniu grubszych warstw.
c) Natrysk air-assisted AIRLESS
W systemie air-assisted AIRLESS wstępne rozdrobnienie cieczy jest wywoływane wysokim ciśnieniem materiału, natomiast dodatkowe powietrze poprawia kształt strumienia, równomierność rozkładu, rozbicie większych kropel jak i jakość krawędzi strumienia. W takim układzie występują jednocześnie cieczowa liczba Webera związana z przepływem przez dyszę oraz gazowa liczba Webera związana z oddziaływaniem powietrza na krople.
Stosunek przepływu powietrza do przepływu cieczy
W dyszach pneumatycznych bardzo użytecznym parametrem jest stosunek masowego strumienia powietrza do masowego strumienia cieczy:
ALR = ṁg / ṁl
gdzie:
ALR – stosunek masowy powietrza do cieczy,
ṁg – masowe natężenie przepływu gazu,
ṁl – masowe natężenie przepływu cieczy.
Wzrost wartości ALR zazwyczaj oznacza większą ilość energii przypadającą na jednostkę masy rozpylanej cieczy. Może to prowadzić do wzrostu liczby Webera, drobniejszego rozpylania, zmniejszenia średniej średnicy kropel, wzrostu zużycia sprężonego powietrza i zwiększenia mgły i strat materiału. Dlatego optymalny stosunek nie jest wartością maksymalną, lecz wartością zapewniającą wymaganą jakość przy akceptowalnych kosztach.
Wielkość kropel – D32, Dv50 i rozkład średnic
Natrysku nie powinno się opisywać jedną przypadkową średnicą kropli. W chmurze natryskowej występują tysiące lub miliony kropel o różnych rozmiarach.
Średnica Sautera D32
Średnicę Sautera można zapisać jako:
D32 = (∑ ni · di3) / (∑ ni · di2)
gdzie:
ni – liczba kropel o średnicy di,
di – średnica danej grupy kropel.
D32 opisuje średnicę kropli o takim samym stosunku objętości do powierzchni jak cały analizowany zbiór kropel. Parametr ma duże znaczenie w procesach, w których ważna jest powierzchnia kontaktu, takich jak odparowanie, chłodzenie, suszenie, reakcje chemiczne, spalanie, absorpcja, nanoszenie cienkich powłok.
Dv50
Dv50 jest średnicą medianową objętościową. Oznacza, że:
50% objętości cieczy znajduje się w kroplach mniejszych,
50% objętości znajduje się w kroplach większych.
W praktyce warto analizować również Dv10 i Dv90. Różnica między Dv90 a Dv10 informuje o szerokości rozkładu. Dokumentacja dotycząca pomiarów natrysku podkreśla, że D32 i średnice medianowe są przydatne do porównywania dysz tylko przy jasno określonych warunkach ciśnienia, przepływu i właściwości cieczy.
Przykład obliczeniowy – kropla w strumieniu powietrza
Rozważmy kroplę wody o średnicy:
d = 200 μm
Po przeliczeniu na metry:
d = 0,0002 m
Przyjmijmy:
ρg = 1,2 kg/m3
uwz = 50 m/s
σ = 0,072 N/m
Gazowa liczba Webera wyniesie:
502 = 2500
Następnie licznik:
1,2 ⋅ 2500 ⋅ 0,0002 = 0,6
Ostatecznie:
Weg = 0,6 / 0,072 = 8,33
Taka wartość wskazuje na możliwość wyraźnego odkształcenia kropli, ale nie musi jeszcze oznaczać intensywnego rozpadu workowego. Jeżeli prędkość względna wzrośnie do 70 m/s:
Weg = (1,2 · 702 · 0,0002) / 0,072
Weg = 1,176 / 0,072 = 16,33
Wzrost prędkości z 50 do 70 m/s spowodował prawie dwukrotny wzrost liczby Webera. W tym zakresie rozpad kropli staje się znacznie bardziej prawdopodobny.
Przykład dla cieczy o mniejszym napięciu powierzchniowym
Przyjmijmy te same parametry, lecz napięcie powierzchniowe cieczy wynosi:
σ = 0,03 N/m
Liczba Webera wyniesie:
Weg = (1,2 · 502 · 0,0002) / 0,03
Weg = 0,6 / 0,03 = 20
Pomimo zachowania tej samej średnicy i prędkości liczba Webera wzrosła z 8,33 do 20. Przykład pokazuje, dlaczego lakier, rozpuszczalnik, środek antyadhezyjny lub emulsja mogą być rozpylane zupełnie inaczej niż woda. Obliczenie jest jednak uproszczone. W rzeczywistej aplikacji zmiana składu materiału wpływa równocześnie na napięcie powierzchniowe, lepkość, gęstość, szybkość odparowania, zwilżalność oraz tworzenie filmu na powierzchni.
Dlaczego zbyt mała liczba Webera jest problemem?
Zbyt mała liczba Webera może powodować:
Duże krople
Duże krople mają małą powierzchnię w stosunku do objętości. Gorzej odparowują i mogą tworzyć miejscowe nagromadzenia materiału.
Nierównomierną powłokę
Na powierzchni mogą powstawać zacieki, kratery, nierówności, lokalne różnice grubości, efekt skórki pomarańczowej.
Słabe pokrycie złożonych geometrii
Duże krople mają większą bezwładność i trudniej podążają za opływem powietrza wokół detalu. Mogą nie docierać do wnęk, zagłębień i powierzchni osłoniętych.
Niestabilny wzór natrysku
Ciecz może opuszczać dyszę w postaci nieregularnych pasm, pojedynczych dużych kropli albo pulsującego strumienia.
Dlaczego zbyt duża liczba Webera również jest niekorzystna?
Nadmierna atomizacja może prowadzić do powstania bardzo drobnych kropel. Ich zachowanie jest inne niż zachowanie kropel średnich i dużych.
Wzrost oversprayu
Małe krople łatwo zmieniają kierunek pod wpływem przepływów powietrza. Część nie trafia na detal i zostaje wychwycona przez filtry kabiny.
Suche rozpylanie
Drobne krople mogą częściowo wyschnąć przed dotarciem do powierzchni. Powłoka staje się szorstka i słabiej się rozpływa.
Odbijanie materiału
Duża prędkość kropel i powietrza może powodować odbicie części materiału od detalu.
Większe obciążenie wentylacji
Drobna mgła dłużej utrzymuje się w powietrzu i zwiększa obciążenie filtrów, instalacji wyciągowej, ścian kabiny, systemów oczyszczania powietrza.
Większe zużycie sprężonego powietrza
Dalsze podnoszenie ciśnienia może już nie przynosić istotnej poprawy jakości, a jedynie zwiększać koszty energetyczne.
Liczba Webera a jakość powłoki lakierniczej
Liczba Webera wpływa pośrednio na większość parametrów jakościowych powłoki.
a) Grubość warstwy
Mniejsze krople pozwalają zazwyczaj na bardziej równomierne rozłożenie materiału, lecz zbyt drobny natrysk może zwiększyć straty i utrudniać uzyskanie wymaganej grubości.
b) Rozlewność
Krople muszą zachować dostateczną ilość rozpuszczalnika lub wody, aby połączyć się na powierzchni w ciągłą warstwę.
c) Chropowatość
Zbyt duże albo częściowo wysuszone krople mogą zwiększać chropowatość.
d) Połysk
Niejednorodny rozkład kropel, nieprawidłowa odległość natrysku i zbyt intensywne wysychanie w locie mogą obniżać połysk.
e) Krycie
Bardzo duże krople mogą zapewniać lokalnie grubą warstwę, ale pozostawiać miejsca słabiej pokryte. Zbyt drobne krople mogą natomiast nie osiągać odpowiedniej efektywności nanoszenia.
Zastosowanie liczby Webera poza lakiernictwem
Chłodzenie gazów
W układach chłodzenia przez odparowanie wymagane są krople dostatecznie małe, aby całkowicie odparowały przed dotarciem do ścian kanału.
Nawilżanie
W systemach nawilżania drobne krople zwiększają szybkość wymiany masy, ale zbyt duża mgła może być unoszona poza strefę roboczą.
Smarowanie minimalną ilością środka smarnego
Wymagane jest stabilne i powtarzalne dozowanie. Zbyt duże krople tworzą lokalne nagromadzenia, a zbyt małe mogą zostać uniesione przez wentylację.
Nanoszenie środków antyadhezyjnych
Równomierne pokrycie form wymaga kontrolowanego rozkładu kropel i ograniczenia strat materiału.
Dozowanie klejów
Wysoka lepkość kleju może ograniczać rozpad mimo dużej liczby Webera. Istotna staje się liczba Ohnesorge’a i reologia materiału.
Przemysł spożywczy
Natrysk jest wykorzystywany do nanoszenia oleju, aromatów, glazur, środków konserwujących, wody oraz roztworów myjących.
Produkcja proszków
W atomizacji gazowej ciekły metal jest rozbijany przez szybko poruszający się gaz. Wielkość powstających cząstek zależy między innymi od warunków przepływowych, geometrii dyszy i dalszego rozpadu wtórnego.
Jak stabilność instalacji pneumatycznej wpływa na liczbę Webera?
Liczba Webera jest bardzo wrażliwa na prędkość. Prędkość powietrza zależy natomiast od ciśnienia i przepływu dostępnego przy pistolecie lub dyszy. Jeżeli instalacja powoduje wahania ciśnienia, zmienia się również atomizacja. Przykładowy łańcuch zależności wygląda następująco:
spadek ciśnienia → spadek przepływu powietrza → spadek prędkości → spadek liczby Webera → wzrost średnicy kropel
Przyczynami niestabilności mogą być:
za mała średnica przewodu,
zbyt długi wąż,
zabrudzony filtr,
źle dobrany reduktor ciśnienia,
niewystarczająca przepustowość szybkozłączy,
duża liczba kolan i przewężeń,
wycieki,
równoczesna praca innych odbiorników,
niewystarczająca wydajność sprężarkowni.
W praktyce dwa identyczne pistolety ustawione na taką samą wartość ciśnienia statycznego mogą pracować inaczej, jeżeli jeden jest zasilany przewodem o większych oporach przepływu. Przykład optymalizacji przemysłowej opisany przez Pneumat System pokazuje, że przewężenia, redukcje, nadmiar złączek i nieszczelności mogą prowadzić do spadków ciśnienia oraz niestabilnej pracy automatycznej lakierni.
Jakość sprężonego powietrza
Powietrze rozpylające powinno być odpowiednio przefiltrowane, pozbawione kondensatu i oleju w zakresie wymaganym przez proces, stabilne ciśnieniowo i dostarczane z odpowiednim przepływem. Woda lub olej przeniesione ze sprężonego powietrza do strumienia natryskowego mogą powodować kratery, oczka, przebarwienia, pogorszenie przyczepności, niestabilność powłoki i zanieczyszczenie produktu. Oferta Pneumat System w zakresie przygotowania sprężonego powietrza obejmuje między innymi filtry ciśnieniowe, reduktory, filtroreduktory i modułowe zespoły przygotowania powietrza. W zastosowaniach lakierniczych należy dobierać układ pod kątem wymaganej czystości medium, wydajności przepływowej oraz dopuszczalnego spadku ciśnienia. Smarownica pneumatyczna nie powinna być automatycznie instalowana w przewodzie zasilającym powietrze rozpylające. Mgła olejowa może zanieczyszczać proces lakierniczy. Układ powietrza technologicznego i powietrza przeznaczonego do smarowania narzędzi powinien być projektowany zgodnie z wymaganiami konkretnej aplikacji.
Wpływ przewodów, złączy i reduktorów
Dobór elementów instalacji powinien uwzględniać nie tylko gwint przyłączeniowy, ale przede wszystkim przepustowość. Element może mieć przyłącze 1/4 cala, a mimo to posiadać bardzo mały przekrój wewnętrzny. W rezultacie może powstać lokalne dławienie, duży spadek ciśnienia dynamicznego, ograniczenie przepływu, niestabilna praca głowicy, zmienny rozkład kropel. Szczególną uwagę należy zwrócić na: średnicę wewnętrzną przewodu, długość węża, współczynnik przepływu reduktora, przepustowość filtra, średnicę szybkozłącza, liczbę rozgałęzień oraz chwilowe zapotrzebowanie wszystkich odbiorników.
Jak mierzyć i kontrolować proces rozpylania?
Sama liczba Webera powinna być uzupełniana pomiarami rzeczywistego natrysku.
Pomiar rozkładu wielkości kropel
Stosuje się między innymi dyfrakcję laserową, analizę Dopplerowską, technikę PDPA, fotografię szybką czy cyfrową analizę obrazu.
Pomiar przepływów
Należy mierzyć osobno przepływ cieczy, przepływ powietrza rozpylającego, przepływ powietrza kształtującego oraz ciśnienie dynamiczne przy urządzeniu.
Ocena wzoru natrysku
Kontroluje się szerokość, symetrię, równomierność, stabilność w czasie i występowanie cięższych kropel na krawędziach.
Ocena nanoszenia
Praktycznymi wskaźnikami są grubość mokrej i suchej warstwy, masa zużytego materiału oraz materiału osadzonego na detalu, obciążenie filtrów, poziom oversprayu i jakość powierzchni.
Typowe błędy przy interpretacji liczby Webera
Błąd 1. Przyjęcie ciśnienia zamiast prędkości
Ciśnienie wpływa na prędkość, ale nie jest z nią tożsame.
Błąd 2. Użycie prędkości powietrza zamiast prędkości względnej
Kropla również się porusza. Siły aerodynamiczne zależą od różnicy prędkości.
Błąd 3. Zastosowanie gęstości cieczy w analizie aerodynamicznej
Przy wtórnym rozpadzie kropli przez powietrze w liczniku zwykle stosuje się gęstość gazu.
Błąd 4. Przyjęcie średnicy dyszy jako średnicy kropli
Średnica otworu dyszy i średnica końcowej kropli są różnymi wielkościami.
Błąd 5. Pominięcie lepkości
Taka sama liczba Webera nie gwarantuje podobnego rozpadu cieczy o różnej lepkości.
Błąd 6. Traktowanie wartości krytycznej jako stałej materiałowej
Granica rozpadu zależy od warunków przepływu, czasu oddziaływania i innych liczb bezwymiarowych.
Błąd 7. Obliczanie liczby Webera tylko w jednym punkcie
W pobliżu dyszy prędkość jest wysoka, ale później maleje. Jednocześnie zmniejsza się średnica kropel. Liczba Webera zmienia się więc wzdłuż toru natrysku.
Procedura doboru dyszy i parametrów natrysku
Profesjonalny dobór powinien przebiegać etapowo.
Etap 1. Określenie celu procesu
Należy ustalić wymaganą wydajność, szerokość natrysku, grubość warstwy, dopuszczalny overspray, wymaganą wielkość kropel, odległość od powierzchni i czas cyklu.
Etap 2. Charakterystyka cieczy
Trzeba znać gęstość, lepkość w temperaturze pracy, napięcie powierzchniowe, udział części stałych, wielkość cząstek, właściwości tiksotropowe, szybkość wysychania i kompatybilność materiałową.
Etap 3. Wybór technologii
Należy zdecydować, czy korzystniejszy będzie natrysk pneumatyczny, HVLP, AIRLESS, air-assisted AIRLESS, dysza dwumediowa, dysza hydrauliczna, aplikacja ręczna, aplikacja automatyczna lub robotyczna.
Etap 4. Wstępne obliczenie liczby Webera
Obliczenie pozwala oszacować, czy przyjęta prędkość i wymiar charakterystyczny zapewnią odpowiedni poziom sił bezwładnościowych.
Etap 5. Kontrola liczby Ohnesorge’a i Reynoldsa
Jest to szczególnie ważne dla materiałów lepkich, klejów, powłok o dużej zawartości części stałych oraz cieczy nietypowych.
Etap 6. Dobór dyszy i głowicy
Należy dobrać średnicę dyszy materiałowej, głowicę powietrzną, kąt natrysku, wymaganą wydajność, materiał wykonania i sposób sterowania.
Etap 7. Weryfikacja instalacji zasilającej
Należy potwierdzić przepływ powietrza i cieczy pod obciążeniem, a nie tylko ciśnienie statyczne.
Etap 8. Próba technologiczna
Ostateczne ustawienia powinny zostać potwierdzone na rzeczywistym materiale, detalu i w warunkach produkcyjnych.
Oferta Pneumat System w obszarze procesów natryskowych
Pneumat System oferuje rozwiązania pozwalające budować i optymalizować kompletne układy natryskowe, a nie jedynie pojedyncze elementy.
Pistolety natryskowe
Oferta obejmuje między innymi ręczne pistolety lakiernicze, automatyczne pistolety natryskowe, urządzenia niskociśnieniowe, pistolety do klejów, pistolety do znakowania, czy pistolety wysokociśnieniowe AIRLESS. Dobór urządzenia powinien uwzględniać rodzaj materiału, lepkość, wymaganą wydajność, sposób automatyzacji i docelową jakość powłoki.
Dysze i osprzęt lakierniczy
W asortymencie znajdują się dysze natryskowe, elementy osprzętu lakierniczego, przewody pneumatyczne oraz rozwiązania przeznaczone do przesyłania lakierów na bazie wody i rozpuszczalników.
Pompy do materiałów
W zależności od technologii mogą być stosowane pompy membranowe, pompy tłokowe, układy do farb, lakierów, klejów oraz rozwiązania do materiałów o podwyższonej lepkości. Stabilny przepływ materiału jest niezbędny do utrzymania powtarzalnego stosunku powietrza do cieczy oraz stałego rozkładu wielkości kropel.
Przygotowanie sprężonego powietrza
Pneumat System dostarcza filtry, reduktory, filtroreduktory, zawory odcinające, elementy łagodnego rozruchu, modułowe zespoły przygotowania powietrza czy inne elementy instalacyjne i przyłączeniowe. Prawidłowo dobrany układ powinien zapewniać nie tylko wymaganą czystość powietrza, lecz również odpowiednią przepustowość przy możliwie małym spadku ciśnienia.
Diagnostyka instalacji
W procesach natryskowych problemy z jakością nie zawsze wynikają z pistoletu lub dyszy. Przyczyną mogą być spadki ciśnienia, przewężenia albo wycieki w instalacji. W ofercie Pneumat System znajdują się urządzenia i rozwiązania do ultradźwiękowego wykrywania nieszczelności. Diagnostyka pozwala zidentyfikować miejsca niekontrolowanej utraty sprężonego powietrza i przywrócić stabilne parametry pracy odbiorników.
Jak optymalizować liczbę Webera bez nadmiernego zużycia powietrza?
Najprostszą reakcją na zbyt grube rozpylanie jest zwiększenie ciśnienia powietrza. Nie zawsze jest to jednak rozwiązanie ekonomiczne ani technologicznie poprawne. Lepsza procedura obejmuje:
sprawdzenie lepkości materiału,
kontrolę temperatury cieczy,
weryfikację czystości dyszy,
ocenę zużycia iglicy i głowicy,
kontrolę średnicy przewodów,
pomiar ciśnienia podczas pracy,
sprawdzenie natężenia przepływu powietrza,
dobór właściwej dyszy materiałowej,
regulację wydatku cieczy,
1dopiero na końcu korektę ciśnienia atomizacji.
Czasami mniejsza dysza, inna głowica lub lepiej dopasowana lepkość pozwalają uzyskać wymaganą liczbę Webera i właściwy rozkład kropel bez znacznego zwiększania zużycia sprężonego powietrza.
Liczba Webera w automatycznych i robotycznych liniach natryskowych
W aplikacjach ręcznych operator może częściowo kompensować zmiany natrysku przez korektę odległości lub prędkości prowadzenia pistoletu. Robot wykonuje zaprogramowaną trajektorię. Jeżeli atomizacja ulegnie zmianie, robot zazwyczaj jej samodzielnie nie skoryguje. Dlatego w automatycznej lakierni szczególnie ważne są stabilne ciśnienie powietrza, stałe ciśnienie materiału, kontrolowana lepkość, powtarzalna temperatura, automatyczne płukanie, monitorowanie przepływu, kontrola stanu dyszy oraz powtarzalna odległość od detalu. Niewielka zmiana prędkości względnej może wywołać znaczną zmianę liczby Webera, ponieważ prędkość występuje we wzorze w drugiej potędze.
Znaczenie liczby Webera w projektowaniu przemysłowym
Liczba Webera może być wykorzystywana na kilku etapach projektu.
Porównanie wariantów dysz
Pozwala ocenić, jak zmiana średnicy, prędkości i napięcia powierzchniowego wpłynie na podatność cieczy na rozpad.
Skalowanie procesu
Przy przechodzeniu z instalacji laboratoryjnej do przemysłowej można dążyć do zachowania podobnych liczb bezwymiarowych.
Analiza problemów jakościowych
Spadek liczby Webera może wyjaśniać wzrost wielkości kropel po zabrudzeniu filtra, wydłużeniu przewodu, zwiększeniu poboru powietrza przez inne urządzenia, zmianie materiału czy obniżeniu temperatury cieczy.
Optymalizacja energetyczna
Pozwala określić zakres, w którym dalsze zwiększanie prędkości powietrza nie przynosi proporcjonalnej poprawy procesu.
Modelowanie numeryczne
Liczba Webera jest jednym z podstawowych parametrów stosowanych w modelach CFD opisujących przepływy wielofazowe, atomizację i transport kropel.

Autor:
Aleksy Adamczyk
Starszy doradca
ds. techniczno - handlowych
Pneumat.
Autor:
Aleksy Adamczyk
Starszy doradca
ds. techniczno - handlowych
Pneumat.