



Dlaczego temperatura sprężonego powietrza jest tak istotna?
Temperatura sprężonego powietrza jest jednym z najważniejszych, a jednocześnie często niedocenianych parametrów wpływających na skuteczność jego uzdatniania. W praktyce przemysłowej bardzo dużo uwagi poświęca się ciśnieniu roboczemu, przepływowi, klasie czystości według ISO 8573-1 czy wymaganemu ciśnieniowemu punktowi rosy, podczas gdy temperatura powietrza na poszczególnych etapach instalacji bywa traktowana jako parametr drugorzędny. Tymczasem to właśnie od niej w ogromnym stopniu zależy ilość wody obecnej w układzie, skuteczność separatorów i filtrów, obciążenie osuszaczy, trwałość materiałów adsorpcyjnych oraz ryzyko ponownej kondensacji wilgoci w dalszej części sieci.
Problem jest szczególnie istotny w instalacjach przemysłowych, w których sprężone powietrze jest wykorzystywane nie tylko do zasilania siłowników czy zaworów, ale również jako powietrze procesowe, transportowe, sterujące, wydmuchowe albo mające bezpośredni lub pośredni kontakt z produktem. Dotyczy to m.in. przemysłu spożywczego oraz farmaceutycznego, przemysłu chemicznego jak i elektronicznego, automotive, lakiernictwa, technologii tworzyw sztucznych oraz procesów pakowania. Dlatego projektowanie systemu uzdatniania powinno rozpoczynać się nie od wyboru konkretnego filtra czy osuszacza, lecz od analizy całego profilu temperaturowego instalacji – od wylotu sprężarki aż do końcowych punktów poboru.
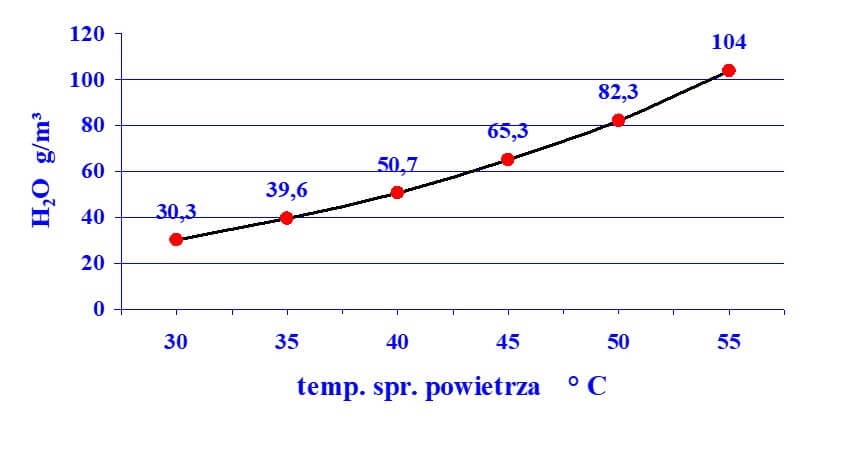
Wykres: „Zawartość H2O w sprężonym powietrzu przy 100 % nasycenia”
Dlaczego temperatura sprężonego powietrza jest tak ważna?
Najważniejszy powód jest prosty: zdolność powietrza do zawierania pary wodnej silnie zależy od temperatury. Im wyższa temperatura powietrza, tym większa ilość wody może pozostawać w nim w postaci pary. Gdy temperatura spada, maksymalna możliwa zawartość pary wodnej również się zmniejsza. Po osiągnięciu punktu nasycenia część pary zaczyna przechodzić w fazę ciekłą. W instalacji sprężonego powietrza oznacza to, że chłodzenie jest jednocześnie jednym z podstawowych mechanizmów usuwania wilgoci.
Sprężarka zasysa powietrze atmosferyczne zawierające określoną ilość pary wodnej. Podczas sprężania jego temperatura gwałtownie wzrasta. W takiej sytuacji woda może pozostawać w fazie gazowej nawet przy bardzo dużej bezwzględnej zawartości wilgoci. Dopiero po sprężeniu, gdy powietrze zaczyna być chłodzone w chłodnicy końcowej, zbiorniku, przewodach i urządzeniach uzdatniających, następuje kondensacja. Właśnie dlatego sprężarka nie „produkuje” wody – powoduje natomiast zagęszczenie wilgoci znajdującej się wcześniej w zasysanym powietrzu. Im większy przepływ powietrza, wyższa temperatura otoczenia oraz większa wilgotność atmosferyczna, tym więcej wody może trafić do instalacji.
Co dzieje się z temperaturą podczas sprężania?
W sprężarce energia mechaniczna dostarczana do gazu powoduje wzrost jego temperatury. W warunkach rzeczywistych sprężanie nie przebiega ani idealnie izotermicznie, ani idealnie adiabatycznie, ale efekt termiczny pozostaje bardzo wyraźny. Powietrze opuszczające stopień sprężający może mieć temperaturę znacznie przekraczającą temperaturę otoczenia. Konstrukcja sprężarki i chłodnica końcowa ograniczają temperaturę powietrza kierowanego do instalacji, jednak nawet po chłodzeniu pozostaje ono zazwyczaj niemal całkowicie nasycone parą wodną. To kluczowy moment z punktu widzenia uzdatniania. Jeżeli powietrze zostanie schłodzone przykładowo do około 35°C, część wody skondensuje się już w chłodnicy końcowej. Następnie kondensat powinien zostać oddzielony i odprowadzony. Jeżeli jednak powietrze w dalszej części hali ochłodzi się do 20°C, może wykroplić się kolejna ilość wody. Dlatego samo usunięcie kondensatu bezpośrednio za sprężarką nie oznacza jeszcze, że instalacja jest zabezpieczona przed wodą.
Temperatura a wilgotność względna – częste źródło nieporozumień
W przypadku sprężonego powietrza znacznie bardziej użytecznym parametrem niż wilgotność względna jest ciśnieniowy punkt rosy, określany często skrótem PDP – Pressure Dew Point. Wilgotność względna mówi jedynie, jak blisko nasycenia znajduje się powietrze w określonej temperaturze. Jeżeli jednak temperatura się zmieni, wilgotność względna zmieni się razem z nią, nawet jeżeli rzeczywista ilość wody w powietrzu pozostanie taka sama. Przykładowo suche sprężone powietrze opuszczające osuszacz może po ogrzaniu posiadać bardzo niską wilgotność względną. Po ochłodzeniu ta sama ilość pary wodnej będzie odpowiadała znacznie wyższej wilgotności względnej. W pneumatyce ważniejsza jest więc odpowiedź na pytanie: do jakiej temperatury można schłodzić sprężone powietrze przy aktualnym ciśnieniu, zanim zacznie kondensować woda? Odpowiedzią jest właśnie ciśnieniowy punkt rosy.
Temperatura a punkt rosy sprężonego powietrza
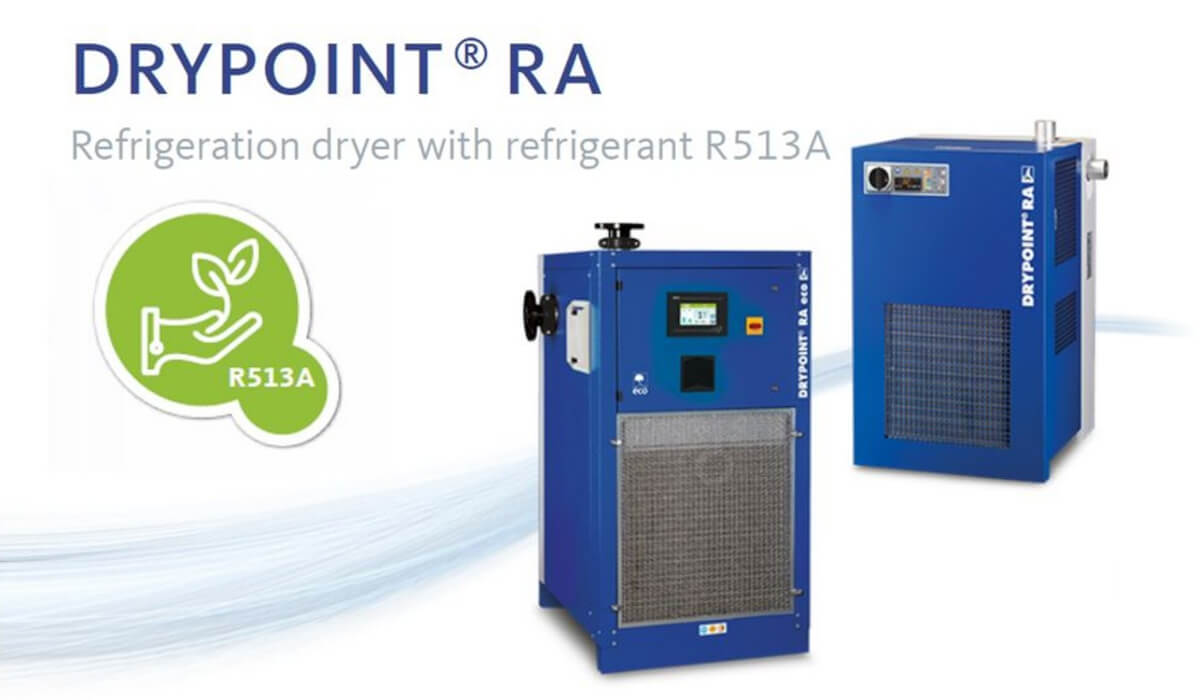
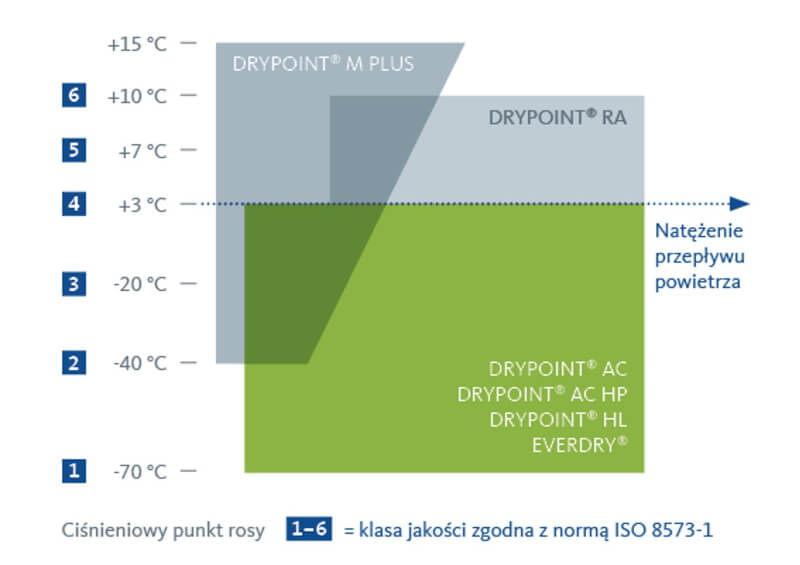
Jeżeli osuszacz zapewnia ciśnieniowy punkt rosy +3°C, oznacza to w uproszczeniu, że przy danym ciśnieniu woda nie powinna kondensować, dopóki temperatura powietrza pozostaje powyżej około +3°C. Nie oznacza to natomiast, że temperatura samego powietrza wynosi +3°C. To bardzo istotne rozróżnienie. Za osuszaczem ziębniczym powietrze jest zwykle ponownie ogrzewane w wymienniku ciepła, aby ograniczyć ryzyko kondensacji na zewnętrznych powierzchniach rurociągów oraz odzyskać część energii chłodniczej. W rozwiązaniach DRYPOINT RA firmy BEKO TECHNOLOGIES zasada działania osuszacza również opiera się na schłodzeniu powietrza do temperatury umożliwiającej kondensację wilgoci, oddzieleniu kondensatu, a następnie ponownym podgrzaniu suchego powietrza w wymienniku.
Jak temperatura wpływa na ilość kondensatu?
Wpływ jest bardzo duży. Ciepłe powietrze może zawierać znacznie więcej pary wodnej niż zimne. Dlatego latem system uzdatniania sprężonego powietrza może pracować przy wielokrotnie większym obciążeniu wilgocią niż zimą. Załóżmy instalację, w której sprężarka zasysa:
powietrze o temperaturze 30°C,
o wysokiej wilgotności względnej,
przez wiele godzin na dobę.
Po sprężeniu objętość powietrza maleje, ale znajdująca się w nim para wodna pozostaje w układzie. Po schłodzeniu sprężonego powietrza znaczna część tej wody przechodzi w kondensat. Przy dużych sprężarkach nie mówimy już o pojedynczych kroplach, lecz potencjalnie o dziesiątkach czy nawet setkach litrów kondensatu w ciągu doby, zależnie od warunków atmosferycznych, przepływu i sposobu chłodzenia. Dlatego temperatura powietrza zasysanego oraz temperatura po sprężeniu są parametrami, które powinny być uwzględnione przy projektowaniu całego układu odprowadzania kondensatu.
Dlaczego należy schłodzić powietrze przed filtracją?
Filtry sprężonego powietrza są często kojarzone przede wszystkim z zatrzymywaniem cząstek stałych i aerozoli olejowych. W rzeczywistości warunki termodynamiczne powietrza mają ogromny wpływ na ich pracę. Jeżeli bardzo gorące, nasycone wilgocią powietrze trafi bezpośrednio do dalszych elementów instalacji, kondensacja może następować już wewnątrz filtrów i przewodów. Sama obecność kondensatu nie zawsze jest problemem – odpowiednio dobrany filtr koalescencyjny może efektywnie oddzielać aerozole i ciecz. Problem pojawia się wtedy, gdy ilość powstającego kondensatu przekracza możliwości separatora lub układu odwadniającego. Może prowadzić to do:
zwiększenia spadku ciśnienia,
wtórnego porywania cieczy,
skrócenia żywotności wkładów,
zwiększenia obciążenia kolejnych stopni uzdatniania,
przedostawania się wody do sieci.
Dlatego tak ważne jest zastosowanie odpowiednio zaprojektowanych chłodnic końcowych, separatorów wody oraz niezawodnych układów odprowadzania kondensatu.
Chłodnica końcowa – pierwszy etap uzdatniania
Jednym z najważniejszych urządzeń całego systemu jest chłodnica końcowa sprężarki. Jej zadaniem nie jest jeszcze uzyskanie bardzo suchego powietrza. Chodzi przede wszystkim o obniżenie temperatury sprężonego gazu na tyle, aby możliwie duża część pary wodnej skropliła się przed wejściem do dalszych elementów uzdatniania. Im skuteczniejsze chłodzenie, tym mniejsze obciążenie wilgocią urządzeń znajdujących się dalej. Należy jednak pamiętać, że chłodzenie oraz separacja kondensatu są procesami nierozerwalnymi. Schłodzenie powietrza bez skutecznego oddzielenia powstałej cieczy nie rozwiązuje problemu.
Separator kondensatu a temperatura powietrza
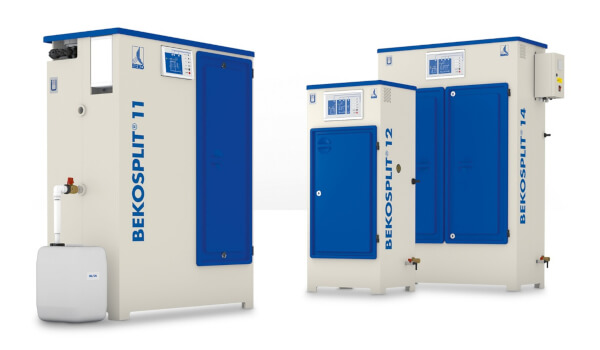
Po chłodnicy końcowej powietrze może zawierać dużą ilość ciekłej wody w postaci kropelek i mgły. Separator ma za zadanie oddzielić tę fazę ciekłą od strumienia powietrza. W praktyce prawidłowy układ wygląda więc następująco:
sprężanie → chłodzenie → kondensacja → separacja cieczy → odprowadzenie kondensatu.
Dopiero później powinny pojawiać się kolejne etapy filtracji i osuszania. Takie podejście pozwala ograniczyć obciążenie następnych urządzeń.
BEKOMAT – dlaczego skuteczne odprowadzanie kondensatu jest tak ważne?
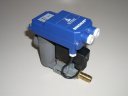
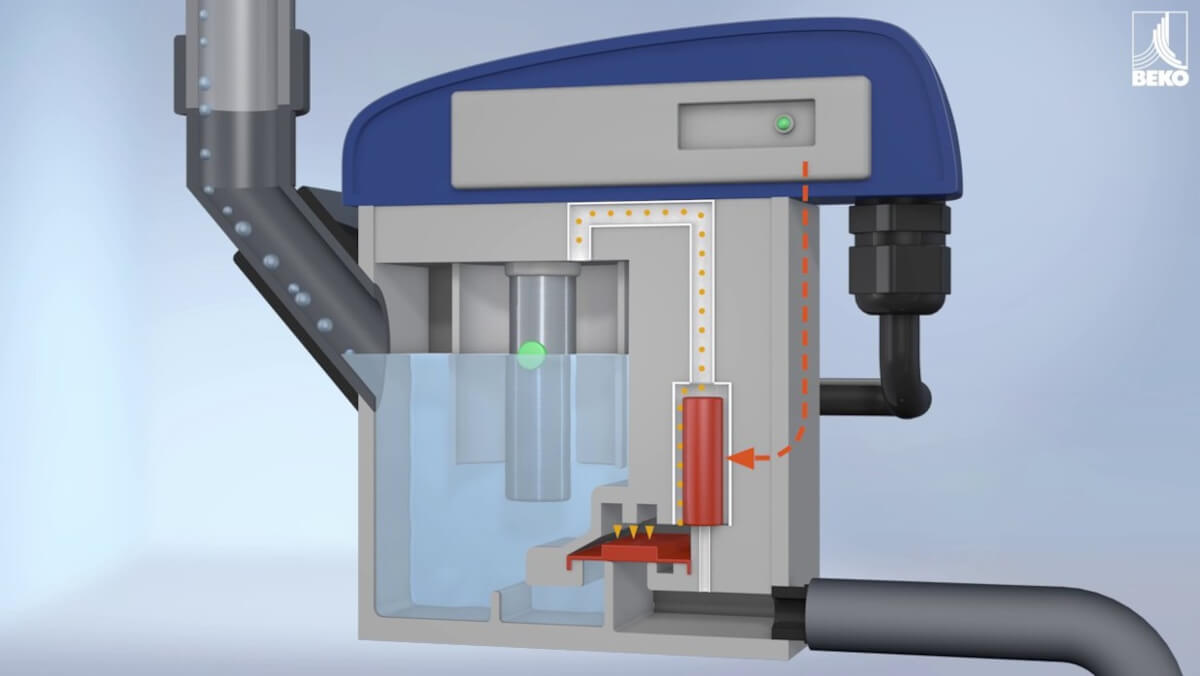
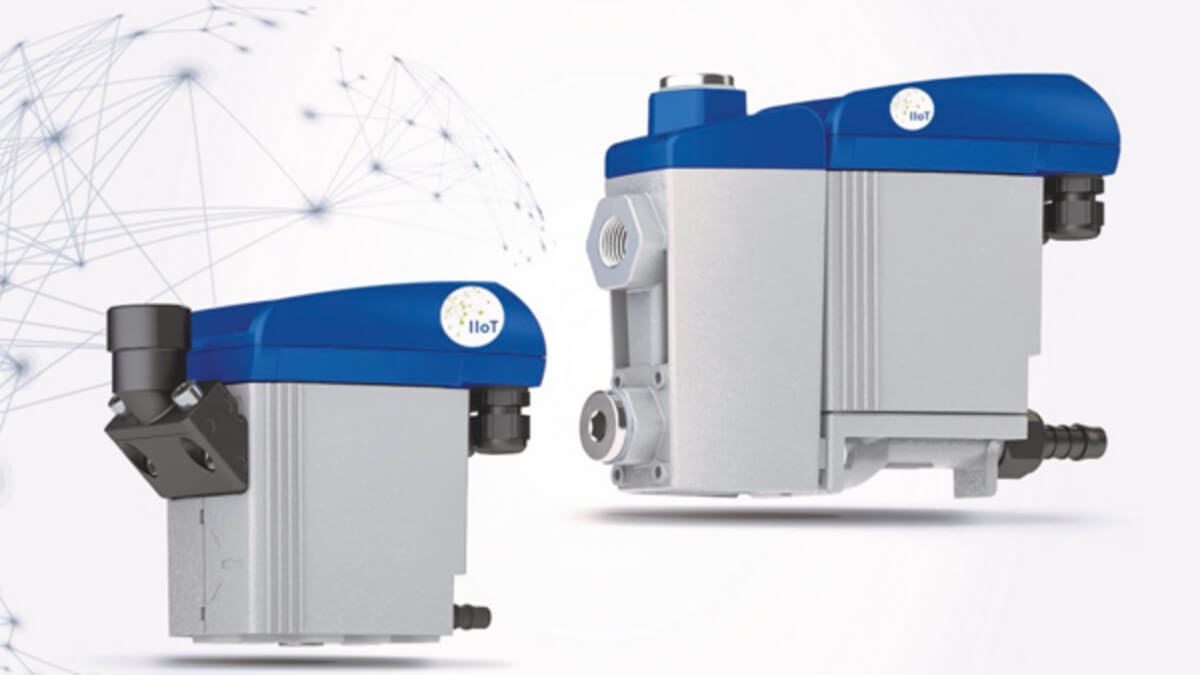
Temperatura decyduje o ilości powstającego kondensatu, ale równie ważne jest jego niezawodne usuwanie. W ofercie BEKO TECHNOLOGIES znajdują się elektronicznie sterowane spusty kondensatu BEKOMAT, dostępne również w ofercie Pneumat System. Urządzenia te służą do automatycznego odprowadzania kondensatu z instalacji sprężonego powietrza. Ich znaczenie jest większe, niż może się wydawać. Jeżeli kondensat gromadzi się w separatorze, zbiorniku, filtrze albo innym urządzeniu i nie jest na czas odprowadzany, może zostać ponownie porwany przez strumień sprężonego powietrza. W efekcie prawidłowo działający separator nie zapewni odpowiedniej jakości medium, ponieważ oddzielona wcześniej woda ponownie trafi do instalacji. BEKOMAT pozwala usuwać kondensat automatycznie, przy czym konstrukcja systemu jest ukierunkowana na ograniczenie strat sprężonego powietrza podczas spustu. Jest to szczególnie istotne w instalacjach o dużej wydajności, gdzie tradycyjne czasowe spusty mogą powodować niepotrzebne straty energetyczne.
Temperatura a osuszacz ziębniczy
Osuszacze ziębnicze należą do najczęściej stosowanych urządzeń do przemysłowego osuszania sprężonego powietrza. Ich zasada działania bezpośrednio wykorzystuje zależność pomiędzy temperaturą a zdolnością powietrza do utrzymywania pary wodnej. Proces można przedstawić w kilku etapach.
Powietrze wpływa do osuszacza
Sprężone powietrze zawiera parę wodną.
Powietrze zostaje schłodzone
Zmniejsza się zdolność gazu do utrzymania pary wodnej.
Para wodna kondensuje
Powstaje ciekły kondensat.
Kondensat zostaje odseparowany
Woda jest oddzielana od strumienia powietrza.
Kondensat jest odprowadzany
Stosowany jest odpowiedni spust kondensatu.
Osuszone powietrze jest ponownie ogrzewane
Zmniejsza to wilgotność względną powietrza i ogranicza możliwość kondensacji na dalszym odcinku instalacji.
BEKO TECHNOLOGIES wskazuje dla swoich osuszaczy ziębniczych DRYPOINT RA typowy zakres osiąganego ciśnieniowego punktu rosy rzędu +3 do +10°C, zależnie od modelu i warunków pracy.
DRYPOINT RA – osuszanie przez kontrolowane chłodzenie
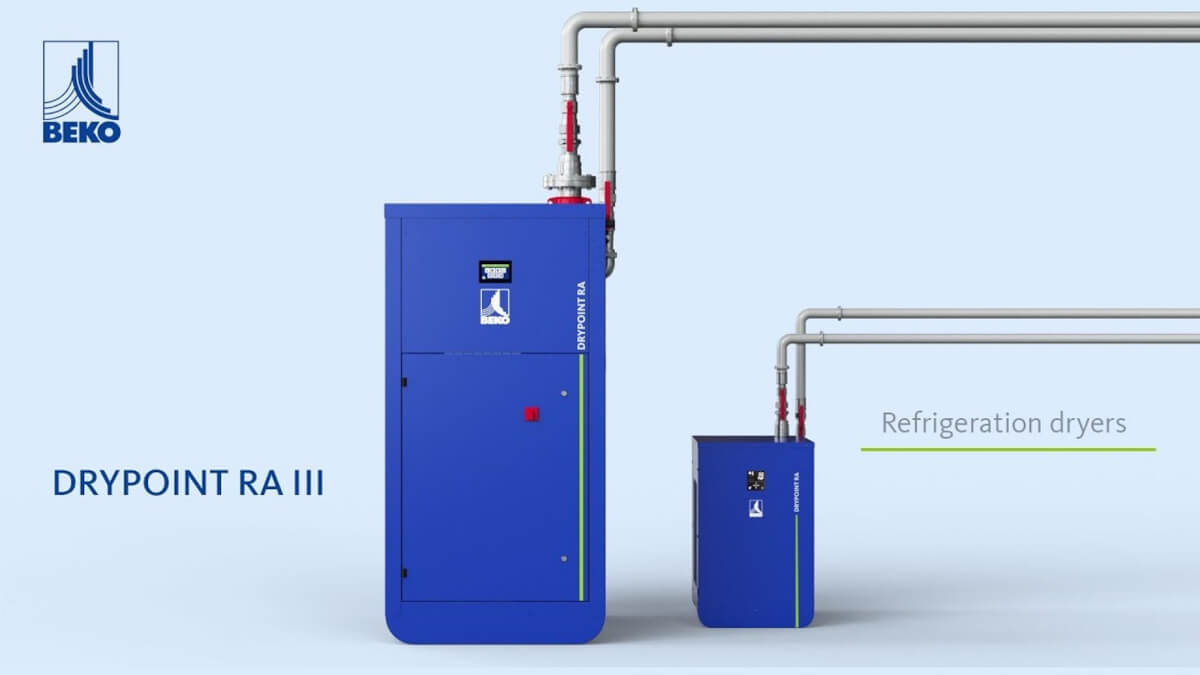
W ofercie Pneumat System dostępne są rozwiązania BEKO TECHNOLOGIES z rodziny DRYPOINT. Należą do nich między innymi osuszacze ziębnicze, adsorpcyjne i osuszacze membranowe. W osuszaczach ziębniczych DRYPOINT RA powietrze jest schładzane w celu skroplenia zawartej w nim pary wodnej. W dokumentacji BEKO dotyczącej osuszaczy DRYPOINT RA opisano proces, w którym temperatura powietrza jest obniżana w wymienniku do poziomu pozwalającego na kondensację wody, następnie kondensat jest oddzielany i odprowadzany, a zimne suche powietrze wykorzystywane jest do wstępnego chłodzenia strumienia wejściowego. Daje to dwie ważne korzyści. Po pierwsze – osuszanie. Po drugie – odzysk chłodu i poprawę efektywności energetycznej całego procesu. Nowsze osuszacze DRYPOINT RA III wykorzystują m.in. wymiennik ciepła, układ stabilizujący pracę obiegu chłodniczego oraz zintegrowany BEKOMAT do odprowadzania kondensatu bez niepotrzebnej utraty sprężonego powietrza.
Dlaczego temperatura na wejściu osuszacza ma znaczenie?
Osuszacz dobiera się dla określonych warunków odniesienia. Do najważniejszych należą przepływ, ciśnienie robocze, temperatura sprężonego powietrza na wejściu i otoczenia oraz wymagany punkt rosy. Jeżeli rzeczywista temperatura wlotowa jest wyższa niż zakładana podczas doboru urządzenia, osuszacz zostaje obciążony większą ilością ciepła oraz wilgoci. Może to zmniejszyć jego efektywną wydajność. Dlatego dwóch instalacji o tym samym przepływie nominalnym nie można automatycznie wyposażyć w ten sam osuszacz.
Przykładowo:
1000 m³/h przy 20°C nie stanowi dla osuszacza takiego samego obciążenia jak 1000 m³/h bardzo gorącego powietrza opuszczającego sprężarkę.
To jeden z najczęstszych błędów przy doborze urządzeń.
Współczynniki korekcyjne – parametr, którego nie wolno pomijać
Nominalna wydajność osuszacza podawana jest dla określonych warunków odniesienia. Jeżeli instalacja pracuje w innych warunkach, rzeczywista możliwa do obsłużenia wydajność powinna zostać skorygowana. W praktyce stosuje się współczynniki uwzględniające między innymi:
ciśnienie,
temperaturę powietrza wejściowego,
temperaturę otoczenia,
wymagany punkt rosy.
Właśnie dlatego dobór osuszacza wyłącznie na podstawie parametru: „sprężarka ma wydajność 2000 m³/h” jest niewystarczający. Znacznie lepiej określić: „sprężarka dostarcza 2000 m³/h przy określonym ciśnieniu, temperaturze wlotowej osuszacza, temperaturze otoczenia i wymaganym PDP”.
Co się stanie, jeżeli osuszacz ziębniczy jest przeciążony termicznie?
Może pojawić się kilka problemów jednocześnie. Po pierwsze – może wzrosnąć osiągany ciśnieniowy punkt rosy. Po drugie – część wilgoci może nie zostać usunięta. Po trzecie – zwiększa się ryzyko powstawania kondensatu w dalszej części instalacji. Po czwarte – układ chłodniczy może pracować przy zwiększonym obciążeniu energetycznym. W najbardziej niekorzystnych przypadkach użytkownik obserwuje sytuację pozornie paradoksalną:
osuszacz działa, ale w instalacji nadal pojawia się woda.
Przyczyną nie musi być awaria. Urządzenie może być po prostu użytkowane poza warunkami, dla których zostało dobrane.
Gorące sprężone powietrze – przypadek wymagający szczególnej uwagi
W niektórych instalacjach nie można zapewnić klasycznych warunków wlotowych. Powietrze z kompresora może mieć bardzo wysoką temperaturę, a dostępna przestrzeń lub konfiguracja instalacji nie pozwala na rozbudowane wstępne chłodzenie. BEKO TECHNOLOGIES przewiduje również rozwiązania przeznaczone do takich warunków. W materiałach producenta dla rodziny DRYPOINT wskazywane są warianty przystosowane do pracy przy podwyższonych temperaturach powietrza wlotowego. W praktyce nadal należy jednak dokładnie zweryfikować:
maksymalną temperaturę wlotową konkretnego modelu,
temperaturę otoczenia,
przepływ,
ciśnienie,
oczekiwany punkt rosy.
Temperatura a osuszanie adsorpcyjne
W osuszaczach adsorpcyjnych mechanizm usuwania wody jest inny niż w osuszaczach ziębniczych. Powietrze przepływa przez złoże adsorbentu, na którego powierzchni wiązane są cząsteczki wody. Po pewnym czasie złoże musi zostać zregenerowane. W wielu układach pracują dwie kolumny:
jedna prowadzi adsorpcję,
druga jest regenerowana.
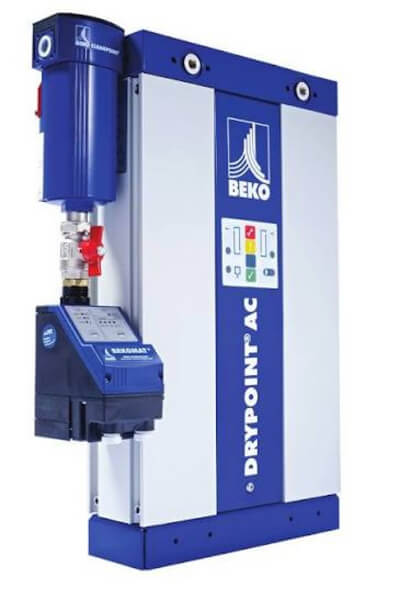
BEKO TECHNOLOGIES wykorzystuje tę technologię między innymi w osuszaczach rodziny DRYPOINT AC oraz EVERDRY.
Dlaczego temperatura jest ważna również w adsorpcji?
Adsorpcja jest procesem silnie zależnym od temperatury. W typowych układach wraz ze wzrostem temperatury zdolność adsorbentu do wiązania pary wodnej maleje. Oznacza to, że bardzo gorące powietrze wpływające do osuszacza adsorpcyjnego może:
zwiększać obciążenie wilgocią,
zmniejszać efektywną pojemność złoża,
skracać czas adsorpcji,
zwiększać zapotrzebowanie na regenerację,
pogarszać bilans energetyczny układu.
Z tego powodu przygotowanie powietrza przed adsorberem ma ogromne znaczenie.
Czy przed osuszaczem adsorpcyjnym trzeba usunąć wodę ciekłą?
Zdecydowanie tak. Osuszacz adsorpcyjny jest przeznaczony przede wszystkim do usuwania pary wodnej, a nie dużych ilości wody ciekłej. Dostawanie się kondensatu do złoża może prowadzić do nadmiernego obciążenia adsorbentu, pogorszenia parametrów suszenia, skrócenia trwałości złoża, problemów z regeneracją oraz zwiększenia kosztów eksploatacji. Dlatego prawidłowo zaprojektowany system powinien zapewniać skuteczne chłodzenie, separację kondensatu oraz filtrację przed osuszaczem.
DRYPOINT AC – gdy +3°C to za mało
W wielu typowych instalacjach przemysłowych osuszacz ziębniczy zapewniający punkt rosy w okolicach +3°C jest rozwiązaniem wystarczającym. Nie zawsze jednak. Jeżeli:
instalacja znajduje się częściowo na zewnątrz,
temperatura otoczenia spada poniżej 0°C,
wymagania procesu są bardzo wysokie,
sprężone powietrze ma kontakt z produktem,
urządzenia są szczególnie wrażliwe na wilgoć,
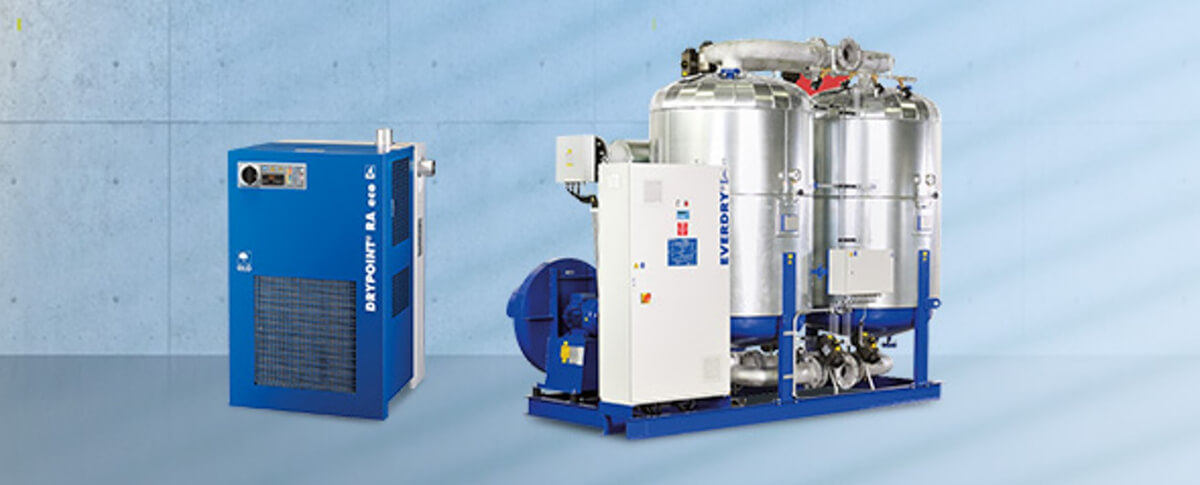
konieczne może być uzyskanie punktu rosy rzędu -20°C, -40°C, a w szczególnych aplikacjach nawet około -70°C. Do takich zastosowań przeznaczone są osuszacze adsorpcyjne. BEKO TECHNOLOGIES oferuje między innymi rodziny DRYPOINT ACC, ACM, HL i AC HP, umożliwiające uzyskiwanie bardzo niskiego ciśnieniowego punktu rosy zależnie od konfiguracji urządzenia. W przypadku DRYPOINT HL producent podaje standardowo PDP -40°C oraz opcjonalnie -70°C.
Dlaczego nie zawsze warto osuszać do -40°C?
To bardzo ważna kwestia ekonomiczna. Im niższego punktu rosy wymagamy, tym bardziej energochłonny i kosztowny staje się zazwyczaj proces osuszania. Dlatego zasada „im bardziej suche powietrze, tym lepiej” nie jest prawidłową zasadą projektową. Prawidłowa brzmi „powietrze powinno być tak suche, jak wymaga tego proces – ale nie bardziej”. Jeżeli cała sieć znajduje się w ogrzewanej hali o minimalnej temperaturze +15°C, osiąganie -40°C PDP może być całkowicie nieuzasadnione. Jeżeli natomiast przewód wychodzi zimą na zewnątrz przy -20°C, sytuacja wygląda zupełnie inaczej.
Punkt rosy należy dobierać do najniższej temperatury instalacji
To jedna z najważniejszych praktycznych zasad projektowania systemu uzdatniania. Nie wystarczy znać temperaturę sprężarkowni. Należy przeanalizować najzimniejszy punkt całej instalacji. Może nim być zewnętrzny rurociąg, nieogrzewany magazyn, dach hali, chłodnia, punkt rozprężania, maszyna ustawiona przy bramie i instalacja transportująca powietrze pomiędzy budynkami. Jeżeli powietrze zostanie tam schłodzone poniżej swojego ciśnieniowego punktu rosy, rozpocznie się kondensacja.
Osuszacz może działać prawidłowo, a woda i tak pojawi się w instalacji
Przykład: osuszacz zapewnia PDP +3°C, natomiast przewód sprężonego powietrza zimą osiąga -5°C. Powietrze zostaje schłodzone poniżej punktu rosy. Woda zacznie się wykraplać. Nie oznacza to awarii osuszacza. Oznacza błędnie dobrany poziom osuszania do warunków temperaturowych instalacji. W takim przypadku konieczne może być zastosowanie osuszacza adsorpcyjnego albo membranowego zapewniającego niższy PDP.
Temperatura a osuszacze membranowe
Trzecią technologią wykorzystywaną w przemysłowym uzdatnianiu sprężonego powietrza jest osuszanie membranowe. W rozwiązaniach DRYPOINT M firmy BEKO TECHNOLOGIES wilgoć usuwana jest dzięki różnicy ciśnień cząstkowych i selektywnej dyfuzji przez membranę. Technologia ta ma kilka ciekawych cech:
nie wymaga klasycznego obiegu chłodniczego,
może być bardzo kompaktowa,
szybko dostarcza suche powietrze,
dobrze sprawdza się w lokalnym osuszaniu punktów odbioru.
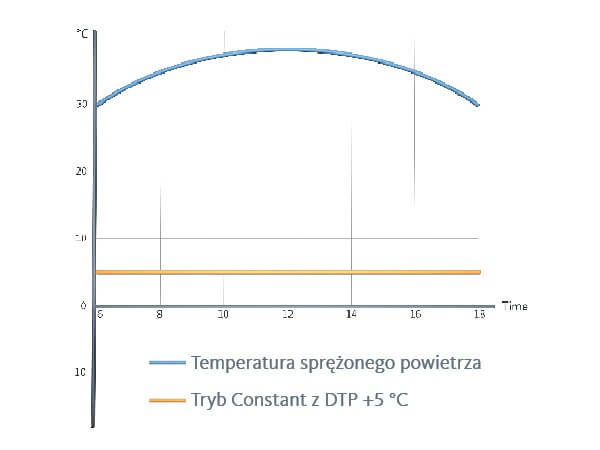
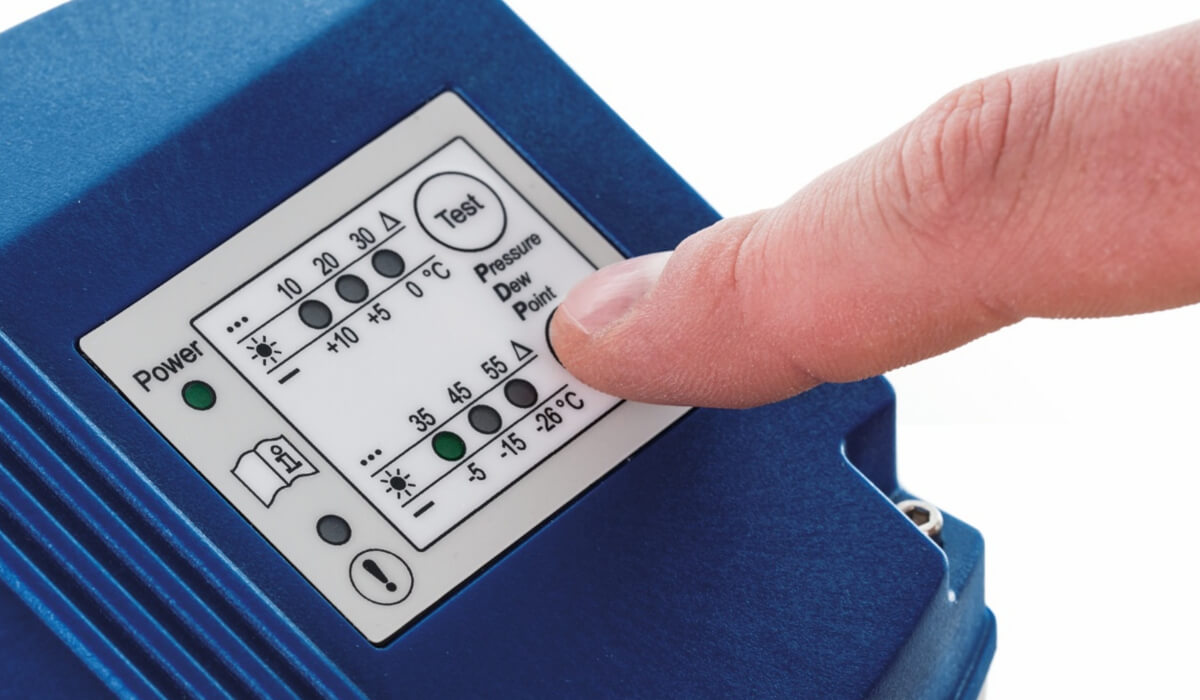
BEKO oferuje również DRYPOINT M eco control, w którym możliwa jest praca w trybie utrzymywania określonego punktu rosy albo zadanej różnicy pomiędzy temperaturą sprężonego powietrza a punktem rosy. Producent podaje możliwość nastawy PDP w trybie Constant Mode w zakresie od +10 do -26°C, zależnie od warunków pracy. Jest to bardzo ciekawy przykład bezpośredniego powiązania sterowania procesem osuszania z temperaturą medium.
Temperatura a filtracja oleju
Temperatura wpływa również na sposób występowania oleju w sprężonym powietrzu. Zanieczyszczenia olejowe mogą występować jako ciecz, aerozol, para olejowa. Wraz ze wzrostem temperatury zwiększa się udział bardziej lotnych składników w fazie gazowej. Ma to istotne znaczenie, ponieważ klasyczne filtry koalescencyjne są bardzo skuteczne wobec aerozoli, ale nie są przeznaczone do usuwania wszystkich zanieczyszczeń znajdujących się w fazie parowej. Jeżeli wymagana jest bardzo wysoka czystość powietrza pod względem zawartości oleju, stosuje się dodatkowe technologie – między innymi adsorpcję na węglu aktywnym. BEKO TECHNOLOGIES oferuje w tym zakresie rozwiązania CLEARPOINT V, przeznaczone do dalszego usuwania zanieczyszczeń olejowych.
Temperatura a skuteczność węgla aktywnego
Również adsorpcja par olejowych na węglu aktywnym zależy od warunków temperaturowych. W uproszczeniu niższa, stabilna temperatura sprzyja efektywnej adsorpcji. Wysoka temperatura zwiększa obciążenie urządzenia i może ograniczać zdolność sorbentu do zatrzymywania określonych składników. Dlatego układ:
sprężarka → chłodzenie → separacja → filtracja → osuszanie → adsorpcja
jest dużo bardziej racjonalny niż próba usuwania zanieczyszczeń bez wcześniejszego uporządkowania warunków termicznych.
Temperatura a spadek ciśnienia
Temperatura wpływa również na gęstość powietrza. Wraz ze wzrostem temperatury, przy tym samym ciśnieniu, gęstość gazu maleje. Oznacza to, że warunki przepływu przez filtry, wymienniki, separatory i osuszacze również się zmieniają. Z tego powodu urządzenia uzdatniające definiowane są nie tylko przez nominalny przepływ w m³/h, lecz przez przepływ odniesiony do konkretnych warunków. Porównywanie urządzeń wyłącznie na podstawie liczby „m³/h” bez sprawdzenia warunków odniesienia może prowadzić do poważnych błędów projektowych.
Temperatura otoczenia też ma znaczenie
Nie tylko temperatura sprężonego powietrza wpływa na działanie układu. Istotna jest również temperatura otoczenia. Dotyczy to szczególnie osuszaczy ziębniczych chłodzonych powietrzem. Jeżeli temperatura w sprężarkowni znacząco wzrośnie, pogarszają się warunki oddawania ciepła przez skraplacz układu chłodniczego. Efektem może być wzrost temperatury skraplania czynnika, zwiększenie obciążenia sprężarki chłodniczej, większe zużycie energii czy pogorszenie warunków pracy osuszacza. Dlatego wentylacja sprężarkowni nie jest wyłącznie kwestią komfortu cieplnego. Jest elementem systemu uzdatniania sprężonego powietrza.
Lato – najtrudniejszy okres dla uzdatniania sprężonego powietrza
Największe problemy z wodą w instalacjach pojawiają się często latem. Dlaczego? Jednocześnie występują:
wysoka temperatura zasysanego powietrza,
wysoka wilgotność bezwzględna,
wysoka temperatura sprężarkowni,
zwiększona temperatura sprężonego powietrza,
gorsze warunki chłodzenia urządzeń.
Osuszacz, który zimą pracuje z dużym zapasem, może latem znaleźć się blisko maksymalnej wydajności. Dlatego urządzenia powinno się dobierać dla najgorszych przewidywanych warunków, a nie dla średniej rocznej temperatury.
Zima również może powodować problemy
Zimą zmniejsza się wprawdzie ilość wilgoci w powietrzu atmosferycznym, lecz pojawia się inne zagrożenie. Temperatura rurociągów może spaść poniżej osiąganego punktu rosy. Dotyczy to szczególnie instalacji zewnętrznych. Jeżeli wystąpi kondensacja, woda może następnie zamarzać. Konsekwencją mogą być zablokowane przewody, zamarznięte zawory, uszkodzenia komponentów, ograniczenie przepływu oraz problemy z automatyką. Dlatego w takich instalacjach stosuje się często osuszanie adsorpcyjne do PDP -40°C lub niższego.
Rozprężanie powietrza również zmienia temperaturę
Sprężone powietrze nie tylko chłodzi się w rurociągach. Jego temperatura może spaść również podczas rozprężania. Zjawisko to jest szczególnie widoczne na reduktorach, dyszach, zaworach, narzędziach pneumatycznych i punktach intensywnego przedmuchu. Jeżeli powietrze zawiera dużo wilgoci, lokalne obniżenie temperatury może zwiększyć ryzyko kondensacji, a w skrajnych przypadkach nawet oblodzenia elementów. Dlatego odpowiednio niski punkt rosy poprawia niezawodność również takich elementów instalacji.
Czy ponowne ogrzanie powietrza usuwa wilgoć?
Nie. To częsty błąd interpretacyjny. Jeżeli sprężone powietrze zostanie ogrzane bez odprowadzenia wody, ilość zawartej w nim wilgoci się nie zmieni. Zmniejszy się jedynie wilgotność względna. Ogrzewanie samo w sobie nie jest osuszaniem. Proces osuszania wymaga faktycznego usunięcia cząsteczek wody z powietrza, np. poprzez kondensację i separację, adsorpcję oraz dyfuzję membranową.
Czy samo chłodzenie wystarczy?
Również nie. Chłodzenie powoduje kondensację. Jeżeli jednak powstała ciecz nie zostanie oddzielona i odprowadzona, pozostaje w instalacji. Dlatego prawidłowe uzdatnianie wymaga połączenia kilku procesów:
chłodzenie + separacja + spust kondensatu + filtracja + osuszanie.
Przykład praktyczny: osuszacz działa, ale rano w przewodach jest woda
Załóżmy, że instalacja produkcyjna działa do godziny 22:00. Podczas pracy rurociągi mają około 25°C, osuszacz zapewnia PDP +3°C oraz nie występuje kondensacja. Po zatrzymaniu produkcji hala nocą wychładza się. Fragment przewodu biegnącego przy ścianie zewnętrznej osiąga temperaturę około 0°C. Powietrze znajdujące się w instalacji zostaje schłodzone poniżej PDP. Następuje kondensacja. Rano użytkownik otwiera punkt poboru i stwierdza obecność wody. Osuszacz może być całkowicie sprawny. Problemem jest relacja:
punkt rosy > minimalna temperatura instalacji.
Rozwiązaniem może być obniżenie PDP, zmiana technologii osuszania, izolacja przewodu, zmiana trasy instalacji i lokalny osuszacz przy punkcie odbioru.
Przykład: zbyt gorące powietrze przed osuszaczem
Sprężarka produkuje nominalnie 1500 m³/h. Dobierany jest osuszacz również o wydajności nominalnej około 1500 m³/h. Pozornie dobór wydaje się prawidłowy. Jeżeli jednak katalogowy przepływ osuszacza został określony np. dla temperatury wejściowej 35°C, a rzeczywiste powietrze w lecie ma 50°C, urządzenie może być istotnie przeciążone. W efekcie nominalne 1500 m³/h może nie odpowiadać rzeczywistej zdolności osuszania w danych warunkach. Dlatego przy doborze osuszacza trzeba korzystać z charakterystyk i współczynników korekcyjnych producenta.
Gdzie mierzyć temperaturę sprężonego powietrza?
Jeżeli chcemy rzeczywiście ocenić pracę instalacji, pojedynczy pomiar w sprężarkowni może być niewystarczający. Szczególnie wartościowe są pomiary:
na wylocie sprężarki,
za chłodnicą końcową,
przed osuszaczem,
za osuszaczem,
na głównym kolektorze,
w najzimniejszym odcinku instalacji,
przy krytycznych odbiornikach.
Dzięki temu można stworzyć rzeczywisty profil temperaturowy sieci.
Temperatura i punkt rosy powinny być analizowane razem
Pomiar samej temperatury nie mówi jeszcze, czy istnieje ryzyko kondensacji. Pomiar samego punktu rosy bez znajomości temperatury instalacji również nie daje kompletnej informacji. Najbardziej użyteczna jest analiza różnicy:
temperatura sprężonego powietrza – ciśnieniowy punkt rosy.
Można określić ją jako pewnego rodzaju margines bezpieczeństwa przed kondensacją. Przykładowo temperatura przewodu: 15°C, PDP: +3°C margines: 12°C. Ryzyko kondensacji jest niewielkie. Jeżeli jednak temperatura przewodu: 5°C, PDP: +3°C, pozostaje tylko 2°C marginesu. Niewielkie ochłodzenie instalacji może doprowadzić do pojawienia się wody.
Nie należy mylić atmosferycznego i ciśnieniowego punktu rosy
Przy analizie sprężonego powietrza trzeba również zwracać uwagę na sposób definiowania punktu rosy. Najczęściej interesuje nas ciśnieniowy punkt rosy, czyli temperatura kondensacji przy aktualnym ciśnieniu sprężonego powietrza. Po rozprężeniu do ciśnienia atmosferycznego punkt rosy będzie inny. Dlatego w dokumentacji technicznej urządzeń warto upewnić się, czy parametr określono jako:
pressure dew point,
atmospheric dew point,
frost point.
Bez tego porównywanie wyników może być mylące.
Jakie znaczenie ma temperatura dla jakości według ISO 8573-1?
Norma ISO 8573-1 klasyfikuje jakość sprężonego powietrza pod względem cząstek stałych, wody i oleju. W przypadku wody dla bardziej wymagających klas wykorzystywany jest właśnie parametr ciśnieniowego punktu rosy. Oznacza to, że wymaganie jakościowe dotyczące wilgoci jest bezpośrednio związane z temperaturą. Samo stwierdzenie „potrzebujemy suchego powietrza”, jest technicznie niewystarczające. Należy określić wymagany PDP wynikający z warunków instalacji i procesu technologicznego.
Schemat skutecznego uzdatniania sprężonego powietrza
W typowej instalacji przemysłowej można wyróżnić następujące etapy:
Sprężarka => chłodnica końcowa => separator wody => automatyczny spust kondensatu => zbiornik sprężonego powietrza => filtracja wstępna / koalescencyjna => osuszacz => filtracja końcowa => sieć zakładowa => lokalne przygotowanie powietrza przy odbiornikach
Oczywiście rzeczywista konfiguracja zależy od technologii osuszania, wymagań procesu, instalacji i klasy jakości. Najważniejsza jest jednak zasada każdy stopień powinien przygotowywać powietrze do pracy kolejnego urządzenia.
Rozwiązania BEKO TECHNOLOGIES w systemie uzdatniania
Oferta BEKO TECHNOLOGIES pozwala budować praktycznie kompletne systemy przygotowania sprężonego powietrza. Pneumat System oferuje rozwiązania tej marki obejmujące między innymi osuszanie, filtrację oraz gospodarkę kondensatem. W zależności od aplikacji mogą być wykorzystywane m.in.:
DRYPOINT RA – osuszacze ziębnicze przeznaczone do typowych przemysłowych instalacji sprężonego powietrza,
DRYPOINT AC / ACC / ACM / HL – rozwiązania adsorpcyjne dla instalacji wymagających znacznie niższego punktu rosy,
DRYPOINT M – osuszacze membranowe stosowane m.in. jako rozwiązania decentralne,
CLEARPOINT – elementy filtracji i przygotowania sprężonego powietrza,
BEKOMAT – elektronicznie sterowane spusty kondensatu,
OWAMAT oraz QWIK-PURE – rozwiązania związane z dalszym zagospodarowaniem kondensatu powstającego w instalacji.
Takie podejście pozwala analizować uzdatnianie jako jeden proces, a nie zbiór niezależnych urządzeń.
Jak prawidłowo dobrać system uzdatniania pod względem temperatury?
Przed doborem urządzeń należy ustalić co najmniej:
Maksymalną temperaturę powietrza zasysanego - nie warto przyjmować średniej rocznej. Należy uwzględnić najtrudniejsze warunki letnie.
Maksymalną temperaturę powietrza za sprężarką - pozwala określić wymagania wobec chłodnicy i dalszych urządzeń.
Temperaturę powietrza przed osuszaczem - jest to jeden z najważniejszych parametrów doborowych.
Maksymalną temperaturę otoczenia - ma znaczenie zwłaszcza dla osuszaczy ziębniczych.
Minimalną temperaturę instalacji - to od niej należy uzależniać wymagany punkt rosy.
Ciśnienie robocze - wpływa ono na charakterystykę urządzeń i warunki termodynamiczne.
Rzeczywisty maksymalny przepływ - należy uwzględnić także przyszłą rozbudowę instalacji.
Wymaganą klasę czystości sprężonego powietrza - inne wymagania ma standardowa pneumatyka maszynowa, a inne produkcja farmaceutyczna czy spożywcza.
Najczęstsze błędy związane z temperaturą sprężonego powietrza
Dobór osuszacza wyłącznie na podstawie przepływu sprężarki
To jeden z najczęstszych błędów. Przepływ jest tylko jednym z parametrów.
Pomijanie temperatury latem
Urządzenie pracujące prawidłowo przy 20°C może mieć zupełnie inne warunki pracy przy temperaturze otoczenia 40°C.
Nieuwzględnianie chłodzenia rurociągu zimą
PDP +3°C nie zabezpiecza instalacji, która może osiągnąć -10°C.
Instalowanie osuszacza adsorpcyjnego bez odpowiedniej filtracji wstępnej
Złoże nie powinno być traktowane jako separator ciekłej wody i oleju.
Brak skutecznego spustu kondensatu
Nawet najlepszy separator przestaje być skuteczny, jeśli odseparowana ciecz nie jest odprowadzana.
Brak analizy temperatury punktów odbioru
Warunki w sprężarkowni mogą być zupełnie inne niż warunki przy maszynie.
Czy warto monitorować temperaturę i punkt rosy?
W nowoczesnych instalacjach – zdecydowanie tak. Jeżeli sprężone powietrze jest istotnym medium procesowym, ciągły lub okresowy monitoring pozwala wykryć pogorszenie pracy osuszacza, przeciążenie termiczne, zmianę warunków produkcji, nieskuteczne chłodzenie, problemy z wentylacją sprężarkowni, wzrost punktu rosy i ryzyko kondensacji. Szczególnie użyteczne jest obserwowanie trendów. Pojedynczy pomiar może nie wykazać problemu występującego jedynie podczas maksymalnego obciążenia sprężarkowni w letnie popołudnie.
Podejście Pneumat System – uzdatnianie jako kompletny proces
Dobór systemu przygotowania sprężonego powietrza nie powinien sprowadzać się do odpowiedzi na pytanie: „Jaki osuszacz kupić?” Najpierw należy ustalić:
co znajduje się w powietrzu,
jakie zanieczyszczenia trzeba usunąć,
jaki jest profil temperaturowy instalacji,
jakie są warunki maksymalnego obciążenia,
jaka jest minimalna temperatura sieci,
jaki punkt rosy jest rzeczywiście potrzebny,
jaka jakość powietrza jest wymagana przez proces.
Dopiero na tej podstawie można właściwie skonfigurować chłodzenie, separację, odprowadzanie kondensatu, filtrację oraz osuszanie. Właśnie dlatego rozwiązania BEKO TECHNOLOGIES dostępne w Pneumat System są szczególnie interesujące z punktu widzenia systemowego podejścia do przygotowania sprężonego powietrza. Oferta obejmuje nie tylko osuszacze, lecz również urządzenia związane z filtracją i gospodarką kondensatem.
Temperatura sprężonego powietrza a skuteczność uzdatniania – najważniejsze zależności
Można je podsumować w kilku prostych zasadach.
Im wyższa temperatura powietrza na wejściu do systemu uzdatniania, tym większe może być jego obciążenie wodą i ciepłem.
Im mocniej powietrze zostanie schłodzone, tym więcej pary wodnej może przejść w kondensat.
Samo schłodzenie nie wystarcza – skroploną wodę trzeba skutecznie odseparować i odprowadzić.
Temperatura wejściowa bezpośrednio wpływa na rzeczywistą wydajność osuszacza.
Wysoka temperatura pogarsza warunki adsorpcji wilgoci i par olejowych.
Wymagany punkt rosy powinien być niższy od minimalnej temperatury, jaką może osiągnąć sprężone powietrze w instalacji.
Osuszacz należy dobierać dla najtrudniejszych rzeczywistych warunków pracy, a nie dla wartości średnich.

Autor:
Krzysztof Kornacki
Product Manager
Pneumat.
Autor:
Krzysztof Kornacki
Product Manager
Pneumat.