Ręczne wycinanie, docinanie płyt i profili aluminiowych
Aluminium należy do materiałów stosunkowo łatwych w obróbce, ale nie oznacza to, że można ciąć je dowolnym narzędziem i przypadkowo dobraną tarczą. Miękkość metalu, jego wysoka przewodność cieplna oraz tendencja do przywierania do materiału ściernego sprawiają, że podczas pracy szlifierką kątową występują zupełnie inne zjawiska niż podczas przecinania zwykłej stali konstrukcyjnej.
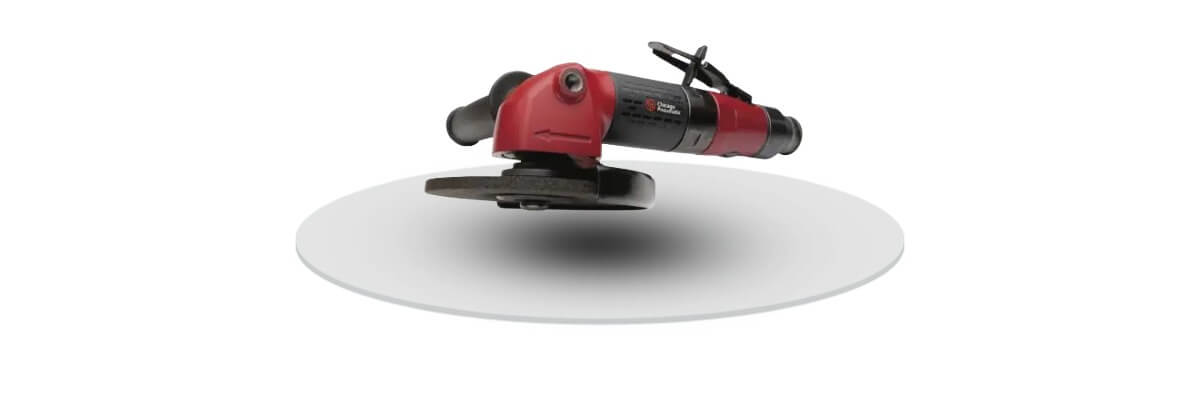
Cięcie aluminium szlifierką kątową jest możliwe i w wielu pracach warsztatowych oraz montażowych bardzo praktyczne, pod warunkiem wykorzystania odpowiedniego narzędzia, tarczy przeznaczonej do aluminium i metali nieżelaznych oraz właściwej techniki prowadzenia cięcia. Szlifierka kątowa dobrze sprawdza się przede wszystkim podczas ręcznego docinania profili aluminiowych, rur, kątowników, płaskowników, elementów konstrukcyjnych oraz płyt. W zakładach przemysłowych szczególnie interesującą alternatywą dla elektronarzędzi są szlifierki kątowe pneumatyczne, które mogą pracować w intensywnych cyklach produkcyjnych i korzystać z istniejącej instalacji sprężonego powietrza. W ofercie Pneumat System dostępne są między innymi przemysłowe szlifierki Chicago Pneumatic z rodzin CP854, CP3450, CP3109 oraz CP3040 GABTIM/ CP3040 GASTIM, przeznaczone do wymagających prac związanych z obróbką metalu. Dokumentacja Pneumat System wymienia te serie w grupie pneumatycznych szlifierek kątowych przeznaczonych do zastosowań przemysłowych.
Czy aluminium można ciąć szlifierką kątową?
Tak. Szlifierka kątowa może być bardzo skutecznym narzędziem do ręcznego przecinania aluminium. Kluczowe znaczenie ma jednak rodzaj zastosowanej tarczy. Nie należy zakładać, że tarcza dobrze radząca sobie ze stalą automatycznie będzie optymalna również podczas cięcia aluminium. Aluminium jest stosunkowo miękkie i plastyczne. Pod wpływem temperatury oraz nacisku jego cząstki mogą osadzać się pomiędzy ziarnami ściernymi tarczy. Powierzchnia robocza zaczyna się wówczas „zaklejać”, czyli traci zdolność efektywnego skrawania. Efektem może być spadek wydajności, wzrost temperatury, pogorszenie jakości krawędzi, konieczność zwiększania nacisku na narzędzie, a w skrajnych sytuacjach również niebezpieczne przeciążanie tarczy.
Dlatego do przecinania aluminium stosuje się tarcze przeznaczone do aluminium i innych metali nieżelaznych. Ich ziarno i spoiwo są projektowane w taki sposób, aby ograniczyć zalepianie powierzchni materiałem. Przykładowo specjalistyczne tarcze Norton ALU posiadają system ziarna i spoiwa opracowany właśnie z myślą o przecinaniu aluminium bez nadmiernego zapychania ściernicy. Producent wskazuje je między innymi do cięcia blach oraz profili aluminiowych.
Dlaczego cięcie aluminium różni się od cięcia stali?
Najważniejszą różnicą jest zachowanie materiału w strefie skrawania. Aluminium ma temperaturę topnienia znacznie niższą od typowych stali oraz bardzo dobrze przewodzi ciepło. Jednocześnie jest bardziej miękkie. Podczas kontaktu szybko obracającej się tarczy z powierzchnią materiału część aluminium może ulegać silnemu uplastycznieniu i przyklejać się do materiału ściernego. W przypadku właściwie dobranej tarczy zjawisko to jest ograniczane dzięki odpowiedniej strukturze ściernicy. Tarcza powinna cały czas odsłaniać aktywne ziarna ścierne i skutecznie odprowadzać produkty skrawania. Z tego powodu w profesjonalnej obróbce aluminium większe znaczenie niż samo pytanie „jak mocna jest szlifierka?” ma zestawienie kilku parametrów: rodzaju tarczy, maksymalnej dopuszczalnej prędkości obrotowej, średnicy ściernicy, mocy narzędzia, głębokości cięcia, grubości aluminium oraz geometrii przecinanego elementu.
Jaka tarcza do cięcia aluminium szlifierką kątową?
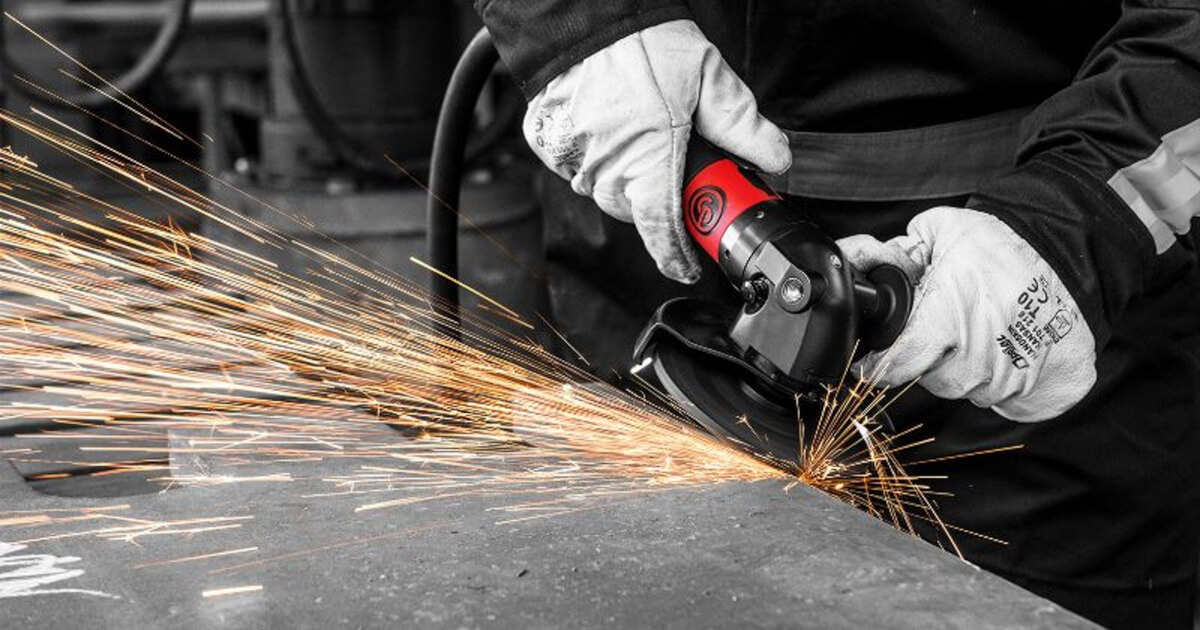
Najlepiej wykorzystywać cienkie tarcze do cięcia oznaczone przez producenta jako przeznaczone do aluminium lub metali nieżelaznych. W profesjonalnych ściernicach do aluminium stosowane są specjalnie dobrane ziarna, spoiwa i bardziej otwarta struktura, której zadaniem jest ograniczenie zapychania przestrzeni pomiędzy ziarnami. Dostępne są przykładowo tarcze o grubości około 1–1,6 mm przeznaczone do szybkiego przecinania cienkościennych elementów, blach i profili. Konkretna grubość musi jednak zawsze odpowiadać zastosowaniu oraz wymaganiom producenta narzędzia i ściernicy. Nie można natomiast kierować się zasadą „im cieńsza tarcza, tym lepiej”. Bardzo cienka tarcza pozwala zmniejszyć szerokość rzazu, opory i ilość usuwanego materiału, ale jest bardziej podatna na obciążenia boczne. Przy ręcznym cięciu szczególnie istotne jest więc prowadzenie szlifierki bez skręcania tarczy w szczelinie.
Trzeba też odróżnić tarczę tnącą od tarczy do szlifowania. Chicago Pneumatic jednoznacznie zaleca korzystanie z materiału ściernego zgodnie z jego przeznaczeniem: tarcza tnąca powinna być używana do przecinania, a tarcza szlifierska do szlifowania.
Czy można ciąć aluminium zwykłą tarczą do metalu?
Technicznie niektóre ściernice uniwersalne mogą być dopuszczone przez producenta również do metali nieżelaznych, ale nie należy przyjmować tego automatycznie. Najbezpieczniejszą zasadą jest sprawdzenie oznaczenia na tarczy i dokumentacji producenta. Jeśli ściernica została przeznaczona wyłącznie do stali, nie należy samodzielnie rozszerzać jej zastosowania na aluminium. Specjalistyczna tarcza ALU będzie najczęściej pracowała szybciej, stabilniej i z mniejszą tendencją do zaklejania. Ma to szczególne znaczenie podczas seryjnego docinania profili oraz przy większych przekrojach, kiedy czas kontaktu ściernicy z aluminium jest długi.
Grubość tarczy a jakość cięcia
Cieńsza tarcza oznacza mniejszą ilość materiału, który trzeba usunąć. Dzięki temu można uzyskać stosunkowo wąski rzaz, ograniczyć straty aluminium oraz zmniejszyć zapotrzebowanie na moc. Przy cienkich profilach i blachach jest to szczególnie korzystne. Grubsza tarcza może natomiast zapewniać większą odporność mechaniczną w cięższych warunkach pracy, ale zwykle będzie usuwała więcej materiału i generowała większą ilość ciepła. W praktyce do ręcznego docinania lekkich profili i blach bardzo często wybiera się cienkie ściernice przeznaczone specjalnie do aluminium. Do cięższych elementów należy dobierać rozwiązanie zgodnie z zaleceniami producenta materiału ściernego.
Jak ciąć profile aluminiowe szlifierką?
Profile aluminiowe występują w bardzo wielu odmianach: od prostych kątowników i ceowników po zamknięte profile konstrukcyjne, rury oraz zaawansowane profile systemowe. Przed rozpoczęciem pracy element należy stabilnie zamocować. Nie może drgać ani przesuwać się pod naciskiem tarczy. Jednocześnie sposób podparcia nie powinien powodować zamykania szczeliny po przecięciu, ponieważ może to doprowadzić do zakleszczenia tarczy. W przypadku dużego profilu zamkniętego nie zawsze najbardziej efektywne jest próbowanie przecięcia całego przekroju jednym głębokim ruchem. Lepszą kontrolę często daje wykonanie linii cięcia na pierwszej ściance, a następnie obracanie profilu i stopniowe przecinanie kolejnych powierzchni. Zmniejsza to chwilową powierzchnię kontaktu tarczy z materiałem i ułatwia zachowanie prostoliniowości cięcia. Podobna technika może być stosowana przy rurach aluminiowych. Zamiast maksymalnie zagłębiać tarczę w jednym punkcie, operator może stopniowo obracać rurę, przecinając jej ściankę po obwodzie.
Jak ciąć płytę aluminiową szlifierką?
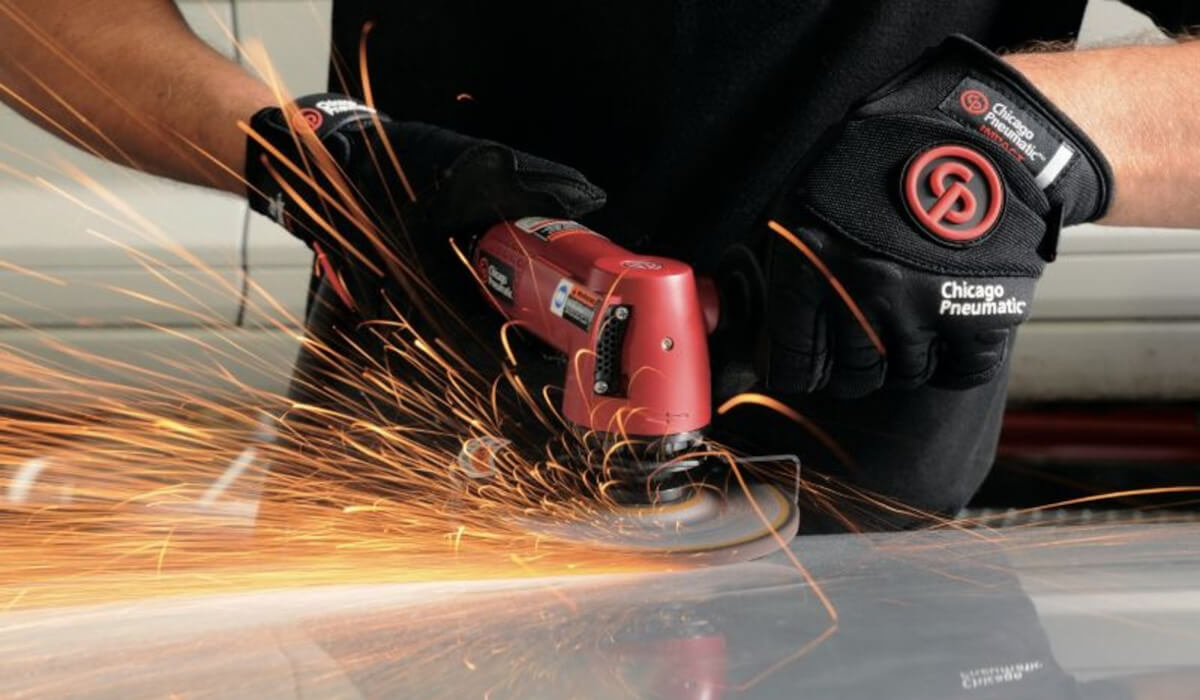
Przy płytach aluminiowych największym problemem jest zazwyczaj zachowanie prostej linii. Przed rozpoczęciem pracy warto wyznaczyć linię cięcia przy użyciu liniału, kątownika lub szablonu. Przy dłuższych odcinkach można także zastosować prowadnicę ustawioną równolegle do linii cięcia, pod warunkiem że nie ogranicza ona bezpiecznego prowadzenia narzędzia. Pierwszy kontakt z płytą powinien służyć do utworzenia płytkiego rowka prowadzącego. Dopiero później można stopniowo zwiększać głębokość. Taka technika zazwyczaj daje lepszą kontrolę niż próba natychmiastowego przecięcia pełnej grubości płyty. W przypadku grubszych płyt należy pamiętać, że szlifierka pneumatyczna kątowa przestaje być narzędziem optymalnym, jeśli wymagane są bardzo długie, idealnie proste i powtarzalne krawędzie. W produkcji seryjnej lepszym rozwiązaniem może być pilarka tarczowa do aluminium, przecinarka, piła taśmowa, frezowanie lub obróbka CNC. Szlifierka pozostaje jednak niezwykle użyteczna podczas prac montażowych, naprawczych, prototypowych oraz wykonywania krótkich korekt wymiarowych bezpośrednio przy konstrukcji.
Jak uzyskać równe cięcie aluminium?
Największym błędem jest próba korygowania kierunku przez boczne wyginanie cienkiej tarczy znajdującej się już głęboko w materiale. Tarcza do cięcia powinna pracować przede wszystkim swoim obwodem. Jeżeli operator zaczyna odchylać narzędzie bocznie, na ściernicę działają siły, do przenoszenia których nie została zaprojektowana. Chicago Pneumatic zwraca uwagę, że podczas przecinania nie należy przeciążać tarczy, klinować jej ani wywierać nadmiernego nacisku. Jeśli tarcza zostanie zakleszczona, należy zatrzymać narzędzie pneumatyczne i usunąć przyczynę problemu, zamiast próbować wyrwać pracującą ściernicę z materiału. W praktyce równość cięcia w znacznej części wynika więc z przygotowania. Precyzyjnie oznaczona linia, stabilne zamocowanie elementu oraz płynny posuw mają większe znaczenie niż próba „naprawiania” toru tarczy w czasie cięcia.
Jak szybko prowadzić szlifierkę?
Nie istnieje jedna uniwersalna prędkość posuwu, ponieważ zależy ona od grubości materiału, rodzaju stopu aluminium, średnicy i grubości tarczy, mocy szlifierki oraz geometrii elementu. Najważniejsza zasada brzmi: tarcza powinna skrawać materiał, a nie być wciskana w niego siłą. Nadmierny docisk nie musi przyspieszać pracy. Może za to prowadzić do większego ugięcia ściernicy, wzrostu temperatury, zaklejania tarczy oraz przeciążenia operatora i narzędzia. Jeżeli poprawnie dobrana tarcza nagle zaczyna ciąć wyraźnie wolniej, należy znaleźć przyczynę. Zwiększanie siły docisku nie powinno być pierwszą reakcją.
Obroty szlifierki a tarcza
Każda ściernica posiada określoną maksymalną dopuszczalną prędkość obrotową lub obwodową. Prędkość tarczy musi być co najmniej przystosowana do maksymalnych obrotów narzędzia. Chicago Pneumatic podkreśla, że maksymalna prędkość dopuszczona dla materiału ściernego musi być równa lub wyższa od prędkości szlifierki. Zależność pomiędzy obrotami, średnicą ściernicy i prędkością obwodową można zapisać jako:
v = π × D × n / 60
gdzie:
v – prędkość obwodowa w m/s,
D – średnica tarczy w metrach,
n – prędkość obrotowa w obr./min.
Dla tarczy 100 mm obracającej się z prędkością 13 000 obr./min prędkość obwodowa wynosi około 68 m/s. Dla tarczy 125 mm i 12 000 obr./min jest to około 78,5 m/s. Pokazuje to, dlaczego nie wolno dobierać ściernicy wyłącznie na podstawie jej średnicy. Zawsze trzeba sprawdzić także dopuszczalne obroty.
Cięcie aluminium szlifierką pneumatyczną
W warunkach przemysłowych interesującym rozwiązaniem są pneumatyczne szlifierki kątowe. W ich korpusie nie znajduje się klasyczny silnik elektryczny zasilany przewodem sieciowym. Energia sprężonego powietrza jest zamieniana przez silnik pneumatyczny na ruch obrotowy. Rozwiązanie to jest szczególnie korzystne w zakładach, w których instalacja sprężonego powietrza stanowi podstawowe medium technologiczne. Narzędzia pneumatyczne mogą mieć korzystny stosunek mocy do masy, niewielkie gabaryty oraz konstrukcję dobrze przystosowaną do intensywnej pracy. Trzeba jednak pamiętać, że rzeczywiste osiągi zależą bezpośrednio od instalacji zasilającej. Najlepsza szlifierka nie osiągnie parametrów nominalnych, jeżeli na końcu długiego, zbyt cienkiego przewodu powietrznego występuje duży spadek ciśnienia.
Jakie ciśnienie powietrza dla pneumatycznej szlifierki kątowej?
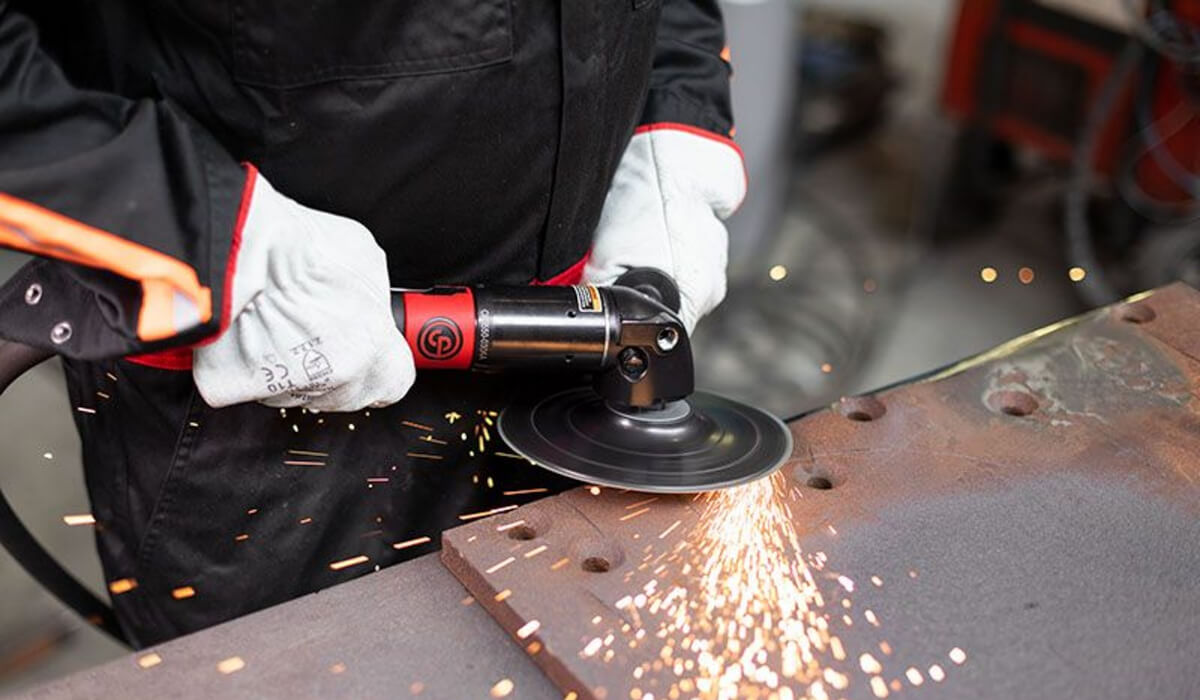
Dla omawianych przemysłowych szlifierek Chicago Pneumatic typową wartością maksymalnego dynamicznego ciśnienia roboczego jest 6,3 bar. Istotne jest słowo „dynamiczne”. Nie wystarczy zmierzyć 6,3 bar przy zamkniętym zaworze i nieruchomym narzędziu. Ciśnienie powinno być odpowiednie również podczas poboru dużej ilości powietrza przez pracującą szlifierkę. Chicago Pneumatic zaleca prawidłowo przygotowaną instalację powietrzną oraz wskazuje 6,3 bar jako właściwe ciśnienie robocze dla narzędzi tego typu. Producent zwraca również uwagę na wykorzystanie układu przygotowania powietrza FRL. To właśnie tutaj szczególnie mocno łączy się temat narzędzi ręcznych z szeroko rozumianą pneumatyką przemysłową.
Zużycie powietrza ma znaczenie
Przy doborze szlifierki pneumatycznej nie można patrzeć wyłącznie na moc i średnicę tarczy. Przykładowo zużycie powietrza pod obciążeniem wynoszące 15 l/s oznacza około 15 × 60 = 900 l/min. Przy 17 l/s jest to już około 17 × 60 = 1020 l/min. Dlatego stanowisko z przemysłową szlifierką pneumatyczną powinno zostać uwzględnione podczas bilansowania instalacji sprężonego powietrza. Jeżeli jednocześnie pracują klucze udarowe, siłowniki, przedmuchy, chwytaki pneumatyczne i kilka szlifierek, chwilowe zapotrzebowanie może być znaczne. Należy uwzględnić wydajność sprężarki, przekroje głównych przewodów instalacji, długości przyłączy, lokalne spadki ciśnienia, przepustowość szybkozłączy, średnicę węża oraz układ przygotowania powietrza.
Szlifierki Chicago Pneumatic w ofercie Pneumat System
Pneumat System oferuje profesjonalne pneumatyczne narzędzia przeznaczone zarówno do prac warsztatowych, jak i intensywnych zastosowań przemysłowych. Wśród szlifierek kątowych szczególnie interesujące są serie CP854, CP3450, CP3109 i CP3040.
| Seria | Średnica tarczy | Prędkość bez obciążenia | Moc maks. | Charakter zastosowania |
| CP854 | 100 mm w modelu CP854; seria obejmuje również 125 mm | 13 000 obr./min dla CP854 | 525 W | utrzymanie ruchu, prace warsztatowe, uniwersalna obróbka |
| CP3450 | 100–125 mm zależnie od wersji | do 12 000 obr./min | 810 W | intensywne zastosowania przemysłowe, większe zapotrzebowanie na moc |
| CP3109-13A4 / A4ES | 100 mm | 13 000 obr./min | 600 W | intensywna obróbka przemysłowa, duża trwałość |
| CP3040 GABTIM / GASTIM | 100 mm | 13 500 obr./min | 750 W według aktualnych tabel technicznych producenta | ciężkie środowisko przemysłowe, kompaktowa stalowa konstrukcja |
Parametry zestawiono na podstawie aktualnych danych Chicago Pneumatic oraz materiałów produktowych Pneumat System.
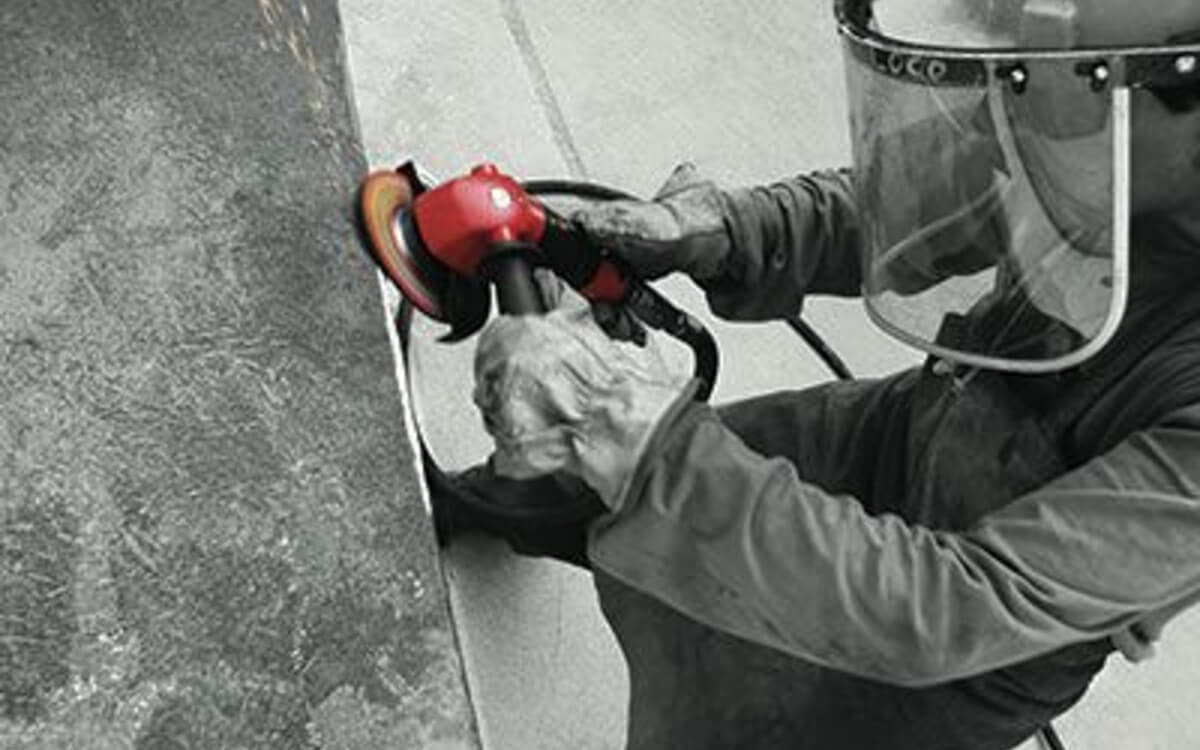
Chicago Pneumatic CP854
CP854 można traktować jako stosunkowo kompaktowe rozwiązanie do ogólnych prac utrzymania ruchu i warsztatowej obróbki metalu. Model CP854 wykorzystuje tarczę o średnicy 100 mm i osiąga prędkość 13 000 obr./min. Maksymalna moc według aktualnej specyfikacji producenta wynosi 525 W, masa około 1,7 kg, a zużycie powietrza pod obciążeniem około 11 l/s. Producent zaleca dla przewodu o długości 5 m minimalną średnicę 10 mm. Seria wykorzystuje aluminiową obudowę oraz przekładnię stożkową o konstrukcji nastawionej na trwałość. Chicago Pneumatic pozycjonuje CP854 przede wszystkim jako narzędzie do ogólnych prac konserwacyjnych. W kontekście obróbki aluminium CP854 może być ciekawym rozwiązaniem dla stanowisk wykonujących okresowe docinanie profili, przygotowanie detali oraz późniejsze usuwanie nierówności – oczywiście po zastosowaniu właściwego materiału ściernego dopuszczonego do konkretnej operacji.
Chicago Pneumatic CP3450
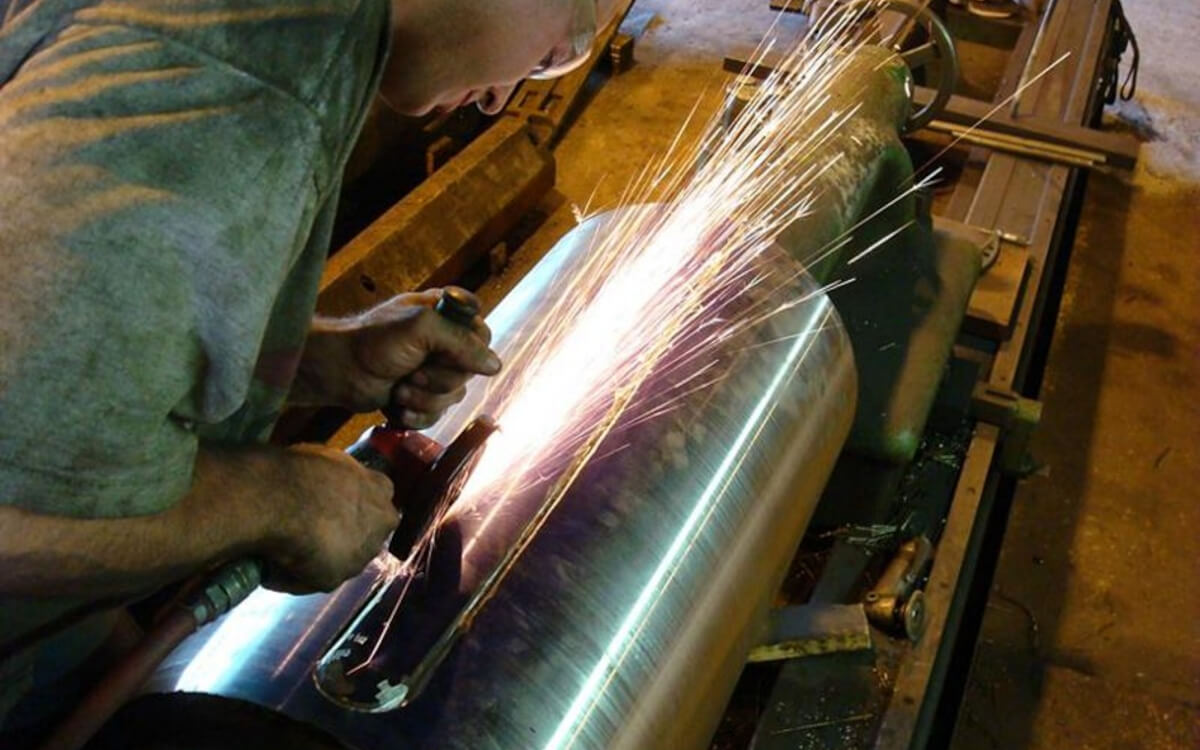
Jeśli wymagane jest większe zapotrzebowanie na moc, warto zwrócić uwagę na rodzinę CP3450. Seria osiąga maksymalnie 810 W przy prędkości około 12 000 obr./min i obejmuje warianty przystosowane do tarcz od 100 do 125 mm. Charakterystycznym elementem konstrukcji jest niska głowica kątowa, która ułatwia pracę w miejscach o ograniczonej przestrzeni. Producent wskazuje również stałe smarowanie przekładni stożkowej jako rozwiązanie wspierające trwałość narzędzia. Przykładowy CP3450-12AC45 wykorzystuje tarczę 115 mm, dysponuje mocą 810 W i podczas obciążenia zużywa około 17 l/s sprężonego powietrza. Oznacza to przepływ rzędu około 1020 l/min i dobrze pokazuje, dlaczego w przemysłowych narzędziach pneumatycznych jakość instalacji jest równie ważna jak samo narzędzie.
Chicago Pneumatic CP3109
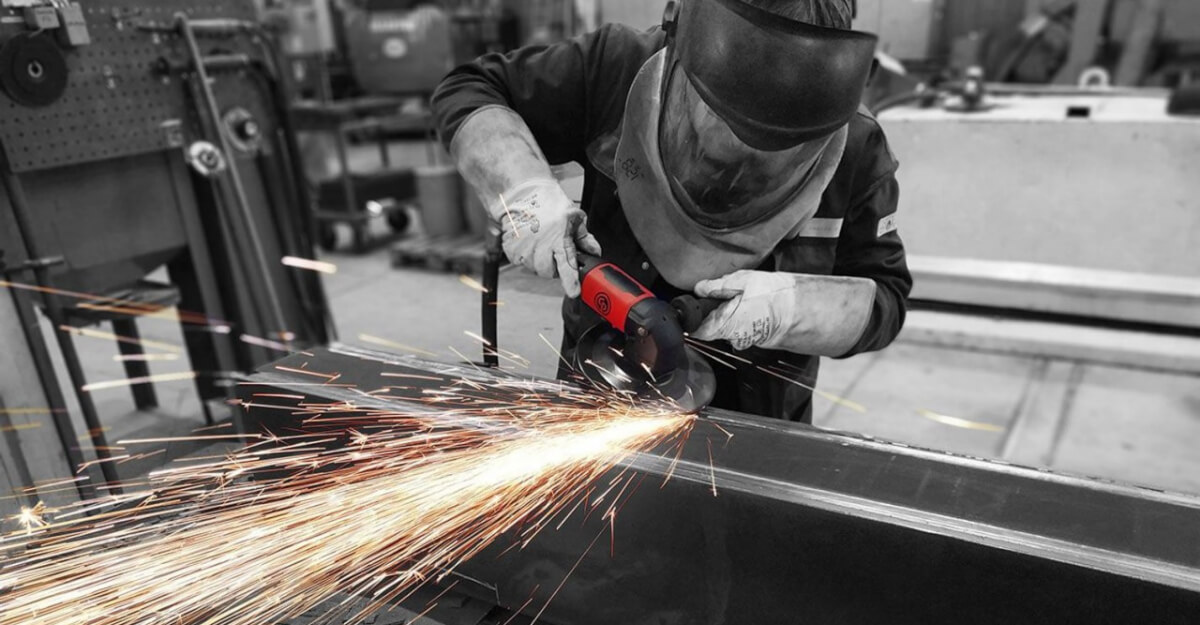
Seria CP3109 została zaprojektowana do intensywnych zastosowań przemysłowych. Modele CP3109-13A4 i CP3109-13A4ES wykorzystują tarcze 100 mm, osiągają około 13 000 obr./min i oferują maksymalną moc 600 W. Zużycie powietrza przy obciążeniu wynosi około 15 l/s. Producent podaje również możliwość pracy przekładni w ciężkich zastosowaniach nawet do około 2000 godzin pomiędzy przeglądami, zależnie od warunków eksploatacji i prawidłowego użytkowania. Wariant A4ES posiada wydłużoną konstrukcję. Standardowy CP3109-13A4 ma długość około 217 mm, natomiast wersja wydłużona około 287 mm. Taka różnica może mieć znaczenie podczas obróbki konstrukcji aluminiowych, gdy operator potrzebuje dostępu do miejsca położonego głębiej pomiędzy innymi elementami.
Chicago Pneumatic CP3040 GABTIM i GASTIM
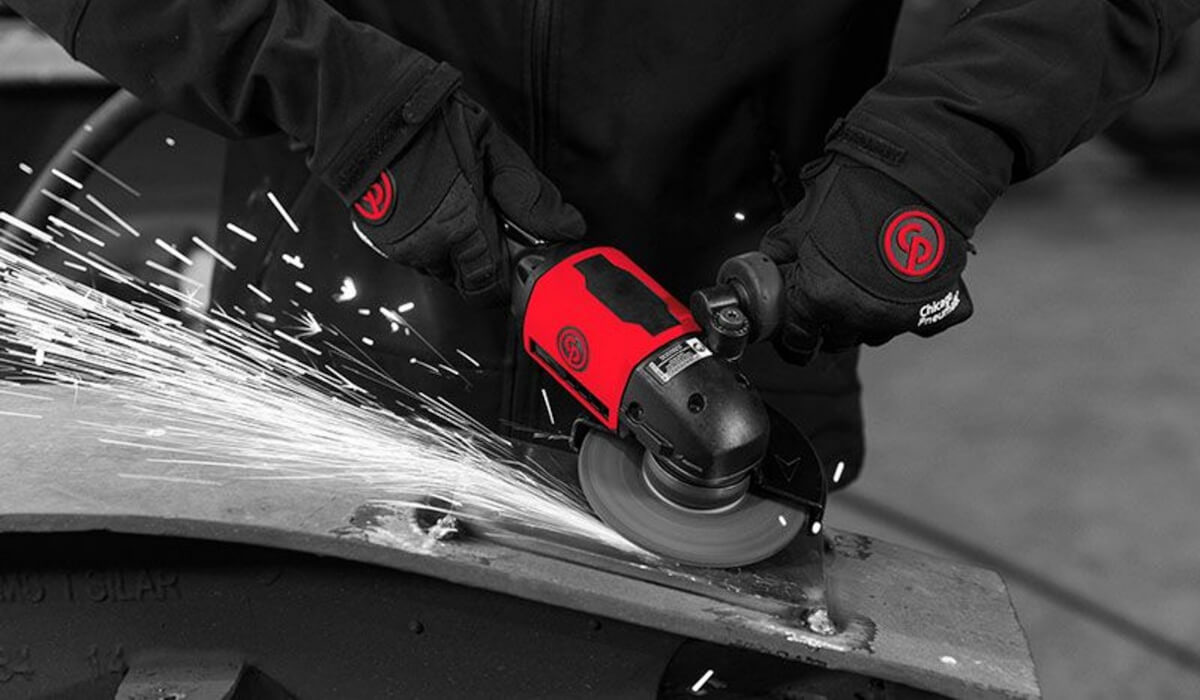
Seria CP3040 wyróżnia się masywną stalową konstrukcją przeznaczoną do cięższych warunków przemysłowych. CP3040 GABTIM wykorzystuje tarczę 100 mm, osiąga 13 500 obr./min, a aktualna tabela techniczna producenta podaje maksymalną moc 750 W. Masa narzędzia wynosi około 1,5 kg, długość 210 mm, a zużycie powietrza pod obciążeniem około 12 l/s. CP3040 GASTIM jest wariantem wydłużonym. Ma około 270 mm długości i masę około 1,7 kg. Zachowuje średnicę tarczy 100 mm i prędkość 13 500 obr./min. Stalowy korpus i wytrzymała przekładnia sprawiają, że serię CP3040 można rozpatrywać przede wszystkim w kontekście intensywnej eksploatacji produkcyjnej i utrzymania ruchu.
Którą szlifierkę pneumatyczną wybrać do aluminium?
Nie ma jednego modelu najlepszego do wszystkich zastosowań. Przy sporadycznym docinaniu stosunkowo cienkich elementów większa moc może nie być konieczna. Ważniejsze stają się masa, gabaryty i wygoda prowadzenia. Przy intensywnym przecinaniu profili, częstym gratowaniu i obróbce konstrukcji zapotrzebowanie na moc rośnie. W takim zastosowaniu warto analizować CP3450, CP3109 czy CP3040. Jeszcze inne wymagania występują przy pracy w zagłębieniach i ograniczonej przestrzeni. Tutaj znaczenie może mieć obniżona głowica CP3450 lub wydłużona wersja CP3109-13A4ES albo CP3040 GASTIM. Należy jednak pamiętać, że o możliwości wykonania konkretnej operacji decyduje cały zestaw: narzędzie + osłona + mocowanie + materiał ścierny + dopuszczalne obroty. Nie powinno się zakładać kompatybilności dowolnej tarczy wyłącznie na podstawie średnicy.
Przygotowanie sprężonego powietrza do szlifierki
Prawidłowe zasilanie szlifierki pneumatycznej jest warunkiem zachowania jej osiągów. Jeżeli narzędzie nominalnie wymaga 900–1000 l/min, a przez długi przewód i niewielkie szybkozłącze jest w stanie otrzymać znacznie mniej, pod obciążeniem nastąpi spadek obrotów. Operator może odebrać to jako „brak mocy” i zacząć mocniej dociskać szlifierkę. W rzeczywistości problem znajduje się wtedy w instalacji. Dlatego na stanowisku należy kontrolować nie tylko ciśnienie nominalne sprężarki, ale przede wszystkim ciśnienie dynamiczne w punkcie poboru. Istotne są również filtracja, usuwanie kondensatu, prawidłowe smarowanie tam, gdzie wymaga go producent, oraz przepustowość wszystkich elementów pomiędzy instalacją główną a narzędziem. Pneumat System jako dostawca kompleksowych rozwiązań pneumatycznych może w takim układzie dostarczyć nie tylko samo narzędzie, ale również przewody pneumatyczne, szybkozłącza, złączki, elementy przygotowania sprężonego powietrza i rozwiązania instalacyjne.
Cięcie profili aluminiowych w produkcji seryjnej
Szlifierka kątowa jest świetnym narzędziem ręcznym, ale nie należy traktować jej jako zamiennika każdej technologii cięcia. Jeżeli produkcja wymaga kilkuset identycznych profili przycinanych codziennie na dokładnie ten sam wymiar, lepszym rozwiązaniem może być stanowisko z ogranicznikiem długości, przecinarka tarczowa lub zautomatyzowana technologia cięcia. Szlifierka pneumatyczna będzie natomiast szczególnie cenna przy pracach niestandardowych: poprawkach montażowych, przygotowaniu prototypów, usuwaniu fragmentów konstrukcji, skracaniu zamontowanych już elementów czy wykonywaniu pojedynczych dopasowań. W utrzymaniu ruchu zaletą jest mobilność. Operator może podejść do maszyny lub konstrukcji i wykonać korektę bez demontażu dużego podzespołu.
Cięcie cienkich blach aluminiowych
Bardzo cienka blacha wymaga jeszcze większej kontroli. Materiał powinien być podparty możliwie blisko linii cięcia, ponieważ wpadająca w drgania blacha pogarsza jakość krawędzi i utrudnia prowadzenie tarczy. Docisk powinien być niewielki, a ruch płynny. Jeżeli blacha jest bardzo cienka, przed wyborem szlifierki warto rozważyć również nożyce, wyrzynarkę, piłę lub inne narzędzie tnące. Szlifierka jest szczególnie przydatna wtedy, gdy trzeba wykonać stosunkowo krótkie cięcie lub pracować w miejscu, w którym większa maszyna nie ma dostępu.
Czy szlifierką można ciąć grube aluminium?
Można, lecz wraz ze wzrostem grubości materiału spada praktyczność tej metody. Głębokie cięcie wymaga coraz dłuższego kontaktu tarczy z metalem. Rosną wymagania dotyczące prowadzenia, usuwania materiału i chłodzenia strefy obróbki. W grubej płycie należy wykonywać kolejne przejścia zamiast próbować na siłę osiągnąć pełną głębokość. Jeżeli operacja jest powtarzana seryjnie, ekonomicznie bardziej uzasadniona może być piła taśmowa, piła tarczowa, frezarka lub odpowiednia technologia CNC.
Gratowanie aluminium po przecięciu
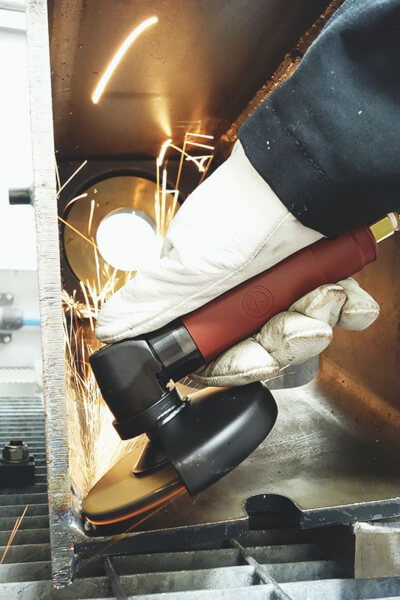
Po przecięciu na krawędzi mogą pojawić się zadziory. Do ich usunięcia można wykorzystać szlifierkę z odpowiednią ściernicą lub tarczą listkową przeznaczoną do aluminium. Ponownie ważne jest stosowanie materiałów ściernych dostosowanych do miękkiego metalu. Specjalistyczne ściernice do aluminium wykorzystują rozwiązania ograniczające zalepianie powierzchni roboczej i nadmierne nagrzewanie. Przy gratowaniu nie należy usuwać więcej materiału, niż jest to potrzebne. Krawędź powinna zostać pozbawiona ostrych fragmentów bez niepotrzebnego zmieniania wymiaru detalu.
Jak ograniczyć nagrzewanie aluminium?
Najważniejsze jest zachowanie właściwej wydajności skrawania. Tępa lub zalepiona tarcza zamiast sprawnie usuwać materiał zaczyna generować coraz większe tarcie. Podobny efekt wywołuje nadmierny nacisk. Specjalne tarcze do aluminium są projektowane pod kątem chłodniejszego skrawania i ograniczenia zaklejania ściernicy. Jeśli cięcie wymaga dużej siły, należy sprawdzić stan tarczy, materiał jej przeznaczenia oraz parametry pracy zamiast po prostu zwiększać docisk.
Bezpieczeństwo podczas cięcia aluminium
Cięcie aluminium wygląda pozornie łagodniej od przecinania stali, ponieważ nie zawsze pojawia się charakterystyczny intensywny strumień iskier. Nie oznacza to jednak braku zagrożeń. Szczególnie ważnym problemem przemysłowym jest pył aluminiowy. Bardzo drobne cząstki aluminium zawieszone w powietrzu mogą w odpowiednich warunkach tworzyć atmosferę zdolną do gwałtownego spalania lub wybuchu. OSHA wprost wymienia aluminium wśród materiałów, które w postaci drobnego pyłu mogą stwarzać zagrożenie wybuchem. Nie oznacza to, że każde pojedyncze przecięcie profilu powoduje atmosferę wybuchową. Ryzyko zależy od ilości i granulacji pyłu, jego stężenia, wentylacji, sposobu odpylania i organizacji stanowiska. Przy przemysłowym szlifowaniu aluminium zagadnienie to powinno być jednak analizowane w ocenie ryzyka. Szczególną uwagę należy zwrócić na systemy odpylania i niedopuszczanie do niekontrolowanego gromadzenia się metalicznego pyłu. OSHA opisuje zagrożenia związane między innymi z gromadzeniem pyłu aluminiowego podczas procesów szlifowania i gratowania. Podstawowa kontrola stanowiska przed pracą powinna obejmować sprawdzenie, czy ściernica:
jest przeznaczona do aluminium i konkretnej operacji,
czy jej dopuszczalne obroty są odpowiednie dla narzędzia,
czy nie jest pęknięta ani uszkodzona oraz czy została prawidłowo zamocowana.
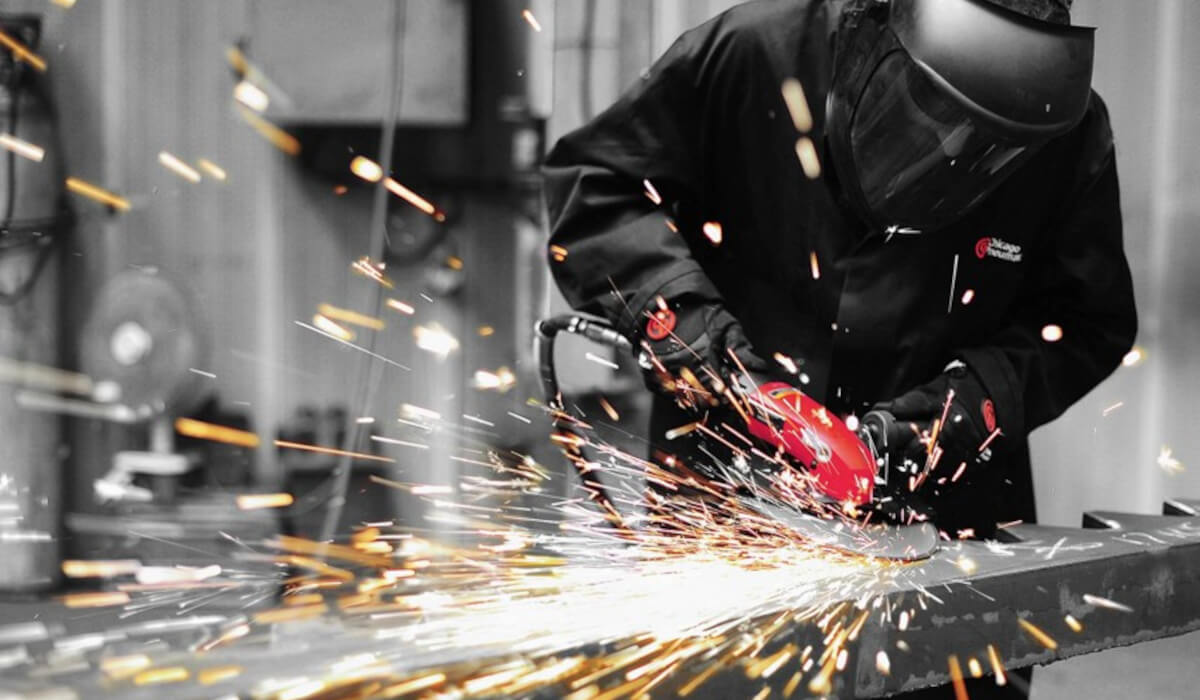
Osłona szlifierki powinna być założona i ustawiona tak, aby chronić operatora, element obrabiany należy pewnie zamocować, a operator powinien stosować odpowiednią ochronę oczu i twarzy, słuchu oraz inne ŚOI wynikające z oceny ryzyka. W środowisku przemysłowym należy dodatkowo zadbać o wentylację i właściwe gospodarowanie pyłem aluminiowym. Chicago Pneumatic zaleca również próbne uruchomienie narzędzia po zmianie materiału ściernego oraz zatrzymanie pracy przy wystąpieniu nietypowych drgań.
Jakich błędów unikać podczas cięcia aluminium?
Jednym z najczęstszych jest korzystanie z przypadkowej tarczy i zwiększanie nacisku, gdy zaczyna ona gorzej ciąć. Drugi błąd to niedostateczne zamocowanie elementu. Trzeci to skręcanie tarczy w szczelinie. Czwarty – zdejmowanie osłony, aby „zmieściła się większa tarcza”. Jest to szczególnie niebezpieczne. Chicago Pneumatic podkreśla, że średnica ściernicy musi odpowiadać konstrukcji narzędzia, a osłona nie powinna być usuwana ani modyfikowana. Piątym problemem w przypadku narzędzi pneumatycznych jest niedostosowana instalacja zasilająca. Zbyt mała średnica węża, ograniczające przepływ szybkozłącze lub znaczny spadek ciśnienia mogą sprawić, że nawet wysokiej klasy szlifierka będzie pracowała poniżej swoich możliwości.
Szlifierka elektryczna czy pneumatyczna do aluminium?
Do pojedynczych prac montażowych klasyczna szlifierka elektryczna lub akumulatorowa może być całkowicie wystarczająca. W warunkach przemysłowych pneumatyka daje jednak inne możliwości. Jeżeli zakład posiada rozbudowaną sieć sprężonego powietrza i operator wykonuje dużą liczbę operacji dziennie, przemysłowe narzędzie pneumatyczne może zapewniać bardzo dobrą ergonomię, trwałość i możliwość pracy w intensywnych cyklach. Decyzja powinna uwzględniać nie tylko cenę samej szlifierki, ale również dostępność instalacji pneumatycznej, koszty wytwarzania sprężonego powietrza, czas pracy, wymagania stanowiska i spodziewaną intensywność eksploatacji.
Ręczne cięcie aluminium – gdzie szlifierka sprawdza się najlepiej?
Największą zaletą szlifierki jest elastyczność. Jedno narzędzie może służyć do skracania profilu, wykonania niewielkiego wycięcia, usunięcia fragmentu blachy, przygotowania krawędzi, gratowania czy obróbki miejsca trudno dostępnego. Dlatego rozwiązanie to jest powszechnie spotykane w utrzymaniu ruchu, ślusarniach, zakładach produkcyjnych, firmach wykonujących konstrukcje aluminiowe, warsztatach, montażu maszyn, automotive oraz przedsiębiorstwach zajmujących się budową stanowisk i osłon. Szlifierka nie zawsze zastąpi wyspecjalizowaną przecinarkę, ale jej uniwersalność powoduje, że pozostaje jednym z najbardziej przydatnych narzędzi do prac pomocniczych i montażowych.
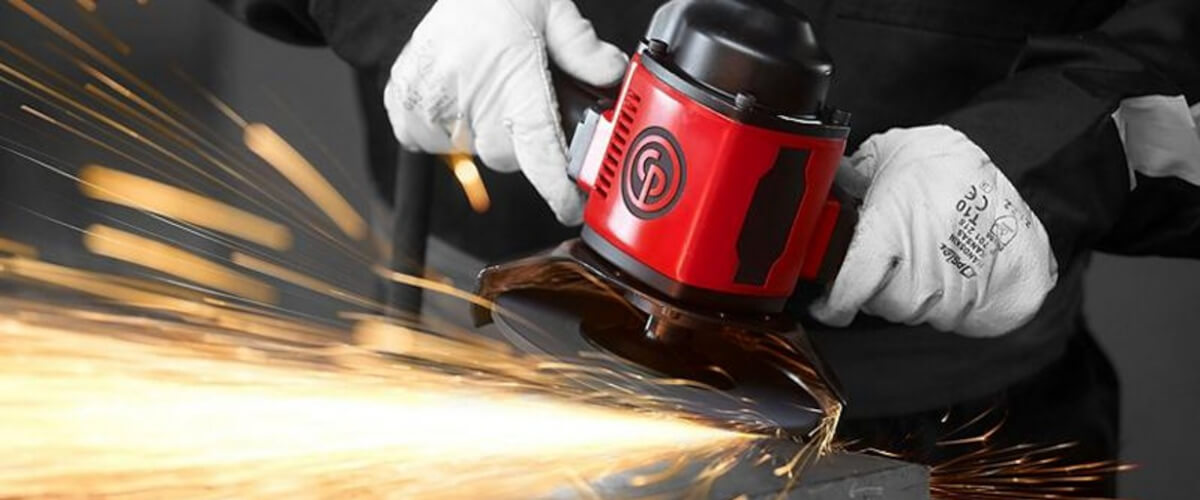
Pneumat System – narzędzia pneumatyczne do przemysłowej obróbki aluminium
Cięcie aluminium szlifierką kątową jest prostą operacją tylko z pozoru. W warunkach profesjonalnych efektywność zależy od prawidłowego zestawienia materiału ściernego, parametrów narzędzia i instalacji sprężonego powietrza. Oferta Pneumat System obejmuje pneumatyczne szlifierki kątowe Chicago Pneumatic, w tym rozwiązania z rodzin CP854, CP3450, CP3109 oraz CP3040, które mogą być stosowane w warsztatach, utrzymaniu ruchu i przemysłowych procesach obróbki metali.
Dobierając rozwiązanie do konkretnego stanowiska, warto analizować nie tylko moc i średnicę tarczy, ale również zużycie powietrza, wymagany przepływ instalacji, średnicę przewodu, ergonomię, długość korpusu, dopuszczalne obroty i charakter wykonywanych operacji. Pneumat System dostarcza również elementy potrzebne do prawidłowego zasilania narzędzi pneumatycznych – między innymi przewody, szybkozłącza, złączki, układy przygotowania powietrza oraz rozwiązania instalacyjne. Pozwala to potraktować stanowisko robocze jako kompletny układ, a nie wyłącznie zakup pojedynczego narzędzia.
Cięcie aluminium szlifierką kątową – podsumowanie
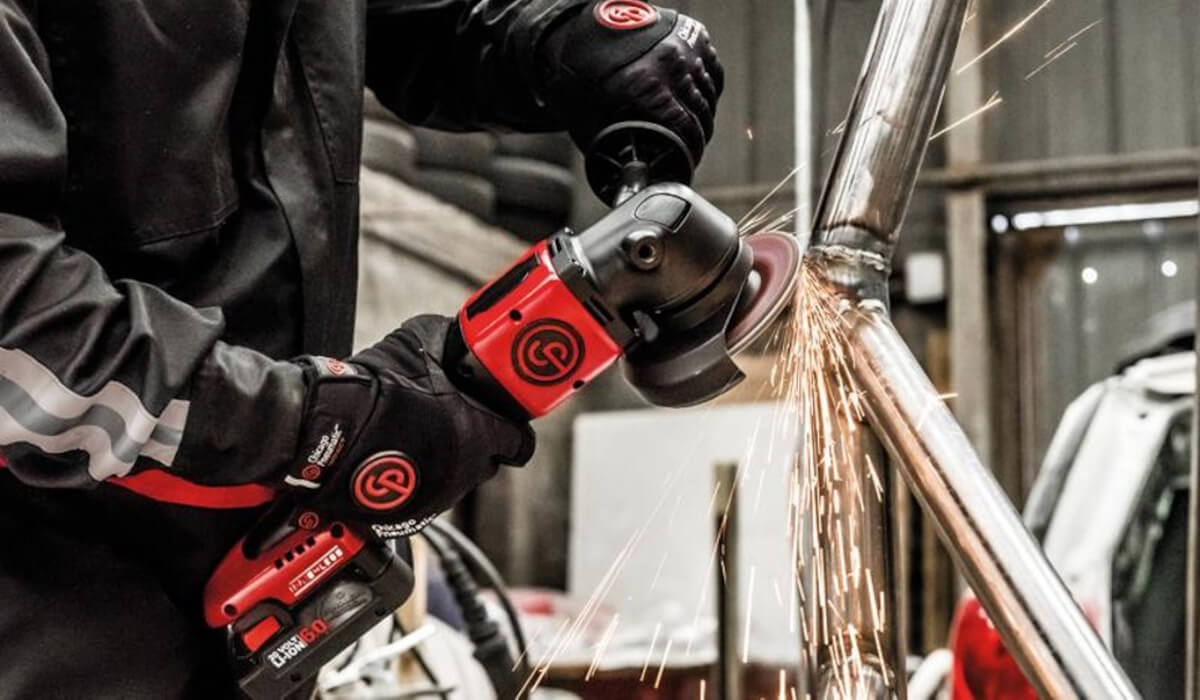
Aluminium można skutecznie ciąć szlifierką kątową, zarówno przy docinaniu profili, rur i kątowników, jak i podczas ręcznej obróbki płyt. Najważniejszy jest dobór właściwej tarczy przeznaczonej do aluminium i metali nieżelaznych. Powinna ona ograniczać zapychanie ściernicy miękkim materiałem i być dostosowana do średnicy oraz prędkości obrotowej szlifierki. Podczas pracy nie należy nadmiernie dociskać narzędzia ani wyginać tarczy w szczelinie. Materiał powinien być stabilnie zamocowany, a samo cięcie prowadzone płynnie i etapami. W przypadku zastosowań przemysłowych warto rozważyć szlifierkę pneumatyczną. Modele Chicago Pneumatic CP854, CP3450, CP3109 oraz CP3040 GABTIM/GASTIM oferują różne poziomy mocy, gabarytów i ergonomii, dzięki czemu narzędzie można dobrać do charakteru stanowiska. Trzeba jednak pamiętać, że szlifierka pneumatyczna jest częścią większego układu. Dopiero odpowiednio wydajna instalacja sprężonego powietrza, właściwy przewód, szybkozłącza i przygotowanie medium pozwalają wykorzystać jej pełne możliwości. W profesjonalnej obróbce aluminium liczy się więc nie tylko to, czym ciąć aluminium, ale również jak dobrać tarczę, jak prowadzić cięcie, jak zasilić narzędzie i jak zapewnić operatorowi bezpieczne warunki pracy.

Autor:
Dawid Lizun
Product Manager
Pneumat.
Autor:
Dawid Lizun
Product Manager
Pneumat.