Wycinanie w stali, z blachy, rur nierdzewnych
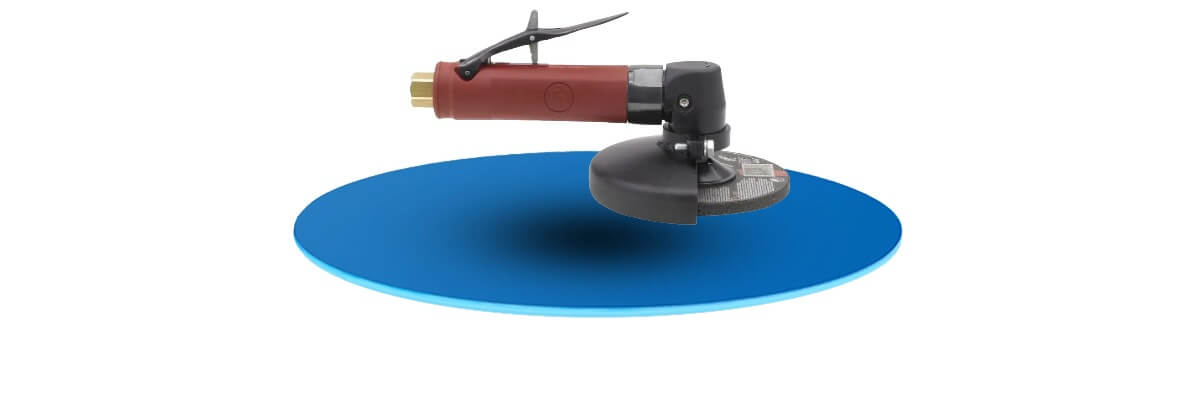
Cięcie stali nierdzewnej szlifierką kątową jest jedną z najczęściej stosowanych metod ręcznego rozdzielania blach, rur, profili, prętów oraz innych elementów ze stali nierdzewnej. Metoda jest szybka, mobilna i nie wymaga stosowania rozbudowanych maszyn technologicznych. W praktyce przemysłowej nie wystarczy jednak założyć dowolnej tarczy do szlifierki i rozpocząć pracy. Nierdzewka wymaga właściwego doboru narzędzia, materiału ściernego, parametrów pracy i techniki prowadzenia tarczy.
Ma to znaczenie nie tylko dla szybkości wykonania cięcia. Nieprawidłowa obróbka może powodować nadmierne nagrzewanie materiału, przebarwienia, deformację cienkiej blachy, powstawanie dużych zadziorów, skrócenie trwałości tarczy, a przede wszystkim zanieczyszczenie powierzchni stali nierdzewnej cząstkami żelaza pochodzącymi z obróbki zwykłej stali węglowej. Takie zanieczyszczenie może później prowadzić do pojawienia się rdzawych nalotów na materiale, który z założenia powinien charakteryzować się wysoką odpornością korozyjną. Problem zanieczyszczenia nierdzewki żelazem podczas obróbki jest dobrze udokumentowany w wytycznych dotyczących technologii produkcji elementów ze stali nierdzewnej. W zakładach produkcyjnych, ślusarniach, działach utrzymania ruchu czy firmach wykonujących konstrukcje ze stali nierdzewnej szczególnie interesującym rozwiązaniem są pneumatyczne szlifierki kątowe. Pneumat System oferuje w tym zakresie między innymi przemysłowe i warsztatowe szlifierki Chicago Pneumatic, obejmujące urządzenia współpracujące z tarczami od niewielkich średnic aż po tarcze 230 mm.
Dlaczego cięcie stali nierdzewnej wymaga odpowiedniego podejścia?
Stal nierdzewna nie zachowuje się podczas obróbki dokładnie tak samo jak typowa stal konstrukcyjna. W szczególności dotyczy to popularnych nierdzewnych stali austenitycznych, np. gatunków zbliżonych do 1.4301/AISI 304 czy 1.4401/AISI 316. Charakteryzują się one stosunkowo niską przewodnością cieplną w porównaniu ze zwykłą stalą węglową. W efekcie ciepło powstające w miejscu kontaktu ściernicy z materiałem wolniej rozprasza się w obrabianym elemencie. Jeżeli operator zbyt mocno dociska tarczę, stosuje zużytą ściernicę albo zbyt długo pozostaje w jednym miejscu, temperatura strefy cięcia szybko rośnie.
Może to spowodować charakterystyczne żółte, brązowe, niebieskie lub fioletowe przebarwienia powierzchni, określane jako przebarwienia cieplne. W niektórych zastosowaniach są one jedynie problemem estetycznym, ale w bardziej wymagających instalacjach przemysłowych stan powierzchni ma bezpośrednie znaczenie dla odporności korozyjnej. Dlatego przy wykonywaniu instalacji dla przemysłu spożywczego, farmaceutycznego, przemysłu chemicznego czy instalacji pracujących w środowiskach agresywnych należy zwracać szczególną uwagę na stan powierzchni po cięciu i ewentualną późniejszą obróbkę. World Stainless wskazuje, że procesy produkcyjne i obróbcze mogą wprowadzać na powierzchnię wolne żelazo, tlenki i inne zanieczyszczenia oraz pogarszać stan warstwy pasywnej. W wymagających zastosowaniach po zakończeniu obróbki może być więc konieczne odpowiednie oczyszczenie i odtworzenie właściwego stanu powierzchni.
Jaką tarczą ciąć stal nierdzewną?
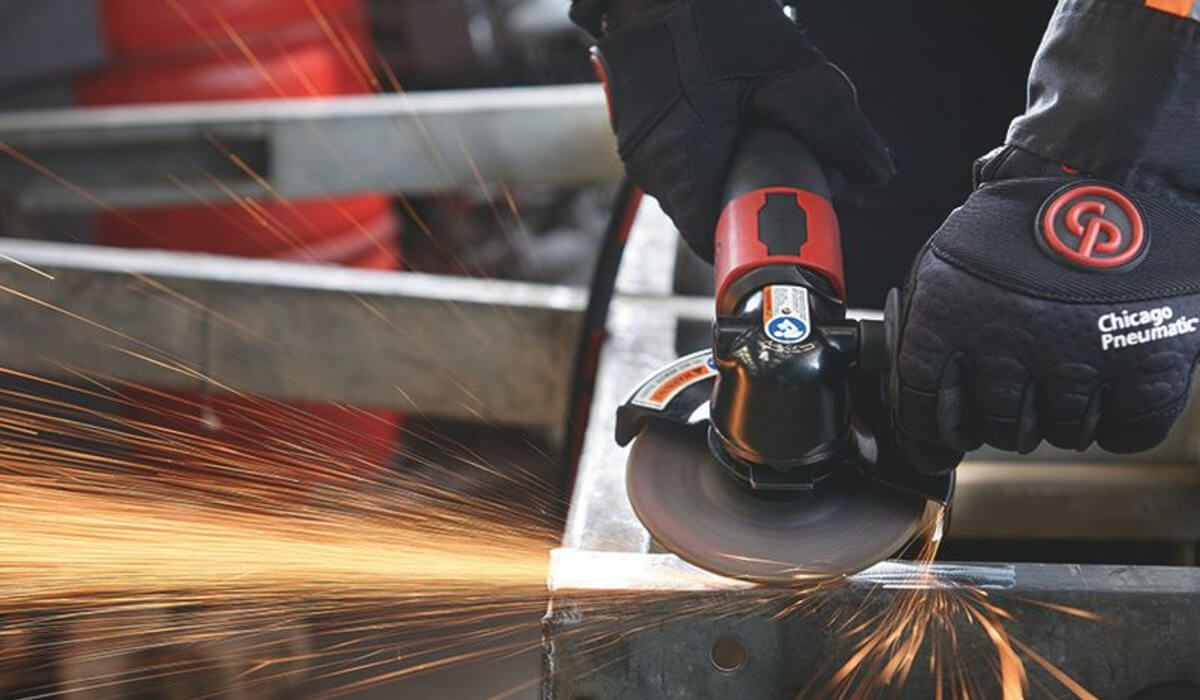
Podstawową zasadą jest stosowanie tarczy oznaczonej jako INOX, przeznaczonej do obróbki stali nierdzewnej. Nie oznacza to wyłącznie marketingowego oznaczenia produktu. Skład ściernicy przeznaczonej do nierdzewki jest dobierany tak, aby ograniczyć możliwość zanieczyszczenia powierzchni pierwiastkami i cząstkami mogącymi niekorzystnie wpływać na jej odporność korozyjną. Przykładowo producenci profesjonalnych ściernic INOX oferują tarcze pozbawione dodatków żelaza, siarki i chloru właśnie po to, aby ograniczyć ryzyko zanieczyszczenia stali nierdzewnej podczas cięcia. Do typowego cięcia blachy nierdzewnej wykorzystuje się przede wszystkim cienkie tarcze do przecinania. W przypadku szlifierek 115 lub 125 mm bardzo często wybierane są ściernice o grubości około 1–1,6 mm. Cienka tarcza usuwa mniej materiału, wykonuje węższy rzaz i zazwyczaj ogranicza ilość ciepła dostarczanego do przedmiotu. Grubsza tarcza może natomiast charakteryzować się większą odpornością mechaniczną i trwałością podczas cięższej pracy. Nie należy jednak zakładać, że grubsza tarcza zawsze będzie lepsza. Podczas cięcia cienkiej blachy większa szerokość rzazu oznacza niepotrzebne usuwanie materiału i większą ilość generowanego ciepła. Zawsze należy jednocześnie sprawdzić maksymalną dopuszczalną prędkość obrotową ściernicy. Tarcza musi być dopuszczona do pracy z prędkością co najmniej równą maksymalnej prędkości szlifierki.
Czy można ciąć nierdzewkę tarczą używaną wcześniej do zwykłej stali?
Technicznie szlifierka pneumatyczna nadal będzie przecinała materiał. Z punktu widzenia prawidłowej technologii obróbki stali nierdzewnej jest to jednak poważny błąd. Na powierzchni ściernicy używanej wcześniej do obróbki stali węglowej mogą znajdować się drobiny żelaza. Podczas kolejnego procesu zostaną one wtarte w powierzchnię nierdzewki. Po pewnym czasie mogą pojawić się w tych miejscach rude punkty lub smugi przypominające korozję samej stali nierdzewnej. W rzeczywistości źródłem problemu często jest właśnie zanieczyszczenie powierzchni żelazem. Z tego powodu w profesjonalnych zakładach obróbki metalu coraz częściej stosuje się osobne stanowiska, narzędzia, tarcze, szczotki i wyposażenie przeznaczone wyłącznie do stali nierdzewnej. Dotyczy to również szczotek drucianych. Do czyszczenia nierdzewki nie powinno się używać zwykłych szczotek ze stali węglowej. World Stainless wymienia wśród potencjalnych źródeł zanieczyszczeń między innymi ściernice wcześniej wykorzystywane przy stali węglowej, stalowe szczotki, pył ze szlifowania zwykłej stali oraz inne elementy wyposażenia mające z nią kontakt.
Jak ciąć blachę nierdzewną szlifierką?
Wycinanie z blachy nierdzewnej jest jednym z podstawowych zastosowań szlifierki kątowej. Szczególnie dobrze sprawdza się podczas wykonywania pojedynczych elementów, otworów technologicznych, docinania arkuszy na montażu albo wykonywania poprawek, kiedy zastosowanie lasera, plazmy czy przecinarki stacjonarnej byłoby nieuzasadnione. W przypadku cienkich arkuszy kluczowe znaczenie ma ograniczenie temperatury. Blacha o małej grubości ma niewielką zdolność do rozpraszania energii cieplnej i może miejscowo się odkształcać. Dlatego ważniejsza od bardzo dużej siły docisku jest wysoka prędkość tarczy oraz jej właściwa zdolność skrawania. Prawidłowe cięcie można sprowadzić do kilku zasad:
Wyznacz linię cięcia i stabilnie zamocuj element. Blacha nie może wpadać w drgania ani przemieszczać się podczas pracy. Należy jednocześnie pozostawić tarczy swobodną przestrzeń pod wykonywanym rzazem.
Załóż nieużywaną wcześniej na stali węglowej tarczę INOX. Sprawdź jej średnicę, grubość oraz maksymalną dopuszczalną prędkość obrotową.
Rozpędź szlifierkę przed kontaktem z materiałem. Nie należy uruchamiać urządzenia z tarczą już dociśniętą do powierzchni.
Wprowadzaj tarczę płynnie. Nadmierny docisk nie musi przyspieszać procesu. Może natomiast zwiększyć temperaturę, obciążenie narzędzia oraz ryzyko zakleszczenia ściernicy.
Prowadź tarczę w osi wykonywanego rzazu. Tarcze do przecinania nie są przeznaczone do bocznego szlifowania powierzchni.
Nie skręcaj szlifierki wewnątrz szczeliny. Szczególnie cienka ściernica jest wrażliwa na boczne obciążenia.
Po przecięciu usuń zadziory materiałem ściernym przeznaczonym do INOX. W konstrukcjach wymagających wysokiej odporności korozyjnej należy również ocenić, czy potrzebne jest dodatkowe oczyszczenie powierzchni.
Najważniejsza jest płynność pracy. Operator powinien pozwolić ściernicy przecinać materiał zamiast próbować zastępować wydajność tarczy siłą nacisku.
Wycinanie otworów w blasze nierdzewnej szlifierką
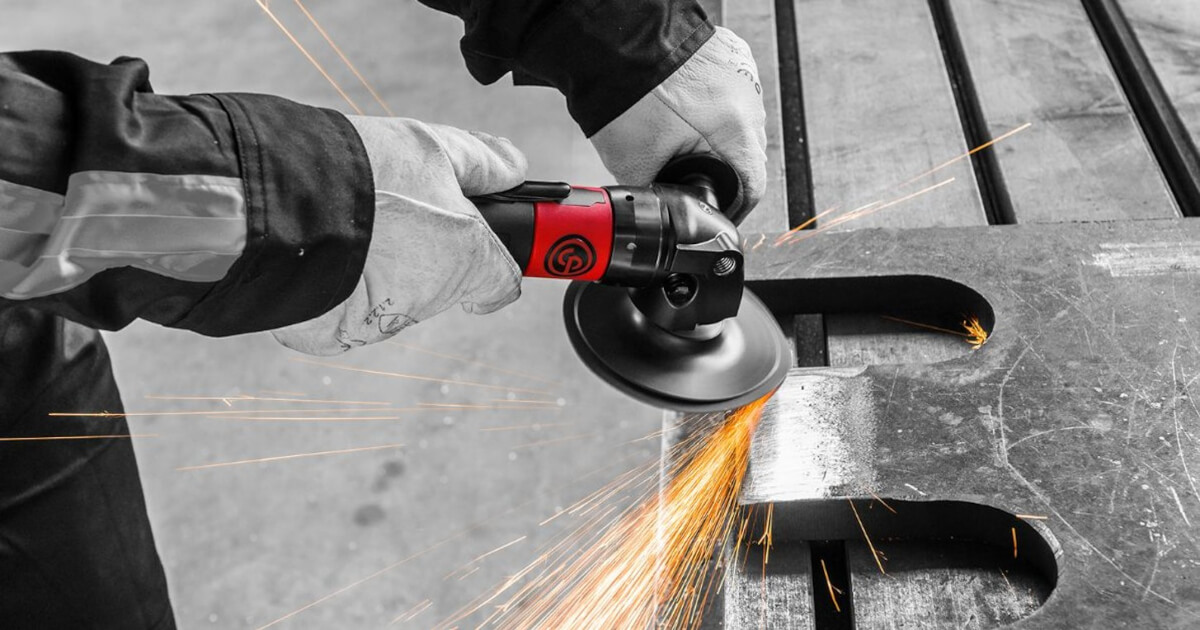
Szlifierka może być również stosowana do wykonywania prostokątnych i nieregularnych otworów technologicznych. W przypadku prostokątnego wycięcia najbezpieczniej jest wykonać kilka kontrolowanych prostych nacięć zamiast próbować prowadzić tarczę po ciasnym łuku. Standardowa tarcza do przecinania nie jest narzędziem przeznaczonym do wykonywania małych promieni. Trzeba także uważać na naroża. Jeżeli cięcie zostanie wykonane zbyt daleko, powstanie nacięcie poza docelowym obrysem. W konstrukcjach obciążonych mechanicznie taki karb może dodatkowo powodować koncentrację naprężeń. Dlatego przy dokładnych pracach naroża można wcześniej nawiercić odpowiednim wiertłem, a następnie doprowadzić do nich linie cięcia wykonane szlifierką.
Jak ciąć rurę nierdzewną szlifierką?
Cięcie rur nierdzewnych szlifierką kątową wymaga przede wszystkim zachowania prostopadłości cięcia. Jeżeli operator spróbuje przeciąć całą średnicę rury z jednej strony, uzyskanie równej krawędzi może być trudne. Przy większych średnicach bardziej kontrolowanym rozwiązaniem jest oznaczenie obwodu rury, wykonanie pierwszego nacięcia, a następnie stopniowe obracanie elementu i prowadzenie rzazu wokół jego obwodu. Rura musi być stabilnie zamocowana, ale sposób mocowania nie powinien uszkadzać jej powierzchni. Ma to szczególne znaczenie w przypadku rur polerowanych, stosowanych w instalacjach spożywczych, farmaceutycznych, kosmetycznych czy chemicznych. Po przecięciu rury konieczne jest usunięcie gratu z krawędzi zewnętrznej i wewnętrznej. Zadziory mogłyby utrudniać późniejsze spawanie, montaż złączki lub wykonanie szczelnego połączenia. W przypadku rurociągów procesowych jakość przygotowania krawędzi ma szczególnie duże znaczenie. Jeżeli rura ma być następnie spawana metodą TIG, powierzchnia powinna być czysta, równa i wolna od zanieczyszczeń pochodzących z obróbki innych gatunków stali.
Cięcie profili ze stali nierdzewnej
Profile zamknięte, kątowniki, ceowniki i inne kształtowniki można przecinać szlifierką podobnie jak rury. Istotną różnicą jest jednak zmieniająca się grubość materiału przecinanego przez tarczę. W profilu prostokątnym w jednej chwili ściernica może pracować praktycznie tylko w jednej ściance, a po zmianie położenia wejść jednocześnie w dwie powierzchnie. Powoduje to zmianę oporu cięcia. Dlatego podczas przecinania kształtowników należy szczególnie unikać gwałtownego zwiększania nacisku. Zbyt silne zagłębienie ściernicy może doprowadzić do chwilowego zahamowania jej prędkości lub zakleszczenia. Przy grubych elementach coraz większe znaczenie ma również moc samej szlifierki.
Mała czy duża szlifierka do cięcia nierdzewki?
Nie zawsze większa szlifierka oznacza lepsze rozwiązanie. Do cienkiej blachy nierdzewnej, niewielkich profili, wsporników, przewodów czy rur bardzo dobrze sprawdzają się urządzenia współpracujące z tarczami 100, 115 lub 125 mm. Zapewniają dobrą manewrowość, stosunkowo niewielką masę i możliwość wykonania precyzyjnego rzazu. Większe maszyny, np. 180 lub 230 mm, są uzasadnione przede wszystkim w przypadku grubszych elementów albo sytuacji, w których wymagana jest większa głębokość cięcia. W aktualnej ofercie szlifierek Chicago Pneumatic prezentowanej przez Pneumat System znajdują się urządzenia przemysłowe współpracujące między innymi z tarczami 100, 115, 125, 150, 180 i 230 mm. Oferowane są również kompaktowe modele przeznaczone do jeszcze mniejszych tarcz.
Szlifierka pneumatyczna do stali nierdzewnej – dlaczego warto?
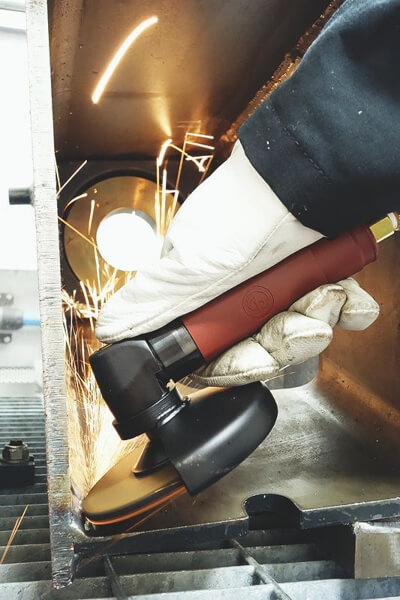
W warunkach przemysłowych alternatywą dla klasycznej szlifierki elektrycznej jest szlifierka kątowa zasilana sprężonym powietrzem. Rozwiązanie to jest szczególnie interesujące w zakładach posiadających rozbudowaną instalację pneumatyczną. Silnik pneumatyczny pozwala uzyskać korzystny stosunek mocy do gabarytów urządzenia, a konstrukcja narzędzia może być stosunkowo prosta i odporna na intensywną eksploatację. Narzędzia pneumatyczne są dzięki temu powszechnie wykorzystywane na stanowiskach produkcyjnych, montażowych i obróbczych, a także w działach utrzymania ruchu. W przypadku seryjnej obróbki duże znaczenie ma również ergonomia. Operator wykonujący kilkadziesiąt lub kilkaset cięć podczas jednej zmiany znacznie mocniej odczuje różnicę masy, wyważenia, średnicy uchwytu czy poziomu drgań niż pracownik wykonujący kilka cięć okazjonalnie.
Pneumatyczne szlifierki Chicago Pneumatic do cięcia metalu
Pneumat System oferuje rozbudowaną gamę szlifierek pneumatycznych Chicago Pneumatic, przeznaczonych zarówno do zastosowań warsztatowych, jak i profesjonalnej pracy przemysłowej. Jedną z ciekawszych grup są kompaktowe urządzenia pod tarcze 100 mm. W tej klasie dostępne są między innymi CP3040GASTIM oraz CP3040GABTIM o mocy 750 W i prędkości 13 500 obr./min, a także CP3109-13A4ES i CP3109-13A4 o mocy 600 W i prędkości 13 000 obr./min. W ofercie znajdują się również mocniejsze urządzenia tej wielkości. Niewielka tarcza jest szczególnie przydatna podczas pracy w ograniczonej przestrzeni, docinania małych elementów, cienkich rur oraz wykonywania poprawek montażowych. Bardzo uniwersalną kategorią pozostają jednak szlifierki 125 mm. Przykładowy model Chicago Pneumatic CP3450-12AA5 oferowany przez Pneumat System ma moc 810 W i prędkość obrotową 12 000 obr./min. W tej samej kategorii dostępne są również znacznie mocniejsze urządzenia serii CP3550 i CP3650. Dzięki temu narzędzie można dobrać nie tylko według samej średnicy tarczy, ale przede wszystkim do rzeczywistego charakteru procesu. Inne wymagania będzie miało stanowisko sporadycznie docinające cienkie rurki, a inne linia produkcyjna, na której szlifierka przez znaczną część zmiany wykonuje ciężką obróbkę elementów konstrukcyjnych. Pneumat System oferuje również szlifierki klasy warsztatowej, wśród których znajduje się np. CP854E współpracująca z tarczą 125 mm. Dla tej grupy urządzeń strona producenta podaje zakres mocy 525–600 W, natomiast model CP854E ma moc 525 W. Do najbardziej wymagających procesów dostępne są natomiast większe szlifierki przemysłowe.
Aktualna kategoria Chicago Pneumatic obejmuje urządzenia pod tarczę 180 mm o mocach 1100–2100 W oraz wersje 230 mm w zakresie 1050–2100 W.
Moc szlifierki ma znaczenie
Podczas cięcia cienkiej blachy moc urządzenia nie zawsze jest najważniejszym parametrem. Jeżeli jednak przecinamy grubościenną rurę, pręt lub masywny profil, sytuacja wygląda inaczej. Wraz ze wzrostem powierzchni styku tarczy z materiałem zwiększa się wymagany moment obrotowy. Narzędzie o zbyt małej mocy może wyraźnie tracić obroty pod obciążeniem. Operator często reaguje na to mocniejszym dociskiem. Efekt jest odwrotny od oczekiwanego: obroty spadają jeszcze bardziej, temperatura wzrasta, a tarcza zużywa się szybciej. Dlatego w produkcji przemysłowej szlifierki nie powinno dobierać się według zasady „najmniejsza, która fizycznie przetnie element”. Należy pozostawić odpowiedni zapas wydajności.
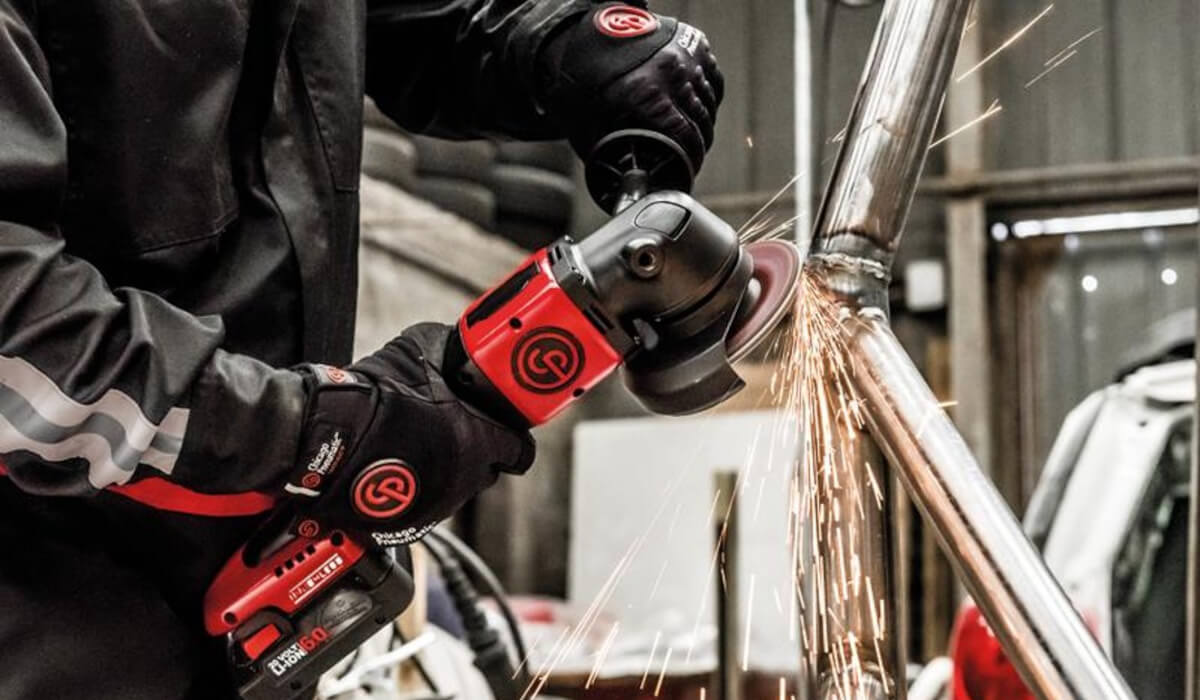
Szlifierka pneumatyczna potrzebuje odpowiedniej instalacji sprężonego powietrza
Jest to jeden z najczęściej pomijanych aspektów. Mocna szlifierka pneumatyczna będzie działała prawidłowo tylko wtedy, gdy instalacja jest w stanie dostarczyć odpowiednią ilość powietrza przy wymaganym ciśnieniu roboczym. Nie wystarczy więc sprawdzić wydajności sprężarki na tabliczce znamionowej. Na rzeczywiste parametry dostępne przy narzędziu wpływają również średnica przewodów, długość węża, szybkozłącza, lokalne przewężenia, filtry, reduktory oraz jednoczesna praca innych odbiorników. W grupie przemysłowych szlifierek 125 mm Pneumat System podaje maksymalne zużycie powietrza w zakresie 17–26 l/s. Pokazuje to, że profesjonalne narzędzie szlifierskie może być znaczącym odbiornikiem sprężonego powietrza i wymaga prawidłowo zaprojektowanej instalacji. Jeżeli podczas rozpoczęcia cięcia ciśnienie dynamiczne przy narzędziu gwałtownie spada, szlifierka nie osiągnie parametrów zakładanych przez producenta. Problemem nie musi być wtedy samo narzędzie. Przyczyną może być zbyt mały przewód, niewłaściwie dobrane szybkozłącze lub zbyt duży spadek ciśnienia na instalacji.
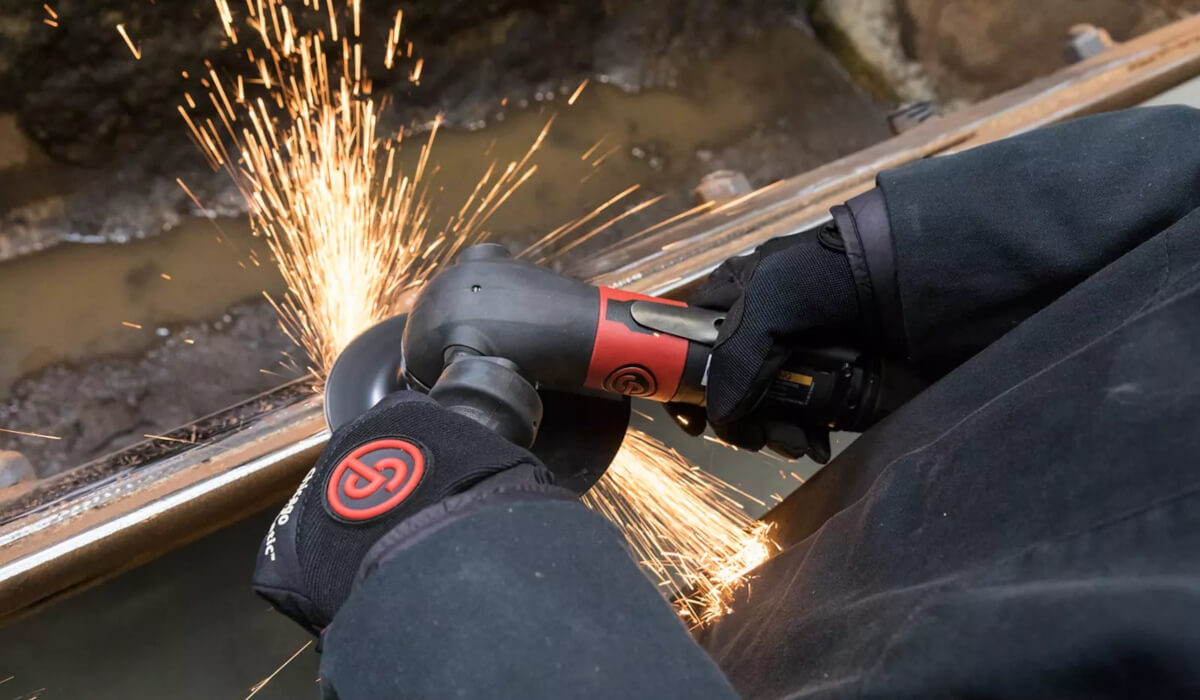
Przygotowanie sprężonego powietrza do zasilania szlifierki
Instalacja powinna dostarczać powietrze odpowiedniej jakości. W praktyce oznacza to przede wszystkim ograniczenie ilości kondensatu i zanieczyszczeń stałych. Woda oraz produkty korozji z rurociągów mogą negatywnie wpływać na trwałość elementów wewnętrznych narzędzia. W zależności od konstrukcji konkretnej szlifierki trzeba również przestrzegać zaleceń producenta dotyczących smarowania. Dlatego kompletne stanowisko pneumatyczne może obejmować filtrację, redukcję ciśnienia, odpowiednio dobrane przewody i szybkozłącza oraz – tam, gdzie wymaga tego producent narzędzia – system dostarczania środka smarnego. Przy projektowaniu profesjonalnego stanowiska należy analizować cały układ:
sprężarka → osuszanie i uzdatnianie powietrza → instalacja główna → przewód zasilający → przygotowanie powietrza → szybkozłącze → szlifierka.
Nawet bardzo dobre narzędzie nie osiągnie nominalnej wydajności, jeśli ostatnie kilka metrów instalacji tworzy duży spadek ciśnienia.
Czego unikać podczas cięcia stali nierdzewnej?
Jednym z najczęstszych błędów jest zbyt duży nacisk na szlifierkę. Operator ma wtedy wrażenie, że przyspiesza proces. W rzeczywistości może jedynie zmniejszyć prędkość tarczy i zwiększyć ilość wytwarzanego ciepła. Drugim błędem jest wykonywanie cięcia zużytą tarczą. Jeżeli ściernica przestała skutecznie usuwać materiał, wymuszenie pracy dużą siłą pogarsza jakość rzazu. Kolejnym problemem jest używanie tarczy zanieczyszczonej wcześniejszą obróbką stali czarnej. W zakładach produkujących elementy ze stali nierdzewnej powinno się również zwracać uwagę na miejsce wykonywania pracy. Szlifowanie konstrukcji ze stali węglowej kilka metrów od stanowiska obróbki nierdzewki może powodować osadzanie się żelaznego pyłu na powierzchni gotowych produktów. World Stainless wskazuje właśnie pył powstający podczas szlifowania stali węglowej w pobliżu elementów nierdzewnych jako jedno z możliwych źródeł zanieczyszczenia.
Jak ograniczyć przebarwienia podczas cięcia nierdzewki?
Najskuteczniejszą metodą jest przede wszystkim ograniczenie ilości generowanego ciepła. W praktyce pomaga w tym odpowiednio ostra tarcza INOX, właściwa prędkość obrotowa, wystarczająca moc szlifierki, umiarkowany nacisk oraz płynne prowadzenie narzędzia. Im dłużej operator pozostaje w jednym miejscu, tym więcej energii trafia do stosunkowo niewielkiej objętości materiału. Dlatego przy cięciu cienkiej blachy często lepiej wykonać zdecydowany, równomierny przejazd niż wielokrotnie dociskać tarczę do tego samego miejsca. Jeżeli po obróbce wystąpiły intensywne przebarwienia cieplne, sposób dalszego przygotowania powierzchni powinien być dobrany do późniejszych warunków eksploatacji elementu. W szczególnie wymagających zastosowaniach wykorzystuje się specjalistyczne procesy oczyszczania, trawienia lub pasywacji. World Stainless zwraca uwagę, że usunięcie przebarwień cieplnych i innych zanieczyszczeń może mieć istotne znaczenie dla uzyskania optymalnej odporności korozyjnej.
Obróbka krawędzi po cięciu
Przecięcie elementu nie zawsze kończy proces. Pozostawione zadziory mogą mieć ostre krawędzie, utrudniać montaż lub pogarszać jakość późniejszego spawania. Krawędź można więc poddać lekkiej obróbce za pomocą odpowiedniego materiału ściernego przeznaczonego do stali nierdzewnej. Jeżeli obrabiany element będzie widoczny, należy dodatkowo zwrócić uwagę na kierunek istniejącego szlifu powierzchni. Ma to znaczenie między innymi w przypadku balustrad, obudów maszyn, wyposażenia gastronomicznego i dekoracyjnych elementów nierdzewnych. Niewłaściwie wykonane lokalne szlifowanie może pozostawić powierzchnię różniącą się wizualnie od pozostałej części elementu.
Bezpieczeństwo podczas cięcia nierdzewki szlifierką
Szlifierka kątowa jest narzędziem wysokoobrotowym, dlatego należy bezwzględnie stosować wymagane zabezpieczenia. Nie wolno demontować osłony tarczy tylko dlatego, że utrudnia dostęp do miejsca cięcia. Tarcza musi być zgodna ze średnicą urządzenia i jego maksymalną prędkością obrotową. Nie należy również zakładać większej ściernicy do szlifierki poprzez usunięcie fabrycznej osłony. Norma ISO 11148-7 dotycząca bezpieczeństwa ręcznych nieelektrycznych szlifierek obejmuje między innymi zagadnienia bezpieczeństwa mechanicznego, osłon, drgań, hałasu, niezamierzonego uruchomienia i warunków stosowania produktów ściernych. Dotyczy między innymi szlifierek pneumatycznych przeznaczonych do szlifowania i przecinania materiałów. Przy cięciu konieczne są również odpowiednie okulary lub ochrona twarzy, ochrona słuchu, właściwa odzież robocza oraz środki ochrony dobrane na podstawie oceny ryzyka danego stanowiska. Należy pamiętać, że podczas obróbki metalu powstają iskry, drobiny materiału i pył. Kierunek wylotu iskier powinien być kontrolowany, a w pobliżu nie mogą znajdować się materiały łatwopalne.
Pneumatyczna czy elektryczna szlifierka do nierdzewki?
Nie istnieje jedna odpowiedź odpowiednia dla każdego stanowiska. Do okazjonalnych prac montażowych poza zakładem bardzo wygodne mogą być elektronarzędzia sieciowe lub narzędzia akumulatorowe. Jeżeli jednak zakład dysponuje centralną instalacją sprężonego powietrza, a narzędzie pracuje regularnie na stanowisku produkcyjnym, pneumatyczna szlifierka kątowa może być bardzo dobrym rozwiązaniem.
Szczególnie ważna staje się wtedy możliwość dobrania urządzenia do konkretnej intensywności pracy oraz zapewnienia odpowiedniej wydajności instalacji. Oferta Pneumat System obejmuje zarówno rozwiązania warsztatowe Chicago Pneumatic, jak i znacznie mocniejsze modele przeznaczone do zastosowań przemysłowych. Kategoria obejmuje narzędzia o różnych średnicach tarcz i poziomach mocy, dzięki czemu można dobrać urządzenie zarówno do precyzyjnego docinania niewielkich elementów, jak i cięższej obróbki konstrukcyjnej.
Jak dobrać szlifierkę do konkretnego zadania?
Przy wyborze warto analizować jednocześnie kilka parametrów. Do cienkiej blachy i niewielkich rur priorytetem może być mała masa, kompaktowa konstrukcja i dobra manewrowość. W takim zastosowaniu bardzo interesujące są szlifierki 100–125 mm. Przy cięciu grubszych profili i rur większe znaczenie zaczynają mieć moc i zdolność utrzymywania odpowiednich obrotów pod obciążeniem. Jeżeli konieczne jest głębokie cięcie, wybór może przesunąć się w stronę urządzeń 150, 180 lub 230 mm. Trzeba jednak pamiętać, że większa średnica oznacza również większe gabaryty narzędzia. Nie zawsze można więc wykorzystać dużą szlifierkę w konstrukcji o ograniczonej przestrzeni roboczej. W profesjonalnych aplikacjach przemysłowych warto analizować także poziom drgań, hałas, masę, ergonomię uchwytu, sposób działania włącznika, możliwość ustawienia osłony oraz zużycie powietrza.
Cięcie nierdzewki szlifierką a inne technologie
Szlifierka kątowa nie zastąpi każdej technologii cięcia. Przy dużych seriach elementów i wymaganiu bardzo wysokiej powtarzalności bardziej uzasadnione mogą być technologie CNC, laser, przecinarki taśmowe lub inne systemy zautomatyzowane. Szlifierka pozostaje natomiast wyjątkowo uniwersalna podczas prac jednostkowych, montażowych, serwisowych i remontowych. Pozwala szybko skrócić rurę, dopasować profil podczas montażu, wyciąć fragment blachy, usunąć uszkodzony wspornik czy wykonać korektę konstrukcji bez konieczności transportowania elementu na stacjonarną maszynę. Dlatego pneumatyczne szlifierki są tak często spotykane w działach utrzymania ruchu.
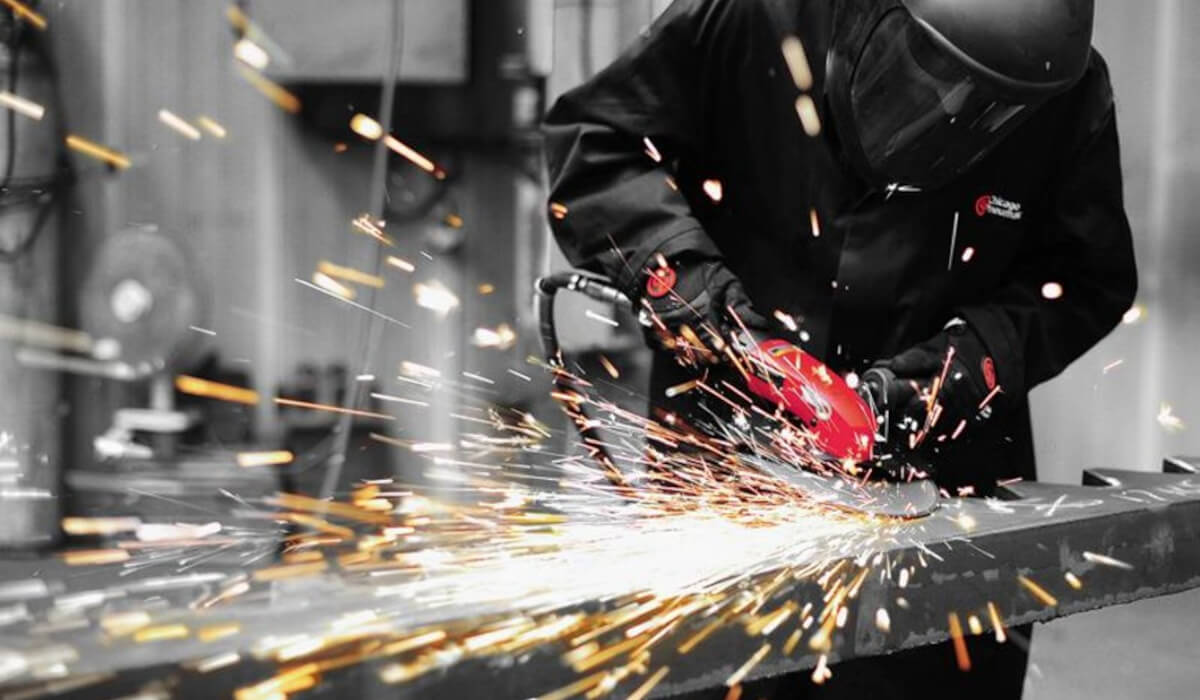
Gdzie wykorzystuje się pneumatyczne szlifierki do nierdzewki?
Narzędzia tego typu znajdują zastosowanie praktycznie we wszystkich zakładach wykonujących konstrukcje, instalacje i urządzenia ze stali nierdzewnej. Są wykorzystywane między innymi przy produkcji maszyn spożywczych, instalacji procesowych, wyposażenia gastronomicznego, zbiorników, rurociągów, konstrukcji dla przemysłu farmaceutycznego i chemicznego, urządzeń pakujących, systemów transportowych, elementów automotive oraz konstrukcji specjalnych. Szczególnie istotna jest tutaj możliwość wykonywania obróbki bezpośrednio przy produkowanej konstrukcji. Operator nie musi za każdym razem przenosić dużego elementu do przecinarki stacjonarnej.
Chicago Pneumatic w ofercie Pneumat System
Chicago Pneumatic jest jedną z marek narzędzi pneumatycznych dostępnych w ofercie Pneumat System. Firma oferuje szlifierki warsztatowe oraz przemysłowe, a także inne narzędzia wykorzystujące sprężone powietrze. W przypadku szlifierek kątowych zakres dostępnych rozwiązań jest szeroki – od niewielkich narzędzi do lekkiej i precyzyjnej obróbki po maszyny przeznaczone do intensywnej pracy przemysłowej. Pneumat System prezentuje obecnie również szlifierkę turbinową 180 mm o mocy 2300 W i prędkości 8500 obr./min, co pokazuje, jak szeroki może być zakres parametrów narzędzi pneumatycznych przeznaczonych do profesjonalnej obróbki metalu.
Istotnym elementem doboru nie jest jednak samo wskazanie konkretnego modelu. W profesjonalnym zakładzie warto przeanalizować kompletny proces: rodzaj ciętego materiału, grubość elementu, liczbę wykonywanych cięć w ciągu zmiany, średnicę tarczy, oczekiwaną jakość krawędzi oraz parametry instalacji sprężonego powietrza. Dzięki temu możliwe jest dobranie nie tylko właściwej szlifierki, ale całego systemu jej zasilania.

Autor:
Dawid Lizun
Product Manager
Pneumat.
Autor:
Dawid Lizun
Product Manager
Pneumat.