


Automatyzacja podawania i nanoszenia kleju - robotyzacja klejenia w przemyśle tekstylnym
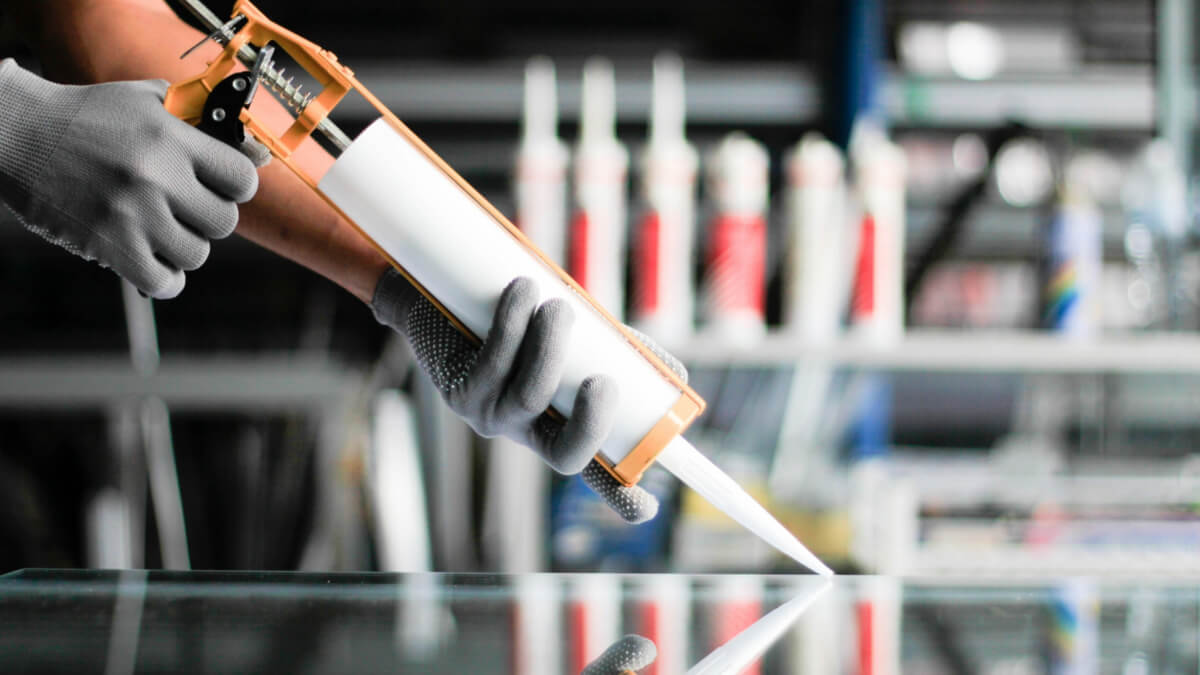
Ręczne nakładanie kleju pozwala pracownikowi na bieżąco dostosowywać sposób aplikacji do kształtu elementu. Gdy jednak powierzchnie są nierówne i znacznie różnią się między sobą, przeniesienie tej czynności na robota wymaga odpowiedniego układu podawania i nanoszenia kleju.
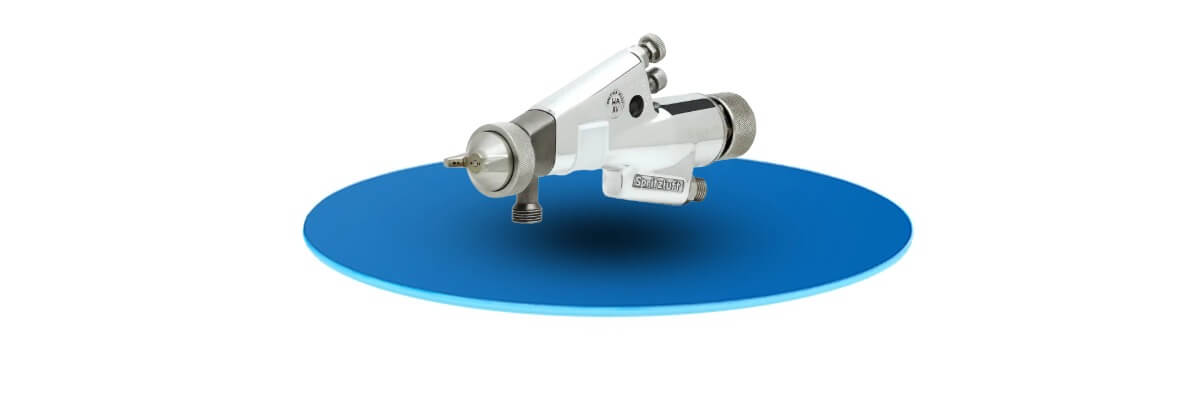
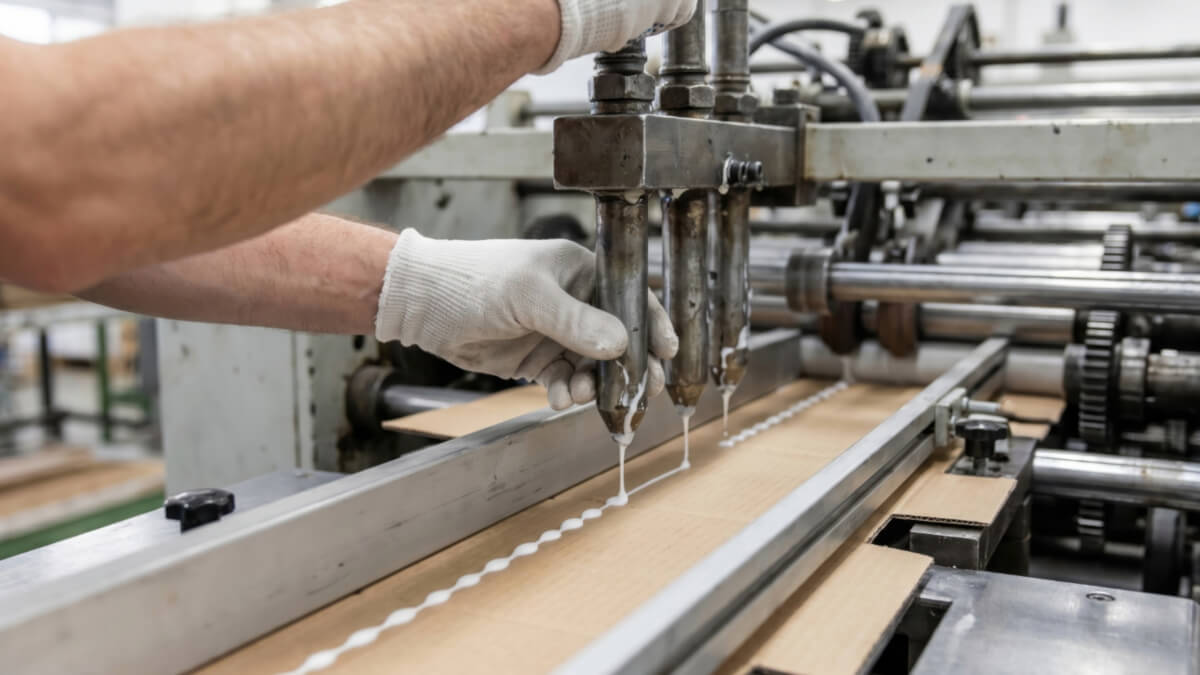
Z takim wyzwaniem mierzył się klient z branży tekstylnej. Chciał zautomatyzować operację wykonywaną dotychczas ręcznie, zachowując możliwość aplikacji na powierzchnie o zróżnicowanej geometrii. W ramach rozwiązania zastosowano pompę tłokową, pistolet aplikacyjny i dysze, tworzące układ do podawania kleju na stanowisku zrobotyzowanym.
Efektem wdrożenia było zautomatyzowanie nakładania kleju - czynność realizowaną wcześniej przez pracownika przejął układ współpracujący z robotem.
Wyzwanie produkcyjne: klejenie elementów o zmiennej geometrii
Celem klienta było stworzenie automatu, który będzie nakładał klej na określone powierzchnie produkowanych elementów. Główna trudność wynikała z ich ukształtowania: powierzchnie były nierówne i bardzo zróżnicowane.
W takiej aplikacji sam ruch robota nie wystarcza. Równie istotne jest dostarczenie kleju do pistoletu oraz dopasowanie sposobu jego nanoszenia do miejsca, w którym ma powstać połączenie. Układ podawania medium i ruch narzędzia muszą ze sobą współpracować, aby aplikacja odbywała się tam, gdzie przewiduje to proces.
Klient poszukiwał więc rozwiązania obejmującego zarówno pompę, jak i pistolet natryskowy, który mógłby pracować z robotem. Potrzebował zestawu pozwalającego przejść od ręcznej obsługi do automatycznego wykonywania operacji na wymagających powierzchniach.
Jak wyglądał proces przed wdrożeniem?
Przed modernizacją klej był nakładany ręcznie przez pracownika. Operator prowadził narzędzie i dostosowywał jego położenie do kształtu obrabianego elementu.
Taki sposób pracy wymagał bezpośredniego zaangażowania człowieka w każdą operację. To pracownik odpowiadał za przebieg aplikacji i reagował na zmiany geometrii powierzchni. Automatyzacja miała przejąć tę czynność, co wymagało połączenia ruchu robota z odpowiednio przygotowanym układem klejowym.
Istotą projektu było zatem przeniesienie manualnej operacji na stanowisko, na którym sposób nanoszenia kleju można określić w programie pracy robota i powiązać z działaniem urządzeń aplikacyjnych.
Zastosowane rozwiązanie: pompa tłokowa, pistolet i dysze
W ramach wdrożenia wykorzystano zestaw składający się z trzech podstawowych elementów:
Pompy tłokowej - odpowiedzialnej za podawanie kleju do układu aplikacyjnego.
Pistoletu aplikacyjnego - umożliwiającego nanoszenie kleju w procesie realizowanym z udziałem robota.
Dysz - kształtujących wypływ kleju i sposób jego podawania na powierzchnię elementu.
Każdy z tych elementów pełni odrębną funkcję, ale o użyteczności rozwiązania decyduje ich współpraca. Pompa przemysłowa zapewnia zasilanie układu medium, pistolet do kleju realizuje aplikację, a dysza wpływa na sposób nanoszenia kleju. Robot odpowiada za prowadzenie narzędzia względem detalu.
Przy nierównej powierzchni szczególnego znaczenia nabiera wzajemne dopasowanie toru ruchu, ustawienia pistoletu i podawania kleju. Dzięki takiemu podejściu wyposażenie aplikacyjne staje się częścią procesu zrobotyzowanego, a jego pracę można powiązać z geometrią produkowanego elementu.

Proces po wdrożeniu zmian
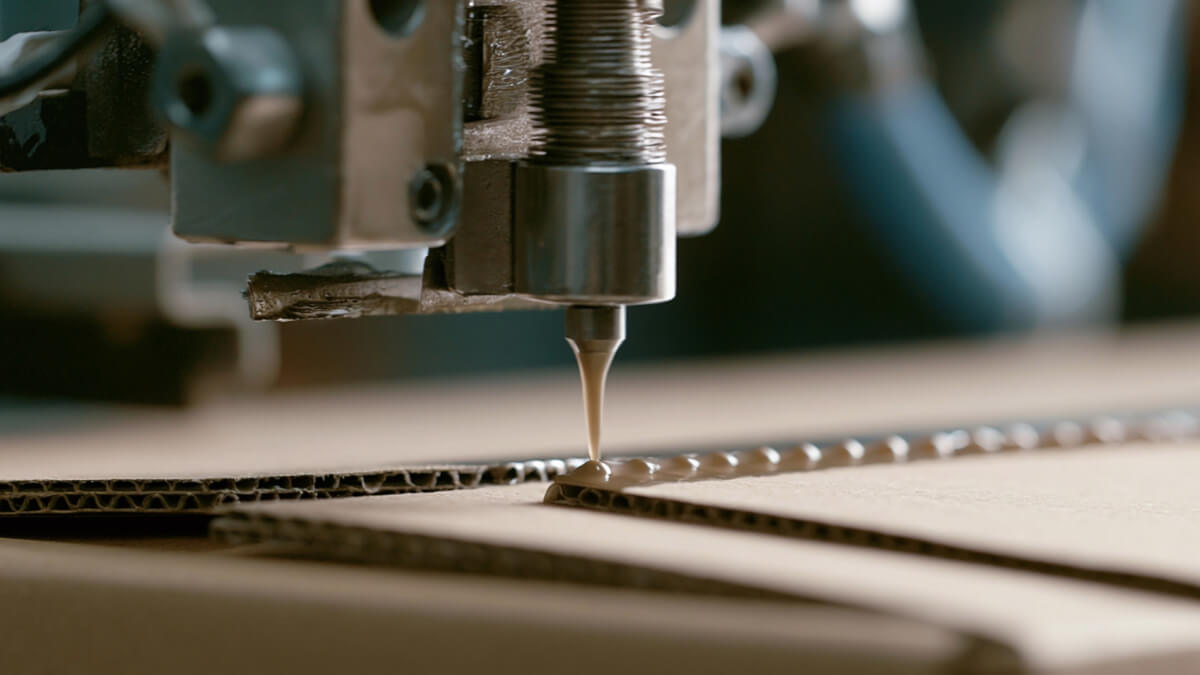
Po wdrożeniu nakładanie kleju zostało zautomatyzowane. Operację wykonywaną wcześniej ręcznie realizuje układ obejmujący pompę tłokową, pistolet i dysze, współpracujący z robotem.
Zmienił się przede wszystkim sposób prowadzenia aplikacji. Zamiast ręcznego przemieszczania narzędzia przez pracownika wykorzystano ruch robota, a podawanie kleju powierzono dobranemu zestawowi urządzeń.
Dla klienta oznacza to możliwość realizowania operacji w ramach zaprogramowanego przebiegu pracy stanowiska. Przy zmianie kształtu elementów istotne pozostaje odpowiednie przygotowanie programu i parametrów aplikacji. Automatyzacja daje jednak podstawę do uporządkowania tej czynności i ograniczenia jej zależności od ręcznego prowadzenia narzędzia.
Korzyści dla klienta
Przejęcie ręcznej aplikacji przez stanowisko zrobotyzowane
Najważniejszym potwierdzonym rezultatem jest automatyzacja nakładania kleju. Pracownik nie musi już ręcznie prowadzić narzędzia podczas tej operacji. Zmniejsza to zakres pracy manualnej przypisanej bezpośrednio do nanoszenia medium, choć stanowisko nadal może wymagać obsługi związanej z przygotowaniem elementów czy nadzorem.
Możliwość zaprogramowania sposobu nanoszenia kleju
W procesie zrobotyzowanym tor ruchu narzędzia można zdefiniować i odtwarzać dla danego wariantu produktu. Stwarza to warunki do zwiększenia powtarzalności aplikacji, pod warunkiem zapewnienia właściwego pozycjonowania detali oraz stabilnych parametrów podawania kleju.
Dla klienta jest to istotna zmiana organizacyjna: sposób wykonywania operacji można opisać poprzez ustawienia stanowiska i program robota.
Automatyzacja uwzględniająca wymagający kształt elementów
Projekt dotyczył powierzchni nierównych i zróżnicowanych, a więc takich, przy których pracownik wcześniej na bieżąco dopasowywał ruch ręki. Wdrożenie pokazuje, że również taka operacja może zostać objęta automatyzacją, jeśli układ aplikacyjny i sposób prowadzenia narzędzia zostaną dostosowane do zadania.
Podstawa do dalszej optymalizacji
Zautomatyzowane stanowisko umożliwia dalszą pracę nad parametrami procesu, takimi jak przebieg ścieżki aplikacji, prędkość ruchu czy ilość nanoszonego kleju. To obszary, w których można szukać kolejnych usprawnień po przeprowadzeniu prób i pomiarów.
W opisanym wdrożeniu potwierdzono automatyzację operacji. Nie określono natomiast liczbowo skrócenia czasu cyklu, ograniczenia zużycia kleju ani zmiany wydajności.
Gdzie jeszcze można wykorzystać podobne rozwiązanie?
Podobną koncepcję można rozważyć w innych procesach produkcyjnych wymagających nanoszenia kleju, szczególnie tam, gdzie aplikacja ma przebiegać po określonej ścieżce lub obejmować powierzchnie o złożonym kształcie.
Możliwość zastosowania konkretnej konfiguracji zależy jednak od właściwości kleju, materiału łączonych elementów, wymaganej ilości medium oraz warunków pracy stanowiska. Rozwiązanie sprawdzone w jednej aplikacji stanowi punkt wyjścia do kolejnych wdrożeń, ale za każdym razem wymaga dopasowania do procesu.

Aleksy Adamczyk
Starszy doradca
ds. techniczno-handlowych
Technika lakiernicza
Komentarz eksperta:
Przy automatyzacji nakładania kleju na nierówne powierzchnie warto analizować jednocześnie dwa obszary: prowadzenie narzędzia przez robota i pracę układu podającego medium. Nawet dobrze przygotowana ścieżka ruchu nie wystarczy, jeżeli sposób podawania kleju nie będzie dopasowany do przebiegu aplikacji.
Pompa, pistolet i dysza natryskowa powinny być dobierane jako współpracujący zestaw. Podczas prób należy uwzględnić właściwości kleju, wymaganą ilość nanoszonego materiału oraz położenie narzędzia względem powierzchni. Przy zmiennej geometrii szczególnie ważne jest sprawdzenie aplikacji na reprezentatywnych detalach, obejmujących również najbardziej wymagające fragmenty.
W opisanym wdrożeniu osiągnięto podstawowy cel: przejęcie ręcznego nakładania kleju przez proces zrobotyzowany. Kolejnym krokiem w ocenie takiego stanowiska może być pomiar czasu cyklu, zużycia kleju i powtarzalności aplikacji. Dopiero te dane pozwalają określić skalę dalszych korzyści produkcyjnych.

Autor:
Aleksander Pulzin
Inżynier Sprzedaży
Pneumat.
Autor:
Aleksander Pulzin
Inżynier Sprzedaży
Pneumat.


